|
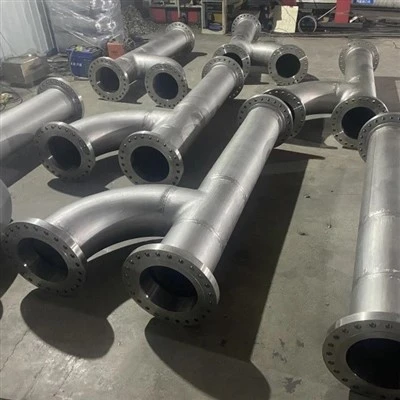
Cuộn ống thép không gỉkiểm soát chiềucó nghĩa là đo một ống chỉ đã hoàn thiện tại các điểm khảo sát cố định (mặt bích, đỉnh khuỷu, đường tâm nhánh) từ một mốc đo lường duy nhất, sau đó xác nhận từng giá trị nằm trong dung sai của dự án.
Giới hạn chính:ASME B31.3 para. 335.1(c) cho phép các mặt mặt bích không thẳng hàng quá1 mm trên 200 mm, và các lỗ bu lông mặt bích được bù không quá3 mm. Chiều dài tổng thể thường được giữ ở mức±3 mm(±1,5 mm đối với các mối nối quan trọng) theo hợp đồng, không phải theo mã.
Rủi ro không gỉ cụ thể:Cuộn 304/316 giãn nở nhiều hơn khoảng 40% so với thép cacbon. Một cuộn dây dài 6 m mọc khoảng2 mmcứ mỗi 20 độ, vì vậy hãy luôn ghi lại nhiệt độ khi đo. |
Kiểm soát kích thước ống ống là gì?

Kiểm soát kích thước là quá trình chứng minh rằng cụm ống đúc sẵn phù hợp với bản vẽ đẳng cự của nó trong giới hạn đã thỏa thuận, do đó nó rơi vào vị trí tại chỗ mà không cần dùng lực.
Một ống ống được chế tạo trong xưởng và được lắp đặt vài tuần sau đó tại nhà máy. Giữa hai sự kiện đó, không ai có thể dễ dàng sửa chữa được sai lầm. Ống cuộn quá dài 6 mm hoặc có mặt bích quay bằng một lỗ bu lông có nghĩa là bị cắt tại hiện trường, hàn lại hoặc giao hàng bị từ chối.
Chi phí cao hơn cho thép không gỉ. Cắt và hàn lại thép không gỉ cần phải làm sạch khí, kiểm soát nhiệt đầu vào và thường là thụ động lại. Việc làm lại cũng tạo thêm nhiệt, làm tăng thêm độ biến dạng. Đo lường cẩn thận lần đầu tiên sẽ rẻ hơn.
Ngoài ra còn có lý do an toàn. Khi một ống cuộn lệch được kéo vào vị trí bằng bu lông, ứng suất sẽ bị khóa vào đường ống. Ứng suất đó tác động lên các bu lông mặt bích, miếng đệm và vòi phun thiết bị ở đầu kia. Kiểm soát kích thước tốt sẽ ngăn ngừa tận gốc vấn đề này.
Bạn nên đặt các điểm khảo sát ở đâu trên ống ống?
Đặt các điểm khảo sát tại các đặc điểm xác định kết nối: tâm mặt đệm của mặt bích, đỉnh khuỷu và đỉnh chữ T, đường tâm nhánh, đường nối mối hàn và phần đính kèm hỗ trợ, tất cả đều được đo từ một mốc.
Điểm khảo sát là một vị trí được đánh dấu trên ống cuộn nơi bạn thực hiện phép đo. Chọn đúng điểm còn quan trọng hơn việc sở hữu những thiết bị đắt tiền. Bảng bên dưới liệt kê các điểm chúng tôi đề xuất cho mỗi ống chỉ.
|
Điểm khảo sát |
Những gì nó kiểm soát |
Nó được kiểm tra như thế nào |
Tại sao nó quan trọng |
|
Trung tâm mặt bích (mỗi đầu) |
Vị trí và độ cao của kết nối |
Khoảng cách từ mốc theo ba hướng |
Mọi liên kết trong lĩnh vực này đều được thực hiện ở đây; một lỗi làm dịch chuyển toàn bộ ống chỉ |
|
Mặt bích mặt phẳng |
Độ vuông góc (nghiêng) với trục ống |
Thước đo thẳng và thước đo, hoặc hai điểm trên đường kính |
ASME B31.3 para. 335.1(c): 1 mm trên 200 mm |
|
Định hướng lỗ bu lông |
Xoay mặt bích |
Độ lệch của lỗ gần nhất so với đường tâm tham chiếu |
ASME B31.3 para. 335.1(c): Độ lệch tối đa 3 mm |
|
Đỉnh khuỷu tay hoặc đỉnh tee |
Hình học tổng thể và các góc |
Giao điểm ảo của hai đường tâm |
Bản vẽ đẳng cự kích thước từ đỉnh đến đỉnh |
|
Đường trung tâm và mặt của nhánh |
Vị trí và chiều cao của nhánh |
Khoảng cách từ đầu hoặc đỉnh tiêu đề; mặt đối diện với đường trung tâm |
Kiểm soát việc lắp đặt các ống nối, ống nối và vòi phun |
|
Đường hàn chu vi |
Khoảng cách và sai lệch bên trong ("hi-lo") |
Máy đo khe hở và máy đo hi-lo trước khi hàn |
Bị giới hạn bởi WPS và ASME B31.3 para. 328.4 |
|
Hỗ trợ và tệp đính kèm |
Phù hợp với giá đỡ ống hoặc thép |
Khoảng cách và độ cao từ mặt bích tham chiếu |
Ngăn chặn khoảng trống hỗ trợ hoặc can thiệp |
|
phong bì tổng thể |
Kích thước vận chuyển và xử lý |
Chiều dài, chiều rộng, chiều cao |
Xác nhận ống chỉ phù hợp với xe tải hoặc container |
Bốn quy tắc mốc ngăn ngừa lỗi tích lũy
- Sử dụng một mốc thời gian.Chọn một tâm mặt bích hoặc một đầu ống chỉ và đo mọi điểm từ đó. Việc cộng độ dài theo từng đoạn sẽ gây ra các lỗi nhỏ.
- Đánh dấu theo cùng một cách mỗi lần.Sử dụng bút sơn hoặc khuôn được chứng nhận có hàm lượng clorua và lưu huỳnh thấp.
- Giữ thép carbon tránh xa thép không gỉ.Sử dụng các dụng cụ và bàn chải chuyên dụng bằng thép không gỉ. Các hạt sắt gây ra các vết rỉ sét sau này.
- Phù hợp với mô hình.Các điểm khảo sát trên ống chỉ phải khớp với các điểm kích thước trên bản vẽ đẳng cự để các giá trị được đo và được vẽ so sánh trực tiếp.
Phương pháp đo nào hoạt động tốt nhất: Băng, Máy toàn đạc, Máy theo dõi bằng laze hoặc Quét 3D?
Sử dụng băng thép cho các cuộn cuộn tiêu chuẩn ±3 mm, một trạm tổng cho các cuộn nhiều mặt phẳng lớn, thiết bị theo dõi bằng laser hoặc cánh tay có khớp nối cho ±1,5 mm hoặc chặt hơn và quét 3D để nắm bắt các điều kiện địa điểm phức tạp hiện có.

Không có phương pháp nào là "tốt nhất" trong mọi trường hợp. Công cụ phù hợp phụ thuộc vào dung sai, kích thước ống chỉ và cái giá phải trả nếu sai sót. Sự so sánh dưới đây dựa trên hiệu suất của thiết bị điển hình.
|
Phương pháp |
Độ chính xác điển hình* |
Tốt nhất cho |
Hạn chế chính |
Chi phí tương đối |
|
Băng thép + cấp và vuông |
Khoảng ±1 đến 2 mm trên vài mét |
Đơn giản, chủ yếu là cuộn phẳng trong cửa hàng |
Phụ thuộc vào nhà điều hành; độ võng của băng; yếu về hình học 3D |
Thấp nhất |
|
Máy đo khoảng cách bằng laser |
Khoảng ±1,5 đến 3 mm |
Kiểm tra nhanh các lần chạy thẳng |
Cần đường ngắm rõ ràng và bề mặt mục tiêu tốt |
Thấp |
|
Tổng đài |
Khoảng ±1 đến 3 mm ở khoảng cách ống chỉ |
Cuộn lớn hoặc nhiều mặt phẳng; hoàn công so với mô hình |
Cần thời gian thiết lập và người vận hành được đào tạo |
Trung bình |
|
Máy theo dõi bằng laser hoặc CMM có khớp nối |
Dưới milimet, thường là 0,05 đến 0,5 mm trong thể tích làm việc |
Dung sai chặt chẽ, vòi phun thiết bị, dịch vụ quan trọng |
Chi phí cao; khối lượng hạn chế; cần điều kiện ổn định |
Cao |
|
quét laze 3D |
Khoảng ±1 đến 3 mm |
Nắm bắt các điều kiện hiện tại của địa điểm; cuộn dây phức tạp; phụ cấp cắt giảm phù hợp |
Thời gian xử lý dữ liệu; bề mặt không gỉ sáng bóng có thể cần mục tiêu hoặc phun mờ |
Trung bình đến cao |
Quy tắc ngón tay cái:thiết bị phải chính xác hơn ít nhất ba đến bốn lần so với dung sai bạn đang kiểm tra. Một băng có độ không chắc chắn trong thế giới thực là ±2 mm không thể chứng minh được dung sai ±1,5 mm.
Dung sai kích thước nào áp dụng cho ống ống thép không gỉ?
Không có sự khoan dung phổ quát duy nhất. ASME B31.3 sửa chữa căn chỉnh mặt bích (độ nghiêng 1 mm trên 200 mm, độ lệch lỗ bu lông 3 mm); mọi thứ khác, bao gồm cả chiều dài tổng thể, đều xuất phát từ hợp đồng hoặc đặc điểm kỹ thuật của dự án.
Điều này khiến nhiều người mua ngạc nhiên. ASME B31.3 cho bạn biết cách căn chỉnh các mối nối mặt bích và căn chỉnh các mối hàn chu vi trong giới hạn của quy trình hàn và thiết kế kỹ thuật. Nó không xuất bản bảng "lỗi độ dài ống chỉ được phép." Những con số đó đến từ đơn đặt hàng, thông số kỹ thuật của khách hàng hoặc khuôn khổ quốc tế như ISO 13920 cho kết cấu hàn.
|
Tính năng |
Yêu cầu ASME B31.3 |
Thông số thương mại điển hình |
Thông số kỹ thuật chặt chẽ (dịch vụ quan trọng hoặc liên kết thiết bị) |
|
Chiều dài tổng thể, mặt đối mặt |
Không được chỉ định |
±3 mm |
±1,5 mm |
|
Vị trí chi nhánh hoặc bù đắp |
Không được chỉ định |
±3 mm |
±1,5 mm |
|
Mặt bích nghiêng |
1 mm trên 200 mm, được đo trên mọi đường kính (para. 335.1(c)) |
1 mm trên 200 mm |
0,5 mm trên 200 mm |
|
Bù lỗ bu lông mặt bích |
Tối đa 3 mm (1/8 inch) (para. 335.1(c)) |
1,5 mm (1/16 in.) thường được chỉ định |
1mm hoặc ít hơn |
|
Độ lệch bên trong của mối hàn chu vi |
Theo WPS và thiết kế kỹ thuật (para. 328.4) |
1,6 mm (1/16 in.) thường được sử dụng |
Thường siết chặt đối với rễ GTAW thành mỏng |
Nguồn: ASME B31.3, đoạn. 335.1(c) và 328.4 (cột mã). Các cột thương mại và chặt chẽ là các phạm vi minh họa thường thấy trong các thông số kỹ thuật chế tạo. Chúng không phải là yêu cầu về mã. Đơn đặt hàng hoặc thông số kỹ thuật chi phối.
Tài liệu nào thắng khi hạn chế xung đột?
ASME B31.3 tuyên bố rằng các quy tắc căn chỉnh mặt bích của nó được áp dụng "trừ khi có quy định khác trong thiết kế kỹ thuật". Trong thực tế, thứ tự là:(1)thiết kế kỹ thuật hoặc đặc điểm kỹ thuật của khách hàng,(2)đơn đặt hàng,(3)mã tối thiểu. Giới hạn dự án chặt chẽ hơn luôn đánh bại giới hạn mã lỏng lẻo hơn. Một số học viên thậm chí còn giảm một nửa giới hạn mã cho việc căn chỉnh mặt bích, sử dụng 0,5 mm trên 200 mm.
Việc căn chỉnh lỗ bu lông hoạt động như thế nào và tại sao giới hạn 3 mm lại quan trọng?
Các lỗ bu lông phải nằm giữa các đường tâm của mặt bích và các lỗ giao nhau có thể được bù không quá 3 mm (ASME B31.3 para. 335.1(c)). Trên các mặt bích thông thường, độ lệch 3 mm để lại ít hơn 0,2 mm khoảng trống dành cho bu lông.
"dằn mặt" nghĩa là gì.Trong mặt bích ASME B16.5 tiêu chuẩn, không có lỗ nào nằm trên đường tâm trên, dưới hoặc bên. Các lỗ nằm thành từng cặp ở hai bên. Nếu cả hai mặt bích được làm theo cách này và cả hai đều được hàn chính xác thì các lỗ sẽ thẳng hàng.
Tại sao 3mm lại chật.Trên mặt bích Loại 150 và Loại 300 thông thường, mỗi lỗ rộng hơn bu lông của nó khoảng 1/8 inch (3,2 mm). Khi hai lỗ cách nhau 3 mm, đường đi tự do còn lại của bu lông là đường kính lỗ trừ 3 mm. Đối với mặt bích NPS 6 Loại 150 (lỗ 7/8 inch, bu lông 3/4 inch), tức là độ mở 22,2 mm − 3 mm=19.2 mm đối với bu lông 19,05 mm. Biên độ chỉ là 0,17 mm. Thêm một chút độ nhám của ren và bu lông sẽ không đi vào được.
3mm xoay được bao nhiêu?Mặt bích càng nhỏ thì độ lệch càng nhỏ có nghĩa là độ. Bảng chuyển đổi độ lệch thành góc quay mặt bích tại vòng tròn bu lông.
|
Mặt bích (ASME B16.5, Lớp 150) |
Đường kính vòng tròn bu lông |
Xoay ở độ lệch 3 mm |
Xoay ở độ lệch 1,5 mm |
|
NPS 2 |
4,75 inch (120,7 mm) |
2,85 độ |
1,42 độ |
|
NPS 6 |
9,5 inch (241,3 mm) |
1,43 độ |
0,71 độ |
|
NPS 12 |
17 inch (431,8 mm) |
0,80 độ |
0,40 độ |
Mặt bích trên ống lớn chỉ cần xoay ít hơn một độ để sử dụng hết mức cho phép. Đó là lý do tại sao việc kiểm tra trực quan đơn giản là không đủ.
Làm thế nào để giữ cho các lỗ bu lông thẳng hàng trong quá trình chế tạo
- Đặt hướng trước khi dán.Đánh dấu đường tâm tham chiếu trên bản vẽ, sau đó dán mặt bích bằng các lỗ nằm dọc theo đường đó.
- Sử dụng thiết bị cố định hoặc ghim căn chỉnh mặt bích.Việc bắt vít mặt bích vào một vật cố định cứng sẽ giữ được độ xoay và độ nghiêng của mặt trong khi hàn và hàn.
- Kiểm tra trước và sau khi hàn.Sự co ngót của mối hàn có thể làm xoắn mặt bích. Đo lại độ lệch lỗ bu lông và độ nghiêng mặt trên ống cuộn đã hoàn thiện.
- Xác nhận hướng vẽ.Kiểm tra xem đẳng cự có nêu rõ vị trí lỗ (dây ngang hoặc trên đường tâm trong các trường hợp đặc biệt) trước khi cắt bất kỳ đường ống nào.
- Không mở rộng lỗ để che giấu lỗi.Các lỗ giũa làm yếu mặt mặt bích và che giấu lỗi chế tạo sẽ quay trở lại sử dụng.
Loại mặt bích thay đổi độ khó căn chỉnh như thế nào?
Mặt bích khớp nối dễ căn chỉnh nhất vì chúng xoay tự do; mặt bích cổ mối hàn được cố định khi kết dính; mặt bích trượt thêm một biến số thứ hai vì chúng cũng trượt dọc theo đường ống.

Loại mặt bích quyết định thời điểm và cách thức xoay được "khóa". Sự so sánh bên dưới giúp bạn chọn loại khi việc căn chỉnh lỗ bu lông là rất quan trọng, ví dụ như ở lần nối cuối cùng của đường ống.
|
Loại mặt bích |
Khi vòng quay bị khóa |
Độ khó căn chỉnh |
Lưu ý thực tế |
|
Cổ hàn |
Khi hàn, khi hàn vào ống |
Trung bình |
Mạnh mẽ, được ưu tiên cho dịch vụ khắc nghiệt; khoảng cách vừa khít và hi-lo được kiểm soát bởi mối hàn đối đầu |
|
Trượt trên |
Lúc đánh dấu; vị trí dọc theo đường ống cũng phải được thiết lập |
Trung bình đến cao |
Hai biến: xoay và lùi từ đầu ống; cả hai đều ảnh hưởng đến chiều dài tổng thể |
|
Mối hàn ổ cắm |
Khi đóng đinh, có một khe hở nhỏ ở ổ cắm |
Trung bình |
Khoảng cách ổ cắm (khoảng 1,6 mm) là một phần của ngân sách chiều dài tổng thể |
|
Khớp nối (đầu còn lại + mặt bích lỏng) |
Không bao giờ; mặt bích quay tự do ở đầu còn sơ khai |
Thấp nhất |
Xoay mặt bích để khớp với các lỗ giao phối; lý tưởng cho việc liên kết cuối cùng và tháo dỡ thường xuyên; thêm hai phần |
|
Có ren |
Khi sợi chỉ được tạo thành hoàn chỉnh |
Cao |
Vòng quay cuối cùng phụ thuộc vào sự gắn kết của luồng; lựa chọn kém khi định hướng nghiêm ngặt |
Độ co ngót hàn và nhiệt độ ảnh hưởng đến kích thước ống thép không gỉ như thế nào?
Thép không gỉ chuyển động nhiều hơn thép cacbon: nó giãn nở thêm khoảng 40% theo nhiệt độ và giữ nhiệt mối hàn trong một diện tích nhỏ nên bị biến dạng nhiều hơn. Đo ở nhiệt độ ổn định, được ghi lại và cho phép theo kế hoạch từ các thử nghiệm hàn.
Hai tính chất vật liệu giải thích sự khác biệt. Thép không gỉ Austenitic cóhệ số giãn nở nhiệt cao hơnvà mộtđộ dẫn nhiệt thấp hơn nhiềuhơn thép cacbon. Nhiệt ở gần mối hàn thay vì tỏa ra ngoài nên độ co ngót và biến dạng lớn hơn.
|
Đặc tính (xấp xỉ, gần nhiệt độ phòng) |
Loại 304 |
Loại 316 |
Thép cacbon |
|
Giãn nở nhiệt, μm/m· độ (20 đến 100 độ ) |
Khoảng 17 |
Khoảng 16 |
Khoảng 12 |
|
Độ dẫn nhiệt, W/m·K (ở 100 độ ) |
Khoảng 16 |
Khoảng 16 |
Khoảng 50 |
|
Sự tăng trưởng của một ống chỉ dài 6 m để tăng 20 độ |
Khoảng 2,1mm |
Khoảng 1,9 mm |
Khoảng 1,4 mm |
Ví dụ hoạt động.Một ống chỉ loại 304 dài 6 m được đo trong xưởng lạnh ở nhiệt độ 10 độ và kiểm tra lại dưới nắng chiều ở nhiệt độ 30 độ. Ống chỉ có kích thước 6000 mm × 17,2 × 10⁻⁶ × 20 độ ≈2.1 mmlâu hơn. Nếu dung sai là ±3 mm thì chỉ riêng dao động nhiệt độ đã sử dụng phần lớn dung sai đó.
Những cách thực tế để kiểm soát chuyển động
- Ghi lại nhiệt độvới mọi báo cáo chiều và đo ở nhiệt độ tương tự mỗi lần (ví dụ: sáng sớm ở cửa hàng).
- Cân bằng trình tự hàn.Lần lượt thay đổi các cạnh của ống và hàn các mối nối đối diện nhau để lực co ngót triệt tiêu.
- Giới hạn nhiệt độ đầu vào và nhiệt độ giữa các đường truyềntheo WPS đủ điều kiện. Ít nhiệt hơn có nghĩa là ít biến dạng hơn và bảo vệ khả năng chống ăn mòn.
- Để lại một khoản trợ cấp cắt giảmở một đầu phù hợp với trường khi kích thước liên kết cuối cùng không chắc chắn.
- Chạy thử nghiệm.Hàn mối nối thử nghiệm bằng WPS của riêng bạn và đo độ co ngót thực tế. Sử dụng số đó, không phải là số chung chung.
Quy trình kiểm soát kích thước thực tế là gì?
Sử dụng năm điểm giữ: các bộ phận khi nhận, lắp ráp trước khi hàn, sau khi hàn, báo cáo cuối cùng và trước khi giao hàng. Mỗi điểm giữ có một phép đo, một bản ghi và quy tắc đạt hoặc không đạt.
|
Giữ điểm |
Những gì cần kiểm tra |
Ghi lại những gì |
|
1. Tiếp nhận linh kiện |
Loại mặt bích, đánh giá và mặt; vòng tròn bu lông; khoan; số nhiệt; PMI |
Báo cáo thử nghiệm vật liệu và kết quả PMI |
|
2. Lắp ráp trước khi hàn |
Các điểm khảo sát, hướng lỗ bu lông, độ nghiêng bề mặt, khe hở và độ cao tại mỗi mối nối |
Các giá trị đo được so với đẳng cự, với nhiệt độ |
|
3. Sau khi hàn |
Chiều dài tổng thể, vị trí nhánh, độ nghiêng của mặt, độ lệch lỗ bu lông |
Giá trị hoàn công và biến dạng (trước so với sau) |
|
4. Báo cáo chiều cuối cùng |
Tất cả các điểm khảo sát về dung sai, có ID công cụ |
Báo cáo đã ký với tài liệu tham khảo hiệu chuẩn |
|
5. Trước khi giao hàng |
Bảo vệ mặt bích, nắp cuối, đánh dấu, thẻ ống chỉ |
Danh sách đóng gói phù hợp với đẳng cự |
Séc điều chỉnh (điểm giữ 2) tự thanh toán. Phải mất vài phút để di chuyển mặt bích trước khi hàn và hàng giờ để cắt nó ra sau đó.
Các lỗi thứ nguyên phổ biến nhất là gì và bạn ngăn chặn chúng như thế nào?
Hầu hết các lỗi ống chỉ xuất phát từ năm nguyên nhân: lỗi đo tích lũy, xoay mặt bích, độ nghiêng mặt, nhiệt độ và biến dạng hàn, và mỗi nguyên nhân đều có một bước phòng ngừa đơn giản.
|
Lỗi |
Nguyên nhân điển hình |
phòng ngừa |
Cách khắc phục nếu xảy ra |
|
Chiều dài tổng thể vượt quá khả năng chịu đựng |
Các phép đo xích; co ngót hàn không được phép |
mốc thời gian duy nhất; mức độ co ngót từ mối hàn thử |
Cắt bớt phần trợ cấp cắt hoặc làm lại một khớp |
|
Mặt bích xoay; tắt lỗ bu lông |
Định hướng không cố định trước khi dán; mối hàn xoắn |
Vật cố định hoặc ghim; kiểm tra lại sau khi hàn |
Cắt và hàn lại mối nối mặt bích |
|
Mặt bích nghiêng |
Mối hàn kéo kéo mặt bích; bình phương kém |
Vuông trước khi đính; hàn cân bằng |
Điều chỉnh nguội có giới hạn; hàn lại nếu vượt quá 1 mm trên 200 mm |
|
Chi nhánh sai vị trí |
Lỗi đánh dấu; mẫu không được sử dụng |
Đánh dấu từ mốc thời gian; kiểm tra theo mô hình |
Cắt lại phần mở nhánh và hàn lại |
|
Bài đọc bị tranh chấp |
Nhiệt độ hoặc dụng cụ khác nhau |
Ghi lại nhiệt độ và ID thiết bị trên mỗi báo cáo |
Đo lại theo các điều kiện đã thỏa thuận |
Một cảnh báo về biện pháp khắc phục.Không sử dụng nhiệt độ cao hoặc dùng búa để làm thẳng thép không gỉ mà không có quy trình đủ tiêu chuẩn. Việc gia nhiệt không được kiểm soát có thể gây ra hiện tượng mẫn cảm và giảm khả năng chống ăn mòn.
Bạn nên chỉ định kiểm soát kích thước trong đơn đặt hàng như thế nào?
Ghi dung sai, mốc, hướng lỗ mặt bích, điều kiện đo và định dạng báo cáo vào đơn đặt hàng. Nếu chúng không được viết ra, các giá trị mặc định của mã sẽ được áp dụng và chúng sẽ lỏng lẻo hơn hầu hết các dự án mong đợi.
Dung sai quản lý:chiều dài tổng thể, vị trí nhánh, độ nghiêng của mặt bích và độ lệch lỗ bu lông, mỗi vị trí có một số và một đơn vị.
Bản vẽ dữ liệu và tài liệu tham khảo:số sửa đổi đẳng cự và điểm nào là mốc.
Định hướng lỗ bu lông:nằm trên đường trung tâm trừ khi có quy định khác.
Chi tiết mặt bích:loại, cấp áp suất, bề mặt và lớp hoàn thiện theo tiêu chuẩn quản lý (ví dụ ASME B16.5).
Trợ cấp cắt giảm:đầu nào cắt cho vừa, còn lại bao nhiêu milimét.
Điều kiện đo:loại thiết bị, hiệu chuẩn và nhiệt độ tham chiếu (hoặc yêu cầu ghi lại).
Biên bản kiểm tra:các điểm giữ, định dạng báo cáo và ai là nhân chứng.
Đánh dấu và làm sạch:điểm đánh dấu có hàm lượng clorua thấp, chỉ dành cho dụng cụ bằng thép không gỉ, mặt bích được bảo vệ.
Câu hỏi thường gặp
Hỏi: Dung sai tiêu chuẩn cho ống ống thép không gỉ là bao nhiêu?
A: Không có dung sai phổ quát duy nhất tồn tại. ASME B31.3 đặt giới hạn căn chỉnh mặt bích (độ nghiêng mặt 1 mm trên 200 mm, độ lệch lỗ bu lông 3 mm) nhưng không đặt dung sai chiều dài tổng thể của ống chỉ. Hầu hết các thông số kỹ thuật thương mại sử dụng khoảng ±3 mm cho kích thước tổng thể và ±1,5 mm cho các mối nối quan trọng. Đơn đặt hàng hoặc thông số kỹ thuật chi phối.
Hỏi: "Lỗ bu lông nằm trên đường tâm" nghĩa là gì?
A: Điều đó có nghĩa là không có lỗ bu lông nào nằm chính xác trên đường tâm dọc hoặc ngang của mặt bích. Thay vào đó, một cặp lỗ nằm đều nhau ở mỗi bên của đường tâm. Đây là hướng tiêu chuẩn cho mặt bích ASME B16.5 và nó cho phép hai mặt bích bắt vít với nhau mà không cần ai phải đoán hướng nào là "lên".
Hỏi: Các lỗ bu lông mặt bích có thể bị lệch bao xa theo ASME B31.3?
A: Trừ khi thiết kế kỹ thuật có quy định khác, các lỗ bu lông mặt bích phải được căn chỉnh trong khoảng lệch tối đa 3 mm (1/8 in.), theo ASME B31.3 para. 335.1(c). Nhiều dự án chỉ định giới hạn chặt chẽ hơn, chẳng hạn như 1,5 mm, vì 3 mm để lại rất ít khoảng hở cho bu lông đi qua.
Hỏi: Một ống cuộn bị lệch có thể được kéo vào vị trí bằng bu lông không?
A: Nó không nên như vậy. Việc buộc một ống cuộn không thẳng hàng vào đúng vị trí sẽ khóa ứng suất vào đường ống và có thể làm quá tải các bu lông mặt bích, miếng đệm và vòi phun của thiết bị. Cố định ống chỉ (định hướng lại, cắt hoặc hàn lại) thay vì dựa vào lực căng của bu lông để thu hẹp khoảng cách.
Hỏi: Tại sao tôi cần ghi lại nhiệt độ khi đo ống thép không gỉ?
A: Thép không gỉ giãn nở nhiều hơn khoảng 40% so với thép carbon. Một ống chỉ loại 304 dài 6 m tăng khoảng 2 mm mỗi lần tăng 20 độ. Đó là 2/3 dung sai thông thường ±3 mm, vì vậy các phép đo được thực hiện trong bóng râm lạnh và nắng nóng có thể không đồng nhất.
Câu hỏi: Tôi nên sử dụng phương pháp đo nào cho ống cuộn có dung sai chặt chẽ?
A: Đối với dung sai ±1,5 mm hoặc chặt hơn hoặc để liên kết với thiết bị quay, hãy sử dụng thiết bị theo dõi bằng laser hoặc CMM có khớp nối. Thước dây và máy đo khoảng cách laser phù hợp với công việc tiêu chuẩn ±3 mm. Luôn xác nhận giấy chứng nhận hiệu chuẩn thiết bị là hiện hành.