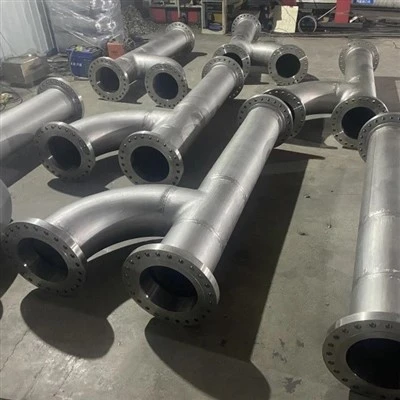
API 6Alà thông số kỹ thuật quyết định liệu thành phần đầu giếng rèn có được chấp nhận ở bất kỳ đâu trong ngành dầu khí hay không. Nếu công ty của bạn giả mạo hoặc mua các bộ phận bằng thép không gỉ hoặc hợp kim niken cho đầu giếng, cây Giáng sinh, van hoặc cuộn cảm, bài viết này sẽ giải thích các loại vật liệu, hợp kim và các bài kiểm tra chất lượng để phân biệt các bộ phận được phê duyệt với các bộ phận bị loại bỏ.

Chúng tôi sẽ trả lời chín câu hỏi thực tế: API 6A là gì và tại sao nó quan trọng; bảy loại vật chất (AA đến HH) có nghĩa là gì; cách so sánh thép không gỉ và hợp kim niken; xếp hạng nhiệt độ và áp suất hạn chế lựa chọn như thế nào; Trình độ rèn luyện thực sự bao gồm những gì; xét nghiệm PR1 và PR2 khác nhau như thế nào; chứng chỉ dịch vụ chua của NACE MR0175/ISO 15156 yêu cầu gì; cách xác minh thông tin xác thực của nhà cung cấp; và những câu hỏi mà người mua thường hỏi nhất. Danh sách nguồn sẽ đóng bài viết để có thể truy tìm mọi tuyên bố chính.
API 6A là gì và tại sao nó lại chi phối các thành phần đầu giếng giả mạo?
API 6A - Đặc điểm kỹ thuật cho thiết bị đầu giếng và cây, do Viện Dầu khí Hoa Kỳ xuất bản - đặt ra các yêu cầu tối thiểu về thiết kế, vật liệu, chế tạo, thử nghiệm và tài liệu của thiết bị đầu giếng và cây thông Noel. Nó hiện đang ở phiên bản thứ 21 (tháng 11 năm 2018), được duy trì theo phụ lục và được phản ánh về mặt kỹ thuật theo tiêu chuẩn quốc tế ISO 10423.
Thông số kỹ thuật này bao gồm các thiết bị kiểm soát áp suất và chứa áp suất đặt trên miệng giếng: đầu và ống ống, đầu và ống ống, cây Giáng sinh, cổng, van kiểm tra và cắm, cuộn cảm, giá treo vỏ và ống, đầu nối và mặt bích. Mỗi bộ phận này phải giữ áp suất giếng và chống lại chất lỏng chảy qua nó - thường là trong nhiều thập kỷ.
Các bộ phận rèn được sản xuất bằng kim loại rắn biến dạng nóng bằng búa hoặc máy ép. Quá trình này đóng các khoảng trống bên trong, tinh chỉnh cấu trúc hạt và tạo ra dòng hạt định hướng dọc theo hình dạng của bộ phận - chính xác là các đặc tính mà các bộ phận chịu áp lực cần có. Đó là lý do tại sao thân, nắp ca-pô, móc treo và đầu nối thường được chỉ định là vật rèn hơn là vật đúc.
Thiết bị đáp ứng API 6A có thể mang chữ lồng API, nghĩa là nhà sản xuất có giấy phép và được API kiểm tra. Đối với một nhà cung cấp rèn, giấy phép đó bao gồm toàn bộ dây chuyền - nấu chảy, rèn, xử lý nhiệt, thử nghiệm và truy xuất nguồn gốc - không chỉ hóa học hợp kim.
Bảy loại vật liệu API 6A là gì và thành phần của bạn cần loại nào?
API 6A xác định bảy loại vật liệu - AA, BB và CC cho dịch vụ chung và DD, EE, FF và HH cho dịch vụ chua. Lớp này đặt ra các yêu cầu vật liệu tối thiểu cho hai nhóm bộ phận: thân chịu áp lực (thân, nắp ca-pô, kết nối đầu và đầu ra) và các bộ phận kiểm soát áp suất bên trong (móc treo trục gá, cơ cấu bịt kín lỗ khoan van, trang trí cuộn cảm và thân).

Bảng 1 - Các loại vật liệu API 6A (theo API 6A / ISO 10423; nguồn: Giới thiệu về Đặc tả API 6A, Cameron/Schlumberger)
|
Lớp vật liệu |
Dịch vụ |
Các kết nối thân, nắp ca-pô, đầu cuối và đầu ra |
Móc treo trục gá, cơ cấu bịt kín lỗ van, trang trí cuộn cảm và thân van |
|
AA |
Tổng quan |
Thép carbon hoặc thép hợp kim thấp, thép không gỉ hoặc CRA |
Thép carbon hoặc thép hợp kim thấp, thép không gỉ hoặc CRA |
|
BB |
Tổng quan |
Thép carbon hoặc thép hợp kim thấp, thép không gỉ hoặc CRA |
Thép không gỉ hoặc CRA |
|
CC |
Tổng quan |
Thép không gỉ hoặc CRA |
Thép không gỉ hoặc CRA |
|
ĐĐ |
Chua |
Thép carbon hoặc thép hợp kim thấp, thép không gỉ hoặc CRA |
Thép cacbon hoặc thép hợp kim thấp, hoặc CRA |
|
EE |
Chua |
Thép cacbon hoặc thép hợp kim thấp, hoặc CRA |
Thép không gỉ hoặc CRA |
|
FF |
Chua |
Thép không gỉ hoặc CRA |
Thép không gỉ hoặc CRA |
|
HH |
Chua |
CRA |
CRA |
Đọc bảng.Nói một cách dễ hiểu, các lớp từ AA đến CC dành cho những giếng mà hydro sunfua không phải là vấn đề; các lớp DD đến HH dành cho dịch vụ chua, trong đó H2S có thể làm cho thép thông thường bị nứt đột ngột. HH là loại có yêu cầu khắt khe nhất: bề mặt thấm chất lỏng phải là hợp kim chống ăn mòn (CRA).
Hai điểm người mua thường bỏ lỡ.Đầu tiên, loại vật liệu không phải là một kim loại duy nhất - đó là yêu cầu mà nhà sản xuất rèn đáp ứng bằng cách chọn loại phù hợp và chứng minh điều đó bằng thử nghiệm. Thứ hai, đối với các loại DD, EE, FF và HH, các bộ phận ranh giới áp suất cũng phải tuân thủ NACE MR0175/ISO 15156, tiêu chuẩn ngành dành cho môi trường H2S (xem phần dịch vụ chua bên dưới).
Một chi tiết hữu ích.Đối với HH, CRA chỉ được yêu cầu trên các bề mặt được giữ lại bằng chất lỏng; Cho phép phủ CRA bằng thép không gỉ hoặc hợp kim thấp. Đây là con đường được nhiều nhà sản xuất sử dụng để kiểm soát chi phí trong khi vẫn giữ an toàn cho bề mặt ướt.
Một sự tương tự đơn giản.Hãy coi các loại vật liệu là mức độ an toàn trong một tòa nhà: AA là một văn phòng bình thường, HH là phòng thí nghiệm xử lý các hóa chất nguy hiểm. Bạn sẽ không xây dựng một phòng thí nghiệm hóa học với những vật liệu giống như một văn phòng và bạn không nên chỉ định một cái giếng chua bằng những vật liệu thông thường.
Thép không gỉ hay hợp kim niken? Cách so sánh các hợp kim để rèn API 6A
Sự lựa chọn phụ thuộc vào bốn câu hỏi: Môi trường có chứa H2S không? Giếng nóng bao nhiêu và có bao nhiêu clorua trong chất lỏng? Bộ phận đó cần sức mạnh gì? Và chi phí chấp nhận được là bao nhiêu? Trong thực tế, thép không gỉ martensitic và duplex bao gồm hầu hết các ứng dụng bề mặt; hợp kim niken được dành riêng cho các nhiệm vụ ăn mòn nhất, nóng nhất hoặc có độ bền cao nhất - đặc biệt là thiết bị loại HH và HPHT.
Bảng 2 - Các hợp kim rèn phổ biến cho dịch vụ API 6A và vị trí phù hợp của từng hợp kim
|
Hợp kim (UNS) |
Gia đình |
Việc sử dụng API 6A điển hình |
Sức mạnh |
Chống ăn mòn |
Các thành phần rèn điển hình |
|
AISI 410 (S41000) |
Thép không gỉ Mactenxit |
Thân và thân BB, CC, FF |
Trung bình (60K–75K) |
Tốt; hạn chế trong dịch vụ chua, độ cứng phải được kiểm soát |
Thân van, nắp ca-pô, thân van |
|
F6NM / 13Cr-4Ni (S41500) |
Thép không gỉ Mactenxit |
CC, FF |
Trung bình (60K–75K) |
Tương tự như 410 với độ bền nhiệt độ thấp tốt hơn |
Thân van, móc treo |
|
17-4PH (S17400) |
Thép không gỉ cứng do mưa |
Thân và móc treo CC, FF |
Cao (105K) |
Tướng tốt; Giới hạn SSC áp dụng trong dịch vụ chua |
Thân cây, móc treo trục gá |
|
316 / 316L (S31600 / S31603) |
Thép không gỉ Austenit |
CC, vòng đệm, miếng đệm |
Thấp đến trung bình (60K) |
Tướng xuất sắc; giới hạn dịch vụ chua về nhiệt độ, pH2S, clorua, pH |
Vòng đệm, phụ kiện nhỏ |
|
Song công 22Cr (S31803 / S32205) |
Thép không gỉ kép |
EE, FF |
Trung bình đến cao (75K–100K) |
Khả năng chống rỗ mạnh; giới hạn dịch vụ chua theo ISO 15156-3 |
Thân van, móc treo, cuộn cảm |
|
Siêu song công 25Cr (S32750) |
Thép không gỉ siêu kép |
FF, HH liền kề |
Cao (100K) |
Khả năng chống rỗ và SCC rất cao |
Thân, móc treo HPHT |
|
Hợp kim 625 (N06625) |
Niken-crom-molypden |
HH, HPHT |
Trung bình (ủ) |
Nổi bật trên clorua và H2S |
Thân xe, nắp ca-pô, móc treo |
|
Hợp kim 718 (N07718) |
Niken, được làm cứng theo thời gian |
HH, HPHT cường độ cao |
Rất cao |
Nổi bật; đạt tiêu chuẩn API 6ACRA ở cường độ cao |
Móc treo, đầu nối cường độ cao |
|
Hợp kim 825 (N08825) |
Niken-sắt-crom |
HH |
Vừa phải |
Khả năng chống ăn mòn chung tốt |
Thân, mặt bích |
|
Monel K-500 (N05500) |
Đồng niken, được làm cứng theo thời gian |
HH, trang trí, lò xo |
Cao |
Tốt trong dịch vụ chua trong giới hạn ISO 15156 |
Thân cây, trang trí, ốc vít |
|
Hastelloy C-276 (N10276) |
Niken-crom-molypden |
HH, dịch vụ cực đoan |
Vừa phải |
Khả năng chống rỗ và SCC cao nhất |
Bộ phận áp suất tới hạn |
Cách đọc bảng.Số UNS là các đặc tính nhận dạng hợp kim phổ biến (thép không gỉ S =, N=gốc niken). Các ký hiệu thuộc tính API 60K, 75K, 100K và 105K đề cập đến cường độ năng suất tối thiểu tính bằng hàng nghìn psi - việc rèn 75K phải mang lại ít nhất 75.000 psi.
Một nguyên tắc thực tế của ngón tay cái.Thép cacbon và thép hợp kim thấp bền và rẻ tiền nhưng dễ bị ăn mòn; thép không gỉ martensitic (410, F6NM) tăng thêm khả năng chống ăn mòn và là vật liệu chính của dịch vụ tổng hợp; các loại song công (22Cr, 25Cr) tăng thêm khả năng chống rỗ và nứt cho dịch vụ chua; hợp kim niken (625, 718, 825, K-500, C-276) mang lại khả năng chống ăn mòn cao nhất và khi được làm cứng theo thời gian, độ bền cao nhất - với chi phí cao nhất.
Thêm một điểm kỹ thuật nữa.Hợp kim gốc niken được tôi cứng theo thời gian được sử dụng cho các bộ phận chịu áp suất và kiểm soát áp suất được xử lý theo tiêu chuẩn API chuyên dụng, API 6ACRA. Nếu thiết kế của bạn dựa trên Hợp kim 718 có độ bền cao, thì việc đánh giá chất lượng sẽ tuân theo lộ trình đó thay vì chỉ sử dụng bàn hợp kim cơ bản.
Xếp hạng nhiệt độ và áp suất API 6A hạn chế sự lựa chọn hợp kim như thế nào?
Các bộ phận API 6A phải được đánh dấu bằng ba thứ phối hợp với nhau: loại nhiệt độ, mức áp suất và loại vật liệu. Các loại nhiệt độ bao gồm từ dịch vụ Bắc cực ở −60 độ đến dịch vụ HPHT khắc nghiệt ở 343 độ; áp suất làm việc dao động từ 2.000 đến 20.000 psi. Họ cùng nhau quyết định hợp kim nào, phương pháp xử lý nhiệt và thử nghiệm nào được chấp nhận.

Bảng 3 - Các loại nhiệt độ API 6A (K–V theo Giới thiệu về Đặc tả API 6A; X–Y theo thực hành API 6A HPHT, BHEL TDC)
|
Lớp học |
Phạm vi hoạt động (độ F) |
Phạm vi hoạt động (độ) |
Dịch vụ điển hình |
|
K |
−75 đến 180 |
−60 đến 82 |
Môi trường Bắc Cực và nhiệt độ dưới 0 |
|
L |
−50 đến 180 |
−46 đến 82 |
Khí hậu lạnh trên bờ |
|
N |
−50 đến 140 |
−46 đến 60 |
Dịch vụ lạnh, nhiệt độ tối đa vừa phải |
|
P |
−20 đến 180 |
−29 đến 82 |
Tiêu chuẩn sản xuất trên bờ |
|
S |
0 đến 140 |
−18 đến 60 |
Dịch vụ có nhiệt độ tối đa thấp |
|
T |
0 đến 180 |
−18 đến 82 |
Dịch vụ tổng hợp |
|
U |
0 đến 250 |
−18 đến 121 |
Dịch vụ nhiệt độ cao hơn |
|
V |
35 đến 250 |
2 đến 121 |
Dịch vụ nhiệt đới, nhiệt độ tối thiểu vừa phải |
|
X |
0 đến 350 |
−18 đến 177 |
Dịch vụ HPHT (xác nhận ở 180 độ) |
|
Y |
0 đến 650 |
−18 đến 343 |
Dịch vụ HPHT cực cao (được xác nhận ở 345 độ) |
Xếp hạng kết hợp.Các lớp nhiệt độ có thể được kết hợp để mở rộng đánh giá. Xếp hạng van đầu giếng phổ biến là P+U, có nghĩa là thiết kế bao gồm −20 đến +250 độ F (−29 đến +121 độ ).
Tại sao nhiệt độ lại quan trọng đối với việc rèn.Các loại nhiệt độ thấp (K, L) yêu cầu độ bền va đập - Các thử nghiệm Charpy thường được thực hiện ở −29 độ trở xuống. Các loại nhiệt độ cao (X, Y) yêu cầu hợp kim phải duy trì độ bền có thể sử dụng khi thử nghiệm độ bền kéo ở nhiệt độ cao - nóng được thực hiện ở 180 độ đối với loại X và 345 độ đối với loại Y. Hợp kim niken giữ độ bền ở nhiệt độ tốt hơn nhiều so với hầu hết các loại thép không gỉ, đó là lý do tại sao chúng chiếm ưu thế trong thiết bị HPHT.
Bảng 4 - Xếp hạng áp suất làm việc API 6A (nguồn: người giải thích API 6A, Công ty thiết bị khoan đầu giếng Giang Tô)
|
Áp suất làm việc (psi) |
Xấp xỉ. thanh |
Ứng dụng điển hình |
|
2,000 |
138 |
Giếng cạn trên bờ, khí áp suất thấp |
|
3,000 |
207 |
Sản xuất trên bờ áp suất trung bình |
|
5,000 |
345 |
Tiêu chuẩn sản xuất trên bờ và ngoài khơi |
|
10,000 |
690 |
Giếng sâu và ngoài khơi áp suất cao |
|
15,000 |
1,034 |
Giếng HPHT, nước sâu dưới biển |
|
20,000 |
1,379 |
Thăm dò siêu HPHT |
Tại sao áp lực lại quan trọngXếp hạng cao hơn có nghĩa là các phần dày hơn, yêu cầu về độ bền cao hơn và việc kiểm tra không phá hủy nghiêm ngặt hơn. Thân máy 20.000 psi không thể được sản xuất và xác minh theo cách giống như thân máy 2.000 psi - kế hoạch rèn, xử lý nhiệt và kiểm tra siêu âm đều được thắt chặt khi chỉ số tăng lên.
Việc kiểm tra trình độ của việc rèn API 6A thực sự bao gồm những gì?
Trình độ chuyên môn là bằng chứng chứ không phải giấy tờ. Quá trình rèn được coi là đủ tiêu chuẩn khi hóa học, quy trình rèn, xử lý nhiệt, tính chất cơ học và kiểm tra không phá hủy đều được chứng minh là đáp ứng các yêu cầu về cấp, PSL và nhiệt độ - với hồ sơ mà kiểm toán viên có thể truy ngược lại nhiệt độ ban đầu của kim loại.
Bước 1 - Nấu chảy và tinh chế.Các bộ phận áp suất API 6A bắt đầu từ thép hạt mịn được nung chảy hoàn toàn trong lò điện, lò oxy cơ bản hoặc lò cảm ứng, sau đó là quá trình tinh chế thứ cấp như khử khí chân không, AOD, ESR hoặc VAR. Đối với PSL 4, quá trình nấu chảy phải được ghi lại và báo cáo.
Bước 2 - Giả mạo kế hoạch và giảm thiểu.Việc rèn nóng phải tuân theo một kế hoạch được lập thành văn bản chỉ rõ các giai đoạn rèn và giảm thiểu ở từng giai đoạn. Mức tối thiểu chung là giảm 3:1 diện tích từ phôi đến quá trình rèn thành phẩm, với dòng hạt chạy song song với chiều dài trục. Đây là cách cấu trúc rèn - lý do chúng tôi rèn - được đảm bảo.
Bước 3 - Xử lý nhiệt bằng Phiếu kiểm tra chất lượng (QTC).Mỗi lô xử lý nhiệt đều đủ tiêu chuẩn với Phiếu kiểm tra chất lượng (QTC) được xử lý trong cùng lò nung và bể làm nguội như các bộ phận sản xuất. Vòng tương đương của phiếu giảm giá - một cách khớp tốc độ làm mát với kích thước phần - phải bằng hoặc lớn hơn phần mà nó đủ điều kiện. Nhiệt độ môi trường làm nguội được kiểm soát, ví dụ như nước hoặc polyme ở mức bằng hoặc dưới 38 độ khi bắt đầu làm nguội.
Bước 4 - Kiểm tra cơ học.Các thử nghiệm kéo (hiệu suất bù 0,2 %), thử nghiệm va đập Charpy V-Notch (thường ở −29 độ, với năng lượng hấp thụ trung bình tối thiểu khoảng 20 J theo hướng ngang và 27 J theo hướng dọc) và khảo sát độ cứng được thực hiện trên các phiếu giảm giá. Ký hiệu thuộc tính từ 60K đến 105K xác định cường độ cần thiết. Đối với PSL 2 trở lên, độ cứng được kiểm tra trên 100% các bộ phận sản xuất.
Bước 5 - Kiểm tra không phá hủy (NDE).Kiểm tra siêu âm (UT) theo tiêu chuẩn ASTM A388 xác minh độ bền bên trong; độ nhạy được thiết lập bằng các tham chiếu lỗ đáy phẳng (FBH) thắt chặt khi PSL tăng - ví dụ: FBH 1,6 mm cho độ dày thành lên tới 38 mm, 3,2 mm từ 38 đến 150 mm và 6,4 mm trên 150 mm. Bề mặt phủ kiểm tra hạt từ tính (MT) và chất thẩm thấu chất lỏng (PT). Nhân viên NDE phải đạt tiêu chuẩn ISO 9712 hoặc ASNT SNT-TC-1A.
Bước 6 - Truy xuất nguồn gốc.Mỗi bộ phận hoàn thiện phải truy tìm lại số nhiệt của nó thông qua giấy chứng nhận của nhà máy, hồ sơ xử lý nhiệt, báo cáo thử nghiệm và báo cáo NDE. Nếu thiếu bất kỳ liên kết nào, phần đó không đủ tiêu chuẩn.
Ngoài việc rèn.Đối với dịch vụ có tính toàn vẹn cao, trình độ chuyên môn không chỉ dừng lại ở việc rèn. Nếu lớp phủ CRA được áp dụng - được phép đối với các bề mặt ướt loại HH - quy trình hàn lớp phủ và thợ hàn cũng phải đủ tiêu chuẩn, với các cuộc khảo sát độ cứng trên lớp phủ, vùng chịu ảnh hưởng nhiệt và kim loại cơ bản.
PR1 so với PR2 - sự khác biệt trong tiêu chuẩn hiệu suất API 6A là gì?
PR1 và PR2 là hai mức yêu cầu về hiệu suất trong API 6A. PR1 là cơ sở - các thử nghiệm thủy tĩnh, chỗ ngồi và khí tiêu chuẩn để chứng minh một bộ phận có thể chịu được áp suất. PR2 là lộ trình xác nhận mở rộng được xác định trong Phụ lục F - chu trình áp suất, chu kỳ nhiệt độ và thử nghiệm vòng đệm để chứng minh thiết kế tồn tại qua nhiều năm trong chu kỳ vận hành thực tế.
PR1 bao gồm những gì.Thử nghiệm vỏ thủy tĩnh ở áp suất yêu cầu, thử nghiệm rò rỉ mặt tựa cho van và thử nghiệm kín khí khi PSL yêu cầu. Đây là mức mặc định cho hầu hết các thành phần tiêu chuẩn.
Những gì PR2 bổ sung.Xác nhận thiết kế của Phụ lục F bổ sung thêm: đo lực hoặc mô-men xoắn trong quá trình vận hành; đạp xe động - thường là khoảng 160 chu kỳ ở áp suất lỗ khoan chênh lệch tối đa; chu kỳ nhiệt độ tối đa và tối thiểu, thường là 20 chu kỳ ở mỗi cực; chu trình áp suất-nhiệt độ; và kiểm tra con dấu môi trường xung quanh. Khí thường được sử dụng làm môi trường thử nghiệm cho các cụm làm kín quan trọng.
Khi PR2 là bắt buộc.Các thiết kế van an toàn trên mặt và dưới nước (SSV, USV) và van áp suất ngược (BSDV) phải đáp ứng PR2 và người vận hành thường xuyên chỉ định PR2 cho thiết bị HPHT và thiết bị nước sâu.
Một sự khác biệt quan trọng.PR2 xác nhận thiết kế chứ không phải từng bộ phận riêng lẻ. Các bộ phận sản xuất vẫn nhận được các bài kiểm tra nghiệm thu định kỳ - nguyên mẫu đã được kiểm tra PR2 chứng tỏ thiết kế có thể tồn tại; các thử nghiệm sản xuất chứng minh rằng bộ phận đặc biệt này được chế tạo chính xác.
Một sự tương tự đơn giản.Hãy coi PR1 như một kỳ thi lấy bằng lái xe và PR2 như một chứng chỉ đua xe: một chứng chỉ bạn có thể lái xe; cái còn lại chứng tỏ bạn có thể sống sót trong điều kiện khắc nghiệt.
Chứng chỉ dịch vụ chua theo NACE MR0175/ISO 15156 yêu cầu gì?
Đối với các loại vật liệu DD, EE, FF và HH, các bộ phận chịu áp suất phải tuân thủ NACE MR0175/ISO 15156 - tiêu chuẩn quốc tế dành cho vật liệu trong môi trường chứa H2S. Nó hạn chế tính chất hóa học, độ cứng và cấu trúc vi mô để kim loại không thể bị nứt khi tiếp xúc với hydro sunfua.

Tại sao nó tồn tại.Trong dịch vụ H2S ướt, thép thông thường có thể bị hỏng do nứt do ứng suất sunfua (SSC), nứt do ăn mòn do ứng suất (SCC) hoặc nứt do hydro gây ra (HIC) - các chế độ hư hỏng đột ngột, thảm khốc có thể xảy ra dưới giới hạn độ bền thông thường của vật liệu.
Tiêu chuẩn được cấu trúc như thế nào.Phần 1 đưa ra những nguyên tắc chung để lựa chọn vật liệu chống nứt. Phần 2 bao gồm thép cacbon và thép hợp kim thấp (và gang): phần này giới hạn độ cứng - hầu hết các loại cacbon và hợp kim thấp được giới hạn ở khoảng 22 HRC - và áp đặt các biện pháp kiểm soát xử lý và cấu trúc vi mô để chống lại SSC và HIC. Phần 3 bao gồm các hợp kim chống ăn mòn: nó xác định các khoảng nhiệt độ, áp suất riêng phần H2S, nồng độ clorua và độ pH có thể chấp nhận được cho từng họ hợp kim - ví dụ: các điều kiện trong đó 316L, cấp độ song công hoặc Hợp kim 718 được chấp nhận.
Trình độ chuyên môn được thể hiện như thế nào.Khảo sát độ cứng trên các bộ phận sản xuất và lớp phủ mối hàn (thường là thử nghiệm Vickers tại nhiều vị trí trên lớp phủ, vùng chịu ảnh hưởng nhiệt và kim loại cơ bản), cộng với, nếu cần, thử nghiệm SSC theo NACE TM0177 và thử nghiệm HIC theo NACE TM0284. Các kết quả phải được ghi lại và có thể theo dõi được.
Thực tế mang đi."Thép không gỉ" không tự động bị chua. Loại austenit có thể hoàn toàn được chấp nhận ở giếng này và không được chấp nhận ở giếng khác, tùy thuộc vào nhiệt độ, áp suất riêng phần H2S, clorua và độ pH. Đó chính xác là lý do tại sao lớp vật liệu API 6A phải được chỉ định cùng với môi trường.
Làm cách nào bạn có thể xác minh rằng nhà cung cấp rèn thực sự đủ tiêu chuẩn API 6A?
Xác minh ba điều - và sau đó kiểm tra các tài liệu. Đầu tiên, nhà cung cấp có giấy phép monogram API có phạm vi bao gồm sản phẩm bạn đang mua. Thứ hai, hệ thống quản lý chất lượng được chứng nhận API Q1 hoặc ISO 9001. Thứ ba, bản thân quy trình rèn đã đạt tiêu chuẩn API 20B đối với rèn khuôn mở hoặc API 20C đối với rèn khuôn kín. Sau đó xác nhận giấy tờ phù hợp với kim loại.
Giải thích về API 20B và API 20C.API 20B quản lý các vật rèn có hình dạng khuôn mở - các hình dạng lớn, đơn giản được rèn giữa các khuôn phẳng hoặc khuôn định hình. API 20C quản lý việc rèn khuôn kín - các hình dạng gần lưới phức tạp được tạo ra trong khuôn dập đóng. Cả hai đều yêu cầu các thông số kỹ thuật vật liệu được ghi lại, quy trình đủ tiêu chuẩn, khả năng truy xuất nguồn gốc và NDE. Một nhà cung cấp tuyên bố có khả năng API 6A mà không có chứng chỉ quy trình 20B/20C sẽ có câu chuyện yếu hơn.
Những gì cần chỉ định trong đơn đặt hàng - năm thông số.Loại thiết bị; đánh giá áp suất làm việc; lớp nhiệt độ; lớp vật chất; và cấp độ PSL. Việc bỏ qua bất kỳ điều nào sẽ khiến nhà cung cấp có thể tự do lựa chọn phương án tuân thủ rẻ nhất.
Cờ đỏ trong tài liệu.Báo cáo thử nghiệm vật liệu (MTR) không liên quan đến số lượng nhiệt; không có bản ghi QTC liên kết phiếu giảm giá với lô sản xuất; giá trị độ cứng ngoài phạm vi quy định; các bộ phận "được rèn" có cấu trúc vi mô đúc hoặc không có bằng chứng về dòng hạt; thiếu báo cáo UT/MT/PT; và chứng chỉ NDE từ nhân viên không đủ tiêu chuẩn.
Kiểm tra của bên thứ ba.Đối với PSL 3 và PSL 4, hãy nhờ cơ quan kiểm tra bên thứ ba chứng kiến các cuộc kiểm tra nghiệm thu tại nhà máy và xem xét gói tài liệu hoàn chỉnh trước khi vận chuyển.
Câu hỏi thường gặp
Lớp vật liệu (AA đến HH) là một yêu cầu dịch vụ - thứ mà bộ phận phải chống lại. Nhóm hoặc loại vật liệu (ví dụ: 410, F6NM, 625 hoặc 718) là hợp kim cụ thể được chọn để đáp ứng yêu cầu đó. Một loại có thể được đáp ứng bởi nhiều hợp kim khác nhau và một hợp kim có thể xuất hiện trong nhiều loại.
Thép không gỉ 316 có được chấp nhận đối với dịch vụ chua API 6A không?
Chỉ trong giới hạn được xác định bởi ISO 15156-3. Thép không gỉ Austenitic như 316/316L chỉ được chấp nhận cho dịch vụ chua trong phạm vi nhiệt độ, áp suất riêng phần H2S, nồng độ clorua và pH được chỉ định. Nó không phải là một tấm chăn "có".
HH có nghĩa là gì trong API 6A?
HH là loại vật liệu có tính chua cao nhất. Thân và các bộ phận kiểm soát áp suất bên trong phải sử dụng hợp kim chống ăn mòn (CRA) trên tất cả các bề mặt được giữ lại bằng chất lỏng; Cho phép phủ CRA bằng thép không gỉ hoặc hợp kim thấp.
Thép carbon có thể được sử dụng trong thiết bị HH không?
Không áp dụng trên các bề mặt bị ướt do chất lỏng giữ lại - bề mặt bị ướt phải là CRA. Cho phép sử dụng đế bằng thép hợp kim thấp hoặc thép cacbon có lớp phủ CRA.
PSL 3G là gì?
PSL là viết tắt của Cấp độ đặc tả sản phẩm (1, 2, 3, 3G, 4). PSL 3G là PSL 3 cộng với việc kiểm tra khí bắt buộc đối với tất cả các vòng đệm và chỗ ngồi chịu áp lực - thường được chỉ định cho các ứng dụng HPHT và nước sâu.
PR1 hoặc PR2 - thành phần của tôi cần cái nào?
Nó phụ thuộc vào thành phần và dịch vụ. PR2 là bắt buộc đối với các thiết kế van an toàn và van áp suất ngược và được quy định thường xuyên cho HPHT và các thiết bị bảo trì quan trọng. Đối với các thành phần tiêu chuẩn, PR1 cộng với các thử nghiệm PSL bắt buộc có thể là đủ - hãy xác nhận với người vận hành hoặc thông số kỹ thuật của dự án.
Sự khác biệt giữa API 20B và API 20C là gì?
Cả hai đều là thông số kỹ thuật API dành cho các nhà cung cấp rèn đủ điều kiện. API 20B bao gồm các vật rèn có hình dạng khuôn mở (hình dạng lớn, đơn giản); API 20C bao gồm các vật rèn khuôn kín (các hình dạng gần lưới phức tạp). Nhiều nhà cung cấp nắm giữ một hoặc cả hai, tùy thuộc vào dòng sản phẩm của họ.