|
Một ống ống thép không gỉ được điều khiển thông quabốn điểm giữ liên tiếp: (1) kiểm tra lắp đặt trước khi thực hiện bất kỳ mối hàn nào, (2) hàn theo quy trình đủ tiêu chuẩn với khí tẩy được kiểm soát, (3) kiểm tra không phá hủy (100% bằng mắt cộng với PT, RT hoặc UT dựa trên rủi ro) và (4) thử nghiệm thủy tĩnh tại1,5 × áp suất thiết kế(được điều chỉnh theo tỷ lệ ứng suất) được giữ trongít nhất 10 phúttheo ASME B31.3.
Không có cổng duy nhất là đủ. Kiểm soát lắp khít ngăn ngừa hầu hết các khuyết tật hình thành, kiểm soát hàn quyết định chất lượng mối hàn, NDT tìm ra các khuyết tật bên trong mối hàn và thử nghiệm thủy lực chứng minh ống cuộn thành phẩm không bị rò rỉ. Chỉ thử nghiệm hydro không thể cho thấy chất lượng mối hàn và NDT không thể cho thấy vật liệu phù hợp đã được sử dụng. |

Kế hoạch QC ống thép không gỉ bao gồm những gì?
Một kế hoạch hoàn chỉnh có bốn cổng theo thứ tự cố định: lắp ráp, hàn, NDT và thử thủy lực. Mỗi cổng phải được phê duyệt trước khi cổng tiếp theo bắt đầu, bởi vì một lỗi được phát hiện sớm hơn sẽ rẻ hơn so với lỗi tương tự được phát hiện sau đó.
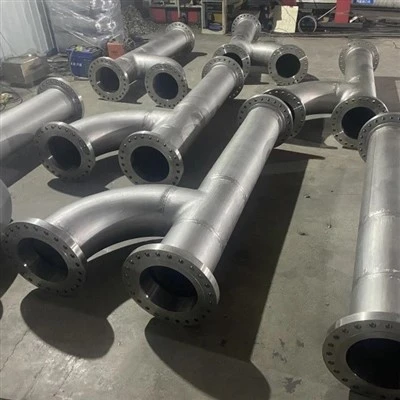
A ống ốnglà một đoạn ống được đúc sẵn: ống thẳng, ống khuỷu, ống chữ T, mặt bích và các nhánh được hàn lại với nhau trong xưởng và vận chuyển đến công trường. Hãy nghĩ về nó giống như việc xây dựng bằng LEGO và sau đó dán các mảnh lại với nhau. Nếu một mảnh bị sai hoặc các mảnh không được xếp thẳng hàng trước khi dán keo thì không thể kiểm tra sau này mới có thể khắc phục hoàn toàn điều đó. Do đó, việc kiểm soát chất lượng được sắp xếp như một chuỗi các điểm dừng, tại đó công việc sẽ dừng lại cho đến khi người thanh tra giải phóng nó.
Bảng so sánh bốn cổng cạnh nhau. Quy trình đường ống được xây dựng theo ASME B31.3 bao gồm chế tạo (Chương V), kiểm tra (Chương VI) và thử nghiệm (Chương VI, ¶345), thợ hàn và các quy trình đều được chứng nhận theo ASME Mục IX.
|
Cổng |
Hỏi nó trả lời |
Nó bắt được gì |
Phương pháp điển hình |
Văn bản quản lý |
|
1. Phù hợp |
Các bộ phận có đúng chất liệu, thẳng hàng và sạch sẽ không? |
Sai lớp, sai lệch, sai khoảng cách hoặc góc xiên, nhiễm bẩn |
Kiểm tra PMI, MTR, đo khoảng cách và cao-thấp, trực quan |
Bản vẽ, WPS, B31.3 ¶328.4, PFI ES-3 |
|
2. Hàn |
Mối nối có được thực hiện bởi thợ hàn có trình độ bằng cách sử dụng quy trình đủ tiêu chuẩn không? |
Thiếu phản ứng tổng hợp, oxy hóa rễ, nhạy cảm, xốp |
Root GTAW với chức năng thanh lọc argon, kiểm soát đường truyền, giám sát thanh lọc O₂ |
ASME IX (WPS/PQR/WPQ), B31.3 Chương V |
|
3. NDT |
Mối hàn có không có các khuyết tật có thể loại bỏ được không? |
Vết nứt, thiếu sự kết dính, thâm nhập không hoàn toàn, độ xốp |
100% VT, PT, RT hoặc UT lấy mẫu |
B31.3 ¶341 và Bảng 341.3.2, ASME V |
|
4. Thử thủy lực |
Đường ống đã hoàn thiện có giữ được áp suất mà không bị rò rỉ không? |
Rò rỉ xuyên tường, rò rỉ mặt bích và miếng đệm |
Nước ở mức lớn hơn hoặc bằng 1,5 × áp suất thiết kế, ghi lại đồng hồ đo |
B31.3 ¶345 |
Nguồn: Đường ống quy trình ASME B31.3 (cấu trúc chương được ASME tóm tắt và theo các nguồn được liệt kê ở cuối bài viết này); tổng hợp EETA.
Những bước kiểm tra lắp đặt nào phải vượt qua trước khi bắt đầu hàn?
Xác minh danh tính vật liệu, góc xiên, khe hở chân răng, độ lệch bên trong, chất lượng mối hàn và độ sạch trước khi hàn gốc đầu tiên. ASME B31.3 gửi hầu hết các con số này tới quy trình hàn (WPS) và thiết kế kỹ thuật, do đó, đặc điểm kỹ thuật của dự án, chứ không phải riêng Quy tắc, sẽ đặt ra các giới hạn.
Fit-up là nơi rẻ nhất để tìm ra vấn đề. Sự sai lệch (được gọi là "cao-thấp") buộc thợ hàn phải hợp nhất hai bức tường có độ cao khác nhau, đó là nguyên nhân bắt đầu thiếu sự hợp nhất. Vật liệu sai thậm chí còn tệ hơn: nó không thể nhìn thấy được khi kiểm tra trực quan, chụp X quang và thử nghiệm thủy tĩnh, và chỉ có nhận dạng vật liệu dương tính (PMI) dựa trên báo cáo thử nghiệm vật liệu (MTR) mới tìm thấy nó.
|
Vật phẩm vừa vặn |
Kiểm soát điển hình |
Ghi chú |
|
Nhận dạng vật chất |
PMI trên đường ống, phụ kiện và mặt bích; số nhiệt phù hợp với MTR (EN 10204 3.1) |
Cổng duy nhất có thể bắt sai loại (ví dụ 304L được cung cấp là 316L) |
|
Mặt vát và mặt gốc |
Mỗi WPS; Các đầu hàn đối đầu ASME B16.25 thường có góc 37,5 độ ± 2,5 độ với mặt gốc 1,6 mm |
Xem bài viết của EETA về việc chuẩn bị đầu ống để biết dung sai lắp GTAW |
|
Mở gốc (khoảng trống) |
Được đặt bởi WPS; khoảng 1,5–3 mm là thông lệ phổ biến tại cửa hàng cho GTAW |
Cửa hàng thực hành, không phải là giá trị Mã; khe hở có xu hướng đóng lại khi mối hàn gốc co lại |
|
Sai lệch nội bộ |
1,6 mm (1/16 in.) là giới hạn được sử dụng rộng rãi cho đường ống lên đến NPS 24; lên tới 3,2 mm được trích dẫn cho NPS 26 và lớn hơn nếu được phép |
B31.3 ¶328.4.3 tuân theo WPS và thiết kế kỹ thuật; ASME B31.1 nêu rõ 1/16 in. |
|
Mối hàn dính |
Được thực hiện bởi một thợ hàn có trình độ, cùng chất độn và thanh lọc như gốc; đầu có lông; đinh nứt đã được gỡ bỏ |
Đinh trở thành một phần của mối hàn cuối cùng và phải đáp ứng chất lượng tương tự |
|
Sạch sẽ |
Loại bỏ dầu, mỡ và oxit gần khớp; bàn chải và đĩa mài chỉ bằng thép không gỉ |
Ô nhiễm thép carbon sau đó xuất hiện dưới dạng các vết rỉ sét trên thép không gỉ |
|
Kích thước ống chỉ |
Xoay mặt bích trong khoảng ±1,6 mm; vị trí đính kèm trong khoảng 3 mm |
Dung sai chế tạo kiểu PFI điển hình; xác nhận chống lại bản vẽ |
Sắc thái trung thực:Bộ luật đưa ra một vài con số phù hợp. Giới hạn sai lệch 1,6 mm là một quy ước được chấp nhận vì thợ hàn thường có thể thể hiện sự hợp nhất tốt ở mức đó trong đánh giá quy trình chứ không phải vì B31.3 nêu điều đó. Nếu thông số kỹ thuật của dự án đặt ra giới hạn chặt chẽ hơn (ví dụ đối với hàn quỹ đạo, có khả năng chịu ít sự không khớp hơn), thì giới hạn chặt chẽ hơn sẽ được ưu tiên.
Lộ trình hàn nào là tốt nhất cho ống cuộn không gỉ: GTAW thủ công, GTAW cộng với FCAW hoặc GTAW quỹ đạo?
Sử dụng GTAW (TIG) với bộ lọc ngược argon cho đường truyền gốc trên hầu hết mọi ống cuộn không gỉ. Chọn phương pháp trám theo nhu cầu về độ dày thành và độ lặp lại: all-GTAW cho tường mỏng và độ sạch cao, gốc GTAW với FCAW hoặc SMAW cho tường dày và GTAW quỹ đạo cho các mối nối lặp lại. Trong mọi trường hợp, WPS đủ điều kiện sẽ chi phối.

|
Đường hàn |
Điểm mạnh |
Giới hạn |
Phù hợp nhất với |
|
GTAW thủ công, tất cả các đường chuyền |
Mối hàn sạch nhất, kiểm soát rễ tốt nhất, rủi ro xâm nhập thấp nhất |
Lắng đọng chậm nhất; phụ thuộc nhiều vào tay nghề thợ hàn |
Thành mỏng và trung bình, lỗ khoan nhỏ, cuộn có độ tinh khiết cao hoặc hợp kim niken |
|
Root GTAW + FCAW hoặc SMAW điền và giới hạn |
Đổ đầy nhanh hơn nhiều trên những bức tường dày; kinh tế tốt trên lỗ khoan lớn |
Loại bỏ xỉ giữa các lần chuyền; rủi ro hòa nhập nhiều hơn; oxit và sự đổi màu phụ thuộc vào chất lượng thanh lọc và sự chuẩn bị bề mặt |
Ống cuộn có thành dày, đường kính lớn |
|
GTAW quỹ đạo |
Mối hàn có thể lặp lại, ghi lại tham số; làm giảm sự biến đổi của thợ hàn |
Cần độ khít và độ đồng tâm chặt chẽ, chi phí thiết bị và khả năng tiếp cận xung quanh mối nối |
Nhiều khớp giống hệt nhau; hệ thống vệ sinh và độ tinh khiết cao |
Điều khiển hàn để kiểm tra tại cổng này
- Trình độ chuyên môn:WPS được hỗ trợ bởi PQR và thợ hàn có trình độ (WPQ) cho quy trình, nhóm vật liệu và vị trí, tất cả đều thuộc ASME Mục IX.
- Trận đấu phụ:ER308L cho 304L, ER316L cho 316L và chất độn song công được chỉ định bởi WPS cho 2205. Kiểm tra số lô chất độn so với bản đồ mối hàn.
- Nhiệt độ đầu vào và nhiệt độ giữa các đường truyền:giới hạn đến từ WPS. Tối đa khoảng 150 độ (300 độ F) thường được chỉ định cho các loại austenit để hạn chế độ nhạy và biến dạng. Xem bài viết về độ nhạy cảm 304L của EETA để biết cơ chế.
- Thói quen làm việc sạch sẽ:bàn chải chỉ bằng thép không gỉ, không có hồ quang nào bên ngoài mối nối và không có dụng cụ bằng thép cacbon nào chạm vào bề mặt.
- Kiểm soát thanh lọc:mức oxy được theo dõi, được đề cập trong phần tiếp theo.
Lượng oxy trong quá trình thanh lọc ngược Argon phải thấp đến mức nào?
Để chống ăn mòn khi hàn, hãy nhắm đến lượng oxy 50 ppm hoặc ít hơn trong khí thanh lọc, giúp giữ cho rễ cây có màu rơm nhạt hoặc nhạt hơn. Mức độ cao hơn đôi khi được cho phép bởi thông số kỹ thuật của chủ sở hữu, nhưng khả năng chống ăn mòn giảm khi lượng oxy tăng lên, do đó, thông số kỹ thuật của dự án và máy phân tích thanh lọc phải thiết lập và chứng minh con số.
Khi thép không gỉ nóng và gặp oxy, nó sẽ tạo ra một lớp oxit có màu ("sóng nhiệt") không có tác dụng bảo vệ và là điểm khởi đầu cho sự ăn mòn. Argon được đẩy qua bên trong đường ống sẽ giữ oxy không lọt vào phía sau mối hàn. Càng ít oxy, màu càng nhạt và khả năng chống ăn mòn càng tốt.
|
Oxy trong khí tẩy |
Những gì nghiên cứu báo cáo |
Nguồn |
|
≈210.000 ppm (không khí thông thường) |
Màng oxit dày hình thành trên chân mối hàn |
Maroufkhani và cộng sự, MDPI 2025 |
|
5,000 ppm |
Khả năng chống ăn mòn rỗ của mối hàn nhiều lớp 316L giảm đáng kể |
Maroufkhani và cộng sự, MDPI 2025 (trích dẫn nghiên cứu trước đó) |
|
500 ppm |
Được báo cáo là cho kết quả vượt qua tốt trong các nghiên cứu trước đó; được sử dụng làm mức kiểm tra cho các mối hàn đường ống chịu áp lực |
MDPI 2025; Nghiên cứu của nhóm CWB |
|
Nhỏ hơn hoặc bằng 50 trang/phút |
Gốc không quá màu rơm nhạt, mức hàn tối đa được phép trong AWS D18.1 (cấp 3) |
Bài viết kỹ thuật chế biến thực phẩm (AU) |
|
10–50 trang/phút |
Sự đổi màu trên ống 304 phù hợp với sự chấp nhận của AWS D18.1 và D18.2 |
Xem lại DYNA, 2019 |
Nguồn: Maroufkhani và cộng sự, J. Manuf. Mẹ ơi. Quy trình. 9(11):377 (MDPI, 2025); Xem lại DYNA 86(208), 2019; Chế biến thực phẩm (Úc), “Thanh lọc hàn inox”; Nhóm CWB, Ảnh hưởng của chất lượng thanh lọc đối với các mối hàn không gỉ.
Sắc thái trung thực:AWS D18.2, hướng dẫn về màu sắc nhiệt mà nhiều thông số kỹ thuật của chủ sở hữu trích dẫn, được viết cho ống vệ sinh. Một nghiên cứu của Nhóm CWB về các mối hàn đường ống áp lực (gốc GMAW hoặc GTAW, chất độn FCAW) cho thấy sự đổi màu ở cùng chất lượng thanh lọc lớn hơn so với hướng dẫn D18.2 gợi ý và các tạp chất kim loại trong mối hàn tăng lên khi oxy thanh lọc tăng lên. Đối với ống cuộn công nghiệp, hãy đặt mức chấp nhận trong thông số kỹ thuật thay vì giả sử biểu đồ vệ sinh được áp dụng không thay đổi.
Giữ cuộc thanh lọccho đến khi mối hàn nguội xuống dưới khoảng 250 độ, vì quá trình oxy hóa xảy ra khi kim loại nóng.
Xác minh đi, đừng đoán:sử dụng máy phân tích oxy ở lỗ thoát khí. Nếu không có thì quy tắc chung là phải chảy ít nhất gấp mười lần thể tích đập trước khi hàn.
Loại bỏ màu còn lại:tẩy rửa hoặc thụ động hóa theo tiêu chuẩn ASTM A380 và A967 để phục hồi bề mặt theo yêu cầu của thông số kỹ thuật.
Bạn nên sử dụng phương pháp NDT nào cho mối hàn ống thép không gỉ?
Sử dụng kiểm tra trực quan 100% trên mỗi mối hàn, thêm chất thẩm thấu chất lỏng vào các mối nối quan trọng trên bề mặt và sử dụng RT hoặc UT cho mẫu thể tích mà ASME B31.3 yêu cầu (ít nhất 5% ngẫu nhiên cho Dịch vụ Chất lỏng Thông thường). Không chỉ định thử nghiệm hạt từ tính cho 304L hoặc 316L, vì các loại đó không có từ tính.

|
Phương pháp |
Những gì nó tìm thấy |
Giới hạn đối với thép không gỉ |
Tiêu chuẩn |
|
Trực quan (VT) |
Các khuyết tật bề mặt: vết cắt, cốt thép quá mức, độ lõm của chân răng, vết hồ quang, vết loang, màu nhiệt |
Chỉ bề mặt; bên trong thư mục gốc cần có kính hiển vi hoặc quyền truy cập |
Nghệ thuật ASME V. 9; B31.3 ¶344.2 |
|
Chất lỏng thẩm thấu (PT) |
Các vết nứt vỡ bề mặt, độ xốp, khuyết tật nhiệt hạch mở ra bề mặt |
Chỉ bề mặt; sử dụng vật liệu có hàm lượng halogen thấp, ít lưu huỳnh và làm sạch kỹ lưỡng sau đó |
Nghệ thuật ASME V. 6; ASTM E165 |
|
Hạt từ tính (MT) |
Không áp dụng cho các loại austenit |
Thép không gỉ Austenitic không có từ tính |
n/a |
|
Chụp X quang (RT) |
Các khuyết tật thể tích: độ xốp, xỉ, thiếu nhiệt hạch, thâm nhập không đầy đủ |
Các vết nứt phẳng chặt có thể bị bỏ sót nếu định hướng kém; cần kiểm soát bức xạ |
Nghệ thuật ASME V. 2; B31.3 ¶344.5 |
|
Siêu âm (UT/PAUT) |
Các khuyết tật thể tích và phẳng, không có nguy cơ bức xạ và hồ sơ kỹ thuật số cho PAUT |
Hạt hàn austenit thô tán xạ âm thanh; cần quy trình đủ điều kiện và khối hiệu chuẩn |
Nghệ thuật ASME V. 4; B31.3 ¶344.6 |
Nguồn: ASME B31.3 ¶344; Các bài viết Phần V của ASME; thực hành nghề hàn. Kiểm soát halogen và lưu huỳnh đối với chất thẩm thấu tuân theo thông lệ ASME V Điều 6 đối với vật liệu austenit.
ASME B31.3 yêu cầu bao nhiêu bài kiểm tra?
|
Dịch vụ chất lỏng |
Kiểm tra trực quan |
Kiểm tra thể tích (RT hoặc UT) |
|
Dịch vụ chất lỏng thông thường |
100% mối hàn (phiên bản 2018 đã tăng tỷ lệ này từ 5% ngẫu nhiên) |
Không ít hơn 5% số mối hàn giáp mép và rãnh vát, được chọn ngẫu nhiên |
|
Loại M (độc hại) |
100% mối hàn |
Mức độ cao hơn: ngẫu nhiên ít nhất 20% đối với các mối hàn giáp mép và góc vát, theo ¶M341.4.1 |
|
Chu kỳ nghiêm trọng, áp suất cao |
100% mối hàn |
Vẫn cao hơn; xem ¶341.4.3 và Chương IX để biết phiên bản có hiệu lực |
Nguồn: ASME B31.3 ¶341.4.1; Trang sản phẩm ASME về những thay đổi của phiên bản B31.3-2018; Diễn đàn hàn AWS thảo luận về ¶M341.4.1 (chủ đề 187185). Xác minh dựa trên phiên bản Mã được trích dẫn trong đơn đặt hàng.
Sắc thái trung thực:mẫu ngẫu nhiên 5% là kiểm tra tại chỗ, không phải là sự đảm bảo. Bản thân Bộ Quy tắc thừa nhận rằng việc kiểm tra ngẫu nhiên và tại chỗ không đảm bảo mức chất lượng quy định trong suốt quá trình chế tạo. Đó là lý do tại sao người mua các cuộn thép không gỉ quan trọng thường chỉ định 10% đến 100% RT hoặc UT trong đơn đặt hàng.
Các tiêu chí chấp nhận trông như thế nào?
|
Sự không hoàn hảo |
Giới hạn mối hàn chu vi dịch vụ chất lỏng thông thường (B31.3 Bảng 341.3.2) |
|
vết nứt |
Không thể chấp nhận được |
|
Thiếu sự hợp nhất |
Không được phép |
|
Thâm nhập không đầy đủ |
Bị hạn chế về độ sâu và chiều dài tích lũy; bảng trích dẫn 38 mm trong bất kỳ chiều dài mối hàn 150 mm nào |
|
Cắt xén |
Độ sâu không quá 1 mm (1/32 in.) và không được cắt theo độ dày thành yêu cầu |
|
Độ lõm của rễ (hút lại) |
Tổng chiều dày mối nối bao gồm cả cốt thép ít nhất phải bằng thành danh nghĩa của thành phần mỏng hơn |
|
Gia cố bên ngoài |
Giới hạn chiều cao phụ thuộc vào độ dày của tường: tường 1,6 mm đến 6 mm, 3 mm đối với tường trên 6 mm đến 13 mm, với mức cho phép lớn hơn đối với tường dày hơn |
Nguồn: ASME B31.3 Bảng 341.3.2 như được tóm tắt trong Sổ tay Tiêu chuẩn Kỹ thuật ISD 341-2, Phụ lục 2 (tiêu chí chấp nhận và bảng gia cố mối hàn) và thảo luận trong bảng của Diễn đàn Hàn AWS (chủ đề 155486, 66186). Xác nhận các số trong phiên bản của Mã được áp dụng.
Thử nghiệm Hydro được thực hiện như thế nào và nó chứng minh điều gì?
Đổ đầy nước sạch, có hàm lượng clorua thấp, xả hết không khí, tăng áp suất lên ít nhất 1,5 × áp suất thiết kế (nhân với tỷ lệ ứng suất ST/S), giữ ít nhất 10 phút, sau đó kiểm tra từng khớp nối. Nó chứng tỏ đường ống đã hoàn thiện bị rò rỉ ở áp suất thử nghiệm. Nó không thay thế NDT.
|
Phương pháp kiểm tra rò rỉ |
Áp suất thử nghiệm (ASME B31.3) |
Trung bình |
Giữ |
Sử dụng và nguy hiểm |
|
Thủy tĩnh |
Không nhỏ hơn 1,5 × áp suất thiết kế × (ST/S), trong đó ST và S là ứng suất cho phép ở nhiệt độ thử nghiệm và nhiệt độ thiết kế |
Nước (clorua thấp đối với loại austenit) |
Ít nhất 10 phút, sau đó thường giảm đến áp suất thiết kế để kiểm tra rò rỉ |
Phương pháp mặc định; nước dự trữ ít năng lượng nên sự cố ít nguy hiểm hơn nhiều |
|
Khí nén |
1,1 × áp suất thiết kế |
Không khí hoặc khí trơ |
Ít nhất 10 phút |
Chỉ khi thử nghiệm thủy lực là không thực tế; sự chấp thuận của chủ sở hữu; thiết bị cứu trợ cần thiết; năng lượng được lưu trữ làm cho sự cố trở nên nguy hiểm |
|
Kiểm tra rò rỉ thay thế |
Theo ¶345.9 và sự chấp thuận của chủ sở hữu |
Như đã chỉ định |
Như đã chỉ định |
Hiếm; được sử dụng khi cả thử nghiệm thủy tĩnh và khí nén đều không khả thi |
Nguồn: ASME B31.3 ¶345 được tóm tắt bởi Project Materials (Bài báo Thử nghiệm thủy tĩnh và Áp suất thủy tĩnh), EPCLand (Kiểm tra rò rỉ áp suất B31.3) và Araner (Yêu cầu kiểm tra áp suất). Các phiên bản cũ hơn và các mã khác sử dụng các hệ số khí nén khác nhau; xác minh phiên bản có hiệu lực.
Ví dụ hoạt động (minh họa):một ống cuộn có áp suất thiết kế là 10 bar(g). Nếu ứng suất cho phép ở nhiệt độ thử nghiệm bằng ứng suất cho phép ở nhiệt độ thiết kế (tỷ lệ 1,0) thì áp suất thủy thử tối thiểu là 15,0 bar(g). Nếu tỷ lệ này là 1,2 thì có thể xảy ra khi nhiệt độ thiết kế cao hơn nhiều so với nhiệt độ thử nghiệm, mức tối thiểu sẽ tăng lên 18,0 bar(g). Áp suất thử nghiệm cũng phải nằm trong định mức của mọi bộ phận bên trong ranh giới thử nghiệm, chẳng hạn như mặt bích và van.
Các bước thử thủy lực cho ống cuộn thép không gỉ
- Chuẩn bị gói thử nghiệm:đẳng cự, ranh giới thử nghiệm, áp suất thử nghiệm được tính toán và đồng hồ đo đã hiệu chuẩn (thường là phạm vi đo khoảng gấp đôi áp suất thử nghiệm).
- Kiểm tra nước:sử dụng nước uống được hoặc nước khử khoáng có clorua trong giới hạn dự án, thường là 50 ppm hoặc ít hơn đối với thép không gỉ austenit và ghi lại giá trị đo được.
- Đổ đầy và thông hơi:mở các lỗ thông hơi ở điểm cao cho đến khi nước chảy ổn định và không còn không khí bị mắc kẹt.
- Tăng áp lực dần dầnđến giá trị thử nghiệm, tạm dừng để kiểm tra rò rỉ rõ ràng.
- Giữở áp suất thử ít nhất 10 phút (thông số kỹ thuật của dự án thường yêu cầu 30 phút hoặc lâu hơn), sau đó kiểm tra tất cả các mối hàn, mặt bích và mối nối.
- Xả và khô ngay lập tức:thổi ra bằng khí không dầu hoặc nitơ. Nước đọng ở các điểm thấp, chân chết và kẽ hở là nguyên nhân hàng đầu gây ra vết rỗ sau này và ảnh hưởng đến ăn mòn vi sinh.
- Ghi lại và gắn thẻ:ký giấy chứng nhận kiểm tra với áp suất, thời gian, kết quả clorua nước, hiệu chuẩn máy đo và nhân chứng của người kiểm tra.
- Sắc thái trung thực:Thử nghiệm B31.3 áp dụng cho hệ thống đường ống. Việc kiểm tra thủy lực tại xưởng là thông thường đối với các ống cuộn, nhưng nó không loại bỏ nhu cầu kiểm tra hệ thống đã hoàn thiện nếu các mối hàn tại hiện trường được thực hiện sau đó. Chỉ số clorua cũng là giới hạn đặc điểm kỹ thuật, không phải là Mã số chung: thực tế áp dụng từ khoảng 50 ppm xuống còn 10 ppm hoặc thấp hơn đối với các dự án có yêu cầu khắt khe.
Nguồn: Thực hành làm khô và clorua clorua từ cuộc thảo luận của Eng-Tips (thread qid 415362), hướng dẫn hiện trường về thử nghiệm thủy tĩnh của EPCLand và cuộc thảo luận của nhóm hàn vật liệu về các hư hỏng không gỉ sau thử nghiệm hydro hóa. Đây là những nguồn học viên; thông số kỹ thuật của chủ sở hữu được ưu tiên.
Cổng nào bắt được khuyết điểm nào?
Mỗi loại lỗi được phát hiện tốt nhất ở một cổng khác nhau và một số lỗi chỉ được phát hiện bởi một cổng. Lỗi vật liệu chỉ được phát hiện bằng PMI, quá trình oxy hóa gốc chỉ được ngăn chặn bằng kiểm soát thanh lọc và các khuyết tật bên trong mối hàn chỉ được tìm thấy bằng RT hoặc UT.

|
Khiếm khuyết hoặc rủi ro |
Điều chỉnh / PMI |
Kiểm soát hàn |
VT / PT |
RT / UT |
Thử thủy lực |
|
Sai loại vật liệu |
● |
– |
– |
– |
– |
|
Độ lệch bên trong (cao-thấp) |
● |
○ |
○ |
○ |
– |
|
Khoảng cách gốc hoặc góc xiên sai |
● |
○ |
– |
○ |
– |
|
Quá trình oxy hóa rễ ("đường") |
– |
● |
○ |
○ |
– |
|
Thiếu sự hợp nhất |
○ |
● |
– |
● |
○ |
|
Độ xốp hoặc xỉ |
– |
● |
○ |
● |
○ |
|
Vết nứt bề mặt |
– |
○ |
● |
○ |
○ |
|
Đường rò rỉ xuyên tường |
– |
– |
○ |
○ |
● |
|
Màu nhiệt, ô nhiễm sắt |
○ |
● |
● |
– |
– |
|
Ăn mòn sau này từ nước thử nghiệm |
– |
– |
– |
– |
● (kiểm soát nước) |
●=điều khiển chính ○=phát hiện một phần hoặc gián tiếp – không phát hiện được =
Người mua nên nhận được những tài liệu gì với ống chỉ đã hoàn thiện?
Yêu cầu hồ sơ QC có thể theo dõi: chứng chỉ vật liệu, kết quả PMI, trình độ hàn, báo cáo lắp đặt và trực quan, báo cáo NDT, hồ sơ thanh lọc và chứng chỉ thử nghiệm thủy lực đã ký. Nếu bản ghi không tồn tại thì việc kiểm tra không thể được chứng minh là đã xảy ra.
- Vật liệu:MTR đến EN 10204 3.1 cho đường ống, phụ kiện và mặt bích, cộng với kết quả PMI gắn liền với số nhiệt.
- Hàn:WPS, PQR và WPQ thợ hàn; bản đồ hàn với ID thợ hàn và số lô phụ.
- Phù hợp và trực quan:báo cáo phù hợp đã ký và hồ sơ kiểm tra trực quan 100%.
- Nhà đầu tưBáo cáo PT, RT hoặc UT với mức độ, kỹ thuật, mã chấp nhận và trình độ thông dịch viên; X quang hoặc dữ liệu UT được giữ lại.
- Thanh lọc và làm sạch:nhật ký tẩy oxy và, nếu được chỉ định, chứng chỉ tẩy rửa hoặc thụ động (ASTM A380 hoặc A967).
- Thử thủy lực:giấy chứng nhận có áp suất kiểm tra, thời gian lưu, kết quả nước clorua, ngày hiệu chuẩn máy đo và chữ ký của người chứng kiến.
- chiều:báo cáo chiều cuối cùng so với đẳng cự, bao gồm cả hướng mặt bích.
Câu hỏi thường gặp
Q: Liệu thử nghiệm hydrotest có đủ để chấp nhận ống ống thép không gỉ không?
A: Không. Thử nghiệm thủy lực cho thấy đường ống đã hoàn thiện giữ được áp suất mà không bị rò rỉ tại thời điểm thử nghiệm. Nó không thể tìm thấy các khuyết tật nhỏ thiếu nhiệt hạch, độ xốp, quá trình oxy hóa gốc hoặc loại vật liệu sai. ASME B31.3 xử lý việc kiểm tra rò rỉ như một cổng cùng với việc kiểm soát lắp đặt, hàn đủ tiêu chuẩn và kiểm tra mối hàn.
Q: Có bao nhiêu mối hàn phải được chụp X quang trên ống ASME B31.3?
A: Đối với Dịch vụ Chất lỏng Thông thường, B31.3 yêu cầu kiểm tra trực quan 100% và không ít hơn 5% các mối hàn giáp mép và rãnh vát theo chu vi được kiểm tra bằng chụp X quang ngẫu nhiên hoặc kiểm tra siêu âm. Loại M, các dịch vụ có chu kỳ khắc nghiệt và áp suất cao đòi hỏi nhiều hơn và thông số kỹ thuật của chủ sở hữu thường tăng tỷ lệ phần trăm hơn nữa. Luôn xác nhận phiên bản Mã và thông số kỹ thuật của dự án.
Q: Áp suất thủy thử nào áp dụng cho ống thép không gỉ theo B31.3?
A: Ít nhất bằng 1,5 lần áp suất thiết kế, nhân với tỷ số giữa ứng suất cho phép ở nhiệt độ thử nghiệm và ứng suất cho phép ở nhiệt độ thiết kế. Áp suất được giữ trong ít nhất 10 phút, sau đó thường giảm xuống áp suất thiết kế để kiểm tra rò rỉ. Thông số kỹ thuật của dự án thường yêu cầu thời gian lưu giữ lâu hơn.
Q: Tại sao nước hydrotest cần hàm lượng clorua thấp cho thép không gỉ?
A: Clorua còn sót lại trong các kẽ hở, mối hàn ổ cắm hoặc các điểm thấp sau khi thoát nước có thể gây ra vết rỗ, ăn mòn kẽ hở và nứt do ăn mòn ứng suất nhiều tuần hoặc nhiều tháng sau đó. Thông số kỹ thuật của dự án thường giới hạn hàm lượng clorua ở mức khoảng 50 ppm đối với thép không gỉ austenit và một số chủ sở hữu yêu cầu ít hơn nhiều. Dây phải được thoát nước và làm khô ngay sau khi thử nghiệm.
Q: Độ lệch tối đa cho phép khi lắp ống thép không gỉ để hàn là bao nhiêu?
A: ASME B31.3 không đưa ra một con số nào. Nó gửi giới hạn cho quy trình hàn và thiết kế kỹ thuật. Trong thực tế, độ lệch bên trong 1,6 mm (1/16 in.) là giới hạn tại xưởng được sử dụng rộng rãi cho đường ống lên tới NPS 24 và ASME B31.1 nêu rõ 1/16 in.
Q: Những phương pháp NDT nào áp dụng được cho mối hàn thép không gỉ austenit?
A: Kiểm tra bằng hình ảnh (VT), thẩm thấu chất lỏng (PT), chụp X quang (RT) và siêu âm (UT hoặc mảng pha) đều được sử dụng. Thử nghiệm hạt từ tính không hiệu quả đối với các loại austenit không từ tính như 304L và 316L. Vật liệu thẩm thấu phải có hàm lượng halogen và chất gây ô nhiễm chứa lưu huỳnh thấp và bộ phận phải được làm sạch sau khi thử nghiệm.
Q: Thử nghiệm bằng khí nén có thể thay thế thử nghiệm thủy lực trên ống cuộn không?
A: Chỉ khi việc thử thủy lực không thực tế và được chủ sở hữu chấp thuận. B31.3 đặt áp suất thử khí nén ở mức 1,1 lần áp suất thiết kế, nhưng khí nén tích trữ nhiều năng lượng hơn nước nên nếu hỏng hóc có thể gây nổ. Thử nghiệm thủy tĩnh vẫn là mặc định.
Tiêu chuẩn nào quản lý từng cổng?
ASME B31.3 đặt ra khuôn khổ, ASME Phần V và IX cung cấp các quy tắc kiểm tra và đánh giá chất lượng, đồng thời các tài liệu của ASTM và AWS xác định các yêu cầu về vật liệu và bề mặt.
|
Tiêu chuẩn |
phạm vi |
Cổng |
|
ASME B31.3 |
Quy trình đường ống: chế tạo, kiểm tra, tiêu chí chấp nhận, kiểm tra rò rỉ |
Tất cả bốn |
|
ASME Phần IX |
Trình độ hàn và hàn đồng (WPS, PQR, WPQ) |
hàn |
|
ASME Phần V |
Phương pháp kiểm tra không phá hủy (VT, PT, RT, UT) |
NDT |
|
ASME B16.25 |
Các đầu hàn đối đầu (góc xiên, mặt gốc) |
Phù hợp |
|
ASTM A312 / A403 / A182 |
Ống không gỉ Austenitic / phụ kiện rèn / mặt bích rèn |
Lắp đặt (vật liệu) |
|
EN 10204 |
Các loại hồ sơ kiểm định (giấy chứng nhận loại 3.1) |
Lắp đặt, tài liệu |
|
AWS D18.1 / D18.2 |
Hàn ống austenit và đường ống trong dịch vụ vệ sinh / hướng dẫn nhuộm nhiệt |
hàn |
|
ASTM A380 / A967 |
Làm sạch, tẩy cặn và thụ động hóa thép không gỉ |
Sau hàn |
|
PFI ES-3 |
Dung sai chế tạo ống |
Phù hợp, chiều |