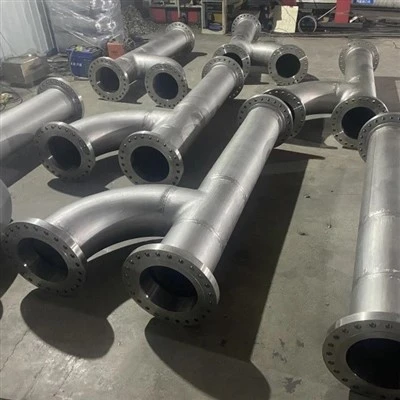
Mọi công việc về đường ống đều bắt nguồn từ một quyết định ban đầu: xây dựng đường ống trong cửa hàng và vận chuyển nó thành từng mảnh (cuộn), hoặc cắt, lắp và hàn tại chỗ tại chỗ. Sự lựa chọn sẽ định hình ngân sách, tiến độ, chất lượng mối hàn và thậm chí cả mức độ an toàn của địa điểm.
Hướng dẫn này so sánh hai phương pháp tiếp cận về chi phí, chất lượng và tiến độ bằng cách sử dụng nghiên cứu ngành đã xuất bản, giải thích điểm thắng lợi của mỗi phương pháp và đưa ra cách quyết định thực tế. Nó đặc biệt chú ý tớiđường ống thép không gỉ và hợp kim niken, mối hàn được thực hiện ở đâu và như thế nào thậm chí còn quan trọng hơn.

Đối với hầu hết các đường ống công nghiệp, ống cuộn đúc sẵn rút ngắn tiến độ tại chỗ và mang lại chất lượng mối hàn ổn định hơn, đồng thời chúng thường giảm tổng chi phí lắp đặt nhưng không tự động. Tiết kiệm phụ thuộc vào tỷ lệ lao động, năng suất và chi phí hỗ trợ, đồng thời chúng đòi hỏi phải có quyết định thiết kế sớm và hậu cần tốt. Chế tạo tại hiện trường vẫn thắng đối với các hoạt động có lỗ khoan nhỏ, liên kết, thay đổi muộn và các địa điểm không thể sử dụng cuộn lớn. Hầu hết các dự án thành công đều sử dụng sự kết hợp: phạm vi hợp lý tối đa trong xưởng, các mối hàn khép kín và liên kết tại hiện trường.
Sự khác biệt giữa ống ống đúc sẵn và chế tạo tại hiện trường là gì?
Ống cuộn ống là một phần của đường ống (ống, phụ kiện và mặt bích) được cắt, lắp, hàn và kiểm tra tại cửa hàng từ bản vẽ đẳng cự, sau đó được vận chuyển đến địa điểm sẵn sàng để lắp đặt. Chế tạo tại hiện trường xây dựng cùng một đường ống tại chỗ, từng mối nối, tại công trường.
Một ống chỉ có kích thước phù hợp để vận chuyển và nâng hạ. Tại công trường, các đội kết nối các ống cuộn với nhau và với thiết bị, do đó thời gian của họ dành cho việc lắp đặt và liên kết các mối hàn thay vì hàn sản xuất. Trong chế tạo hiện trường, mọi thao tác cắt, lắp và hàn đều diễn ra tại địa điểm làm việc, thường ở độ cao, trong không gian chật hẹp và trong bất kỳ thời tiết nào ở địa điểm đó. Trong thực tế, hầu như không có dự án nào hoàn toàn là cái này hay cái kia. Các ống cuộn đến với một vài mối hàn ngoài hiện trường để đóng hệ thống và một số đường ống luôn được chạy tại hiện trường.
Chế tạo tiền chế có rẻ hơn chế tạo hiện trường không?
Thường xuyên, nhưng không phải luôn luôn. Viện Công nghiệp Xây dựng (CII) nhận thấy rằng khoản tiết kiệm từ việc chế tạo sẵn chủ yếu đến từ ba nguồn: sự khác biệt về tỷ lệ lao động tại xưởng và hiện trường, sự khác biệt về năng suất và chi phí hỗ trợ tại công trường thấp hơn. Khi ba sự khác biệt đó nhỏ thì tiết kiệm cũng nhỏ.
Bằng chứng rất đáng khích lệ nhưng nên được đọc cẩn thận. Báo cáo Thị trường thông minh về xây dựng McGraw-Hill năm 2011, do NIST làm đối tác và dựa trên khảo sát 809 nhà thầu, kiến trúc sư và kỹ sư, cho thấy 65% người dùng chế tạo sẵn cho biết ngân sách dự án thấp hơn và khoảng 41% cho biết tiết kiệm được từ 6% trở lên.
Nó cũng cho thấy 47% thấy chi phí mua và lắp đặt kết hợp cho các bộ phận đúc sẵn thấp hơn, 35% thấy không có thay đổi và 18% thấy chi phí cao hơn. Bản thân các nhà chế tạo ít có khả năng báo cáo giảm chi phí (37%) hơn các loại nhà thầu khác (45–53%). Một phân tích của McKinsey về xây dựng mô-đun mô tả cơ hội tiết kiệm chi phí lên tới khoảng 20% nhưng cũng có nguy cơ vượt chi phí lên tới 10% nếu phương pháp này không được thực hiện tốt.
|
Trình điều khiển chi phí |
Tại sao chế tạo sẵn có thể hạ thấp nó |
Điều gì có thể xóa phần tiết kiệm |
|
Tỷ lệ lao động |
Nhân công tại cửa hàng thường rẻ hơn và dễ tuyển dụng hơn so với thợ hàn lành nghề tại chỗ đang khan hiếm |
Khoảng cách nhỏ giữa giá cửa hàng và giá hiện trường |
|
Năng suất |
Các mối hàn được thực hiện ở các vị trí được kiểm soát, lặp lại với thiết bị phù hợp |
Các cuộn chỉ lặp lại thấp, một lần; tải cửa hàng kém |
|
Hỗ trợ trang web |
Ít giàn giáo hơn, ít cơ sở vật chất tạm thời hơn, lực lượng lao động vào thời điểm cao điểm thấp hơn |
Chi phí xử lý ống chỉ nặng hoặc cần cẩu |
|
Làm lại |
Kiểm tra kích thước và mối hàn trước khi vận chuyển |
Các cuộn dây vượt quá dung sai không phù hợp với hiện trường |
|
Vận tải và hậu cần |
Trình tự phân phối theo kế hoạch hỗ trợ cài đặt đúng lúc |
Ống cuốn quá khổ, khoảng cách vận chuyển dài, hư hỏng trong quá trình vận chuyển |
|
Thay đổi đơn đặt hàng |
Phạm vi cố định, được xác định mang lại sự chắc chắn về chi phí |
Thay đổi thiết kế muộn sau khi ống cuộn được phát hành |
Bảng 1. Các yếu tố chi phí chính trong quá trình đúc sẵn ống chỉ so với chế tạo tại hiện trường. Trình điều khiển chi phí tuân theo phân tích của CII về chế tạo sẵn, lắp ráp sẵn, mô-đun hóa và chế tạo ngoại vi (PPMOF). Số liệu thống kê khảo sát được lấy từ Báo cáo thị trường thông minh McGraw-Hill năm 2011 và bao gồm việc xây dựng tòa nhà một cách rộng rãi, không chỉ đường ống.
Một lời cảnh báo của học viên cần được nhắc lại: không có tỷ lệ chung giữa công việc tại cửa hàng và công việc tại hiện trường phù hợp với mọi công việc và bất kỳ ai trích dẫn một tỷ lệ như vậy cần phải thận trọng. Sự phân chia phù hợp tùy thuộc vào dự án.
Chế tạo tiền chế nhanh hơn chế tạo hiện trường bao nhiêu?
Việc đúc sẵn thường rút ngắn tiến độ tại công trường vì công việc tại xưởng diễn ra song song với việc chuẩn bị mặt bằng, công tác dân dụng và lắp đặt kết cấu. Trong khảo sát SmartMarket, 66% người dùng cho biết lịch trình dự án ngắn hơn và 35% cho biết tiết kiệm được từ bốn tuần trở lên.

Việc tiết kiệm thời gian đến từ công việc song song, ít dàn dựng tại chỗ như giàn giáo và không phụ thuộc vào thời tiết. Các báo cáo nghiên cứu về xây dựng mô-đun của McKinsey đã nén lịch trình ở mức 20–50% cho các phương pháp tiếp cận theo mô-đun và bản tóm tắt khảo sát nhà thầu của Bộ Năng lượng Hoa Kỳ lưu ý rằng 88% tổng thầu và người quản lý xây dựng đã thấy việc nén lịch trình. Những số liệu này mô tả rộng rãi việc chế tạo sẵn và kết cấu mô-đun, do đó, chúng nên được coi là phạm vi cao hơn cho ống cuộn chứ không phải là kết quả được đảm bảo.
Lợi ích về mặt lịch trình cũng rất mong manh. Nghiên cứu về lập kế hoạch chế tạo ống cuộn, trích dẫn các nghiên cứu trước đó, cho thấy khoảng 20% ống cuộn trong các cửa hàng chế tạo gặp phải tình trạng thiếu nguyên liệu và việc quản lý vật liệu kém có thể gây ra trượt tiến độ 50–130% trong các nghiên cứu điển hình được xem xét. Nói cách khác, một cửa hàng ống chỉ đang chờ ống hoặc phụ kiện sẽ mang lại lợi thế về thời gian. Việc mua sắm vật liệu sớm và thiết kế ổn định cũng quan trọng như tốc độ hàn.
|
Yếu tố lịch trình |
Ống đúc sẵn |
Chế tạo hiện trường |
|
Trình tự công việc |
Công việc tại cửa hàng và công trường diễn ra song song |
Chủ yếu là tuần tự; đường ống chờ truy cập và hỗ trợ |
|
Tiếp xúc với thời tiết |
Thấp (cửa hàng trong nhà) |
Cao (độ trễ do mưa, gió, lạnh) |
|
Giàn giáo và lối vào |
Giảm; mối hàn được thực hiện tại băng ghế dự bị |
Cao hơn; mối hàn được thực hiện tại chỗ, thường ở độ cao |
|
Cửa sổ ngừng hoạt động và tắt máy |
Hầu hết công việc được thực hiện trước khi cửa sổ mở ra |
Nhiều công việc cạnh tranh hơn trong cùng một khoảng thời gian giới hạn |
|
Nhạy cảm với những thay đổi muộn |
Cao; những thay đổi sau khi phát hành có nghĩa là phải làm lại |
Thấp hơn; lĩnh vực này có thể thích ứng |
Bảng 2. So sánh lịch trình. Bản tóm tắt định tính được rút ra từ nghiên cứu của CII, McGraw-Hill SmartMarket và McKinsey.
Ống chế tạo tại xưởng có chất lượng cao hơn ống hàn ngoài hiện trường?
Việc chế tạo tại xưởng thường được kiểm soát và lặp lại nhiều hơn vì các mối hàn được thực hiện ở các vị trí tốt hơn, trong môi trường ổn định, với quá trình kiểm tra theo giai đoạn. Nó không hẳn là không có khiếm khuyết: một nghiên cứu của CII báo cáo rằng 13,3% ống cuộn công nghiệp được chế tạo cần phải làm lại.
Con số 13,3% là một kiểm chứng thực tế hữu ích. Nó cho thấy rằng việc đúc sẵn giúp kiểm soát chất lượng sớm hơn; nó không loại bỏ sự cần thiết của nó. Ưu điểm là một lỗi được tìm thấy trong cửa hàng có chi phí sửa chữa rẻ, trong khi lỗi tương tự được tìm thấy sau khi lắp đặt có thể buộc phải cắt bỏ, hàn lại và trì hoãn. Môi trường cửa hàng giúp dễ dàng cuộn khớp đến vị trí thoải mái, kiểm tra lắp đặt, ghi lại thợ hàn và truy xuất nguồn gốc vật liệu, đồng thời kiểm tra trước khi ống cuộn rời khỏi tòa nhà.
|
Yếu tố chất lượng |
Cửa hàng tiền chế |
Chế tạo hiện trường |
|
Vị trí hàn |
Ống có thể được định vị hoặc xoay để có mối hàn dễ dàng hơn, ổn định hơn |
Các đường cố định thường yêu cầu các vị trí khó xử hoặc trên cao |
|
Môi trường |
Ổn định, được bảo vệ khỏi gió và mưa |
Biến; thời tiết có thể ảnh hưởng đến khí bảo vệ và mối hàn |
|
Điều tra |
Dàn dựng, lên kế hoạch, hoàn thiện trước khi vận chuyển |
Thường đồng thời với các ngành nghề khác; khó sắp xếp hơn |
|
Truy xuất nguồn gốc vật liệu |
Dễ dàng hơn để duy trì số nhiệt và hồ sơ hàn |
Khó bảo trì hơn trong điều kiện hiện trường bận rộn |
|
Độ chính xác kích thước |
Chế tạo theo phương pháp đẳng cự; rủi ro nếu điều kiện địa điểm khác với bản vẽ |
Phù hợp với điều kiện thực tế khi xây dựng |
|
An toàn trang web |
Công việc ít nóng hơn và làm việc ở độ cao trên công trường |
Làm việc nhiều hơn với nhiệt độ cao, giàn giáo và tiếp xúc với không gian hạn chế |
Bảng 3. So sánh chất lượng và an toàn. Trong khảo sát của SmartMarket, 34% người dùng cho biết mức độ an toàn tại địa điểm được cải thiện, 56% không thay đổi và 10% giảm độ an toàn, thường là do các khối đúc sẵn lớn cần có kế hoạch nâng hạ cẩn thận.
Tại sao hệ thống ống thép không gỉ và hợp kim niken được hưởng lợi nhiều nhất từ việc chế tạo sẵn?
Bởi vì khả năng chống ăn mòn của chúng phụ thuộc vào bề mặt sạch sẽ và quá trình hàn được kiểm soát, đồng thời một cửa hàng có thể quản lý ô nhiễm, nhiệt lượng đầu vào và làm sạch sau hàn một cách đáng tin cậy hơn so với một công trường xây dựng mở.
Hàn làm nóng kim loại và đốt cháy lớp màng mỏng giàu crom trên bề mặt giúp thép không gỉ có khả năng chống ăn mòn. Nó cũng có thể để lại vết nhiệt và nếu sử dụng các dụng cụ bằng thép carbon hoặc bánh mài, các hạt sắt sẽ bám vào, sau này sẽ rỉ sét và bắt đầu ăn mòn các kẽ hở. Thực hành tiêu chuẩn là khôi phục bề mặt thông qua làm sạch, tẩy rửa và thụ động hóa, tuân theo tiêu chuẩn ASTM A380 để làm sạch và tẩy cặn và ASTM A967 để xác minh thụ động. Một cửa hàng có thể sử dụng các công cụ không gỉ chuyên dụng, gia công thép carbon riêng biệt, kiểm soát khí thanh lọc bên trong mối hàn và xử lý toàn bộ ống cuộn trong hoạt động tẩy rửa và thụ động. Tại hiện trường, có thể thực hiện các bước tương tự nhưng khó kiểm soát hơn và bột tẩy chua thường được sử dụng để sửa chữa cục bộ.
Các hợp kim niken như Hợp kim 625, Hợp kim 825 và Monel yêu cầu cùng một nguyên tắc và thường kiểm soát chặt chẽ hơn lượng nhiệt đầu vào và lựa chọn chất độn. Đối với những vật liệu này, việc xác định rõ ràng vật liệu, báo cáo thử nghiệm vật liệu được chứng nhận và hồ sơ mối hàn có thể truy nguyên là đặc biệt có giá trị và chúng dễ dàng được lưu giữ hơn trong môi trường cửa hàng.
Khi nào việc chế tạo hiện trường vẫn có ý nghĩa?
Chế tạo tại hiện trường là lựa chọn tốt hơn cho đường ống có lỗ khoan nhỏ, mối hàn nối và hàn kín, công việc phải thích ứng với điều kiện xây dựng, thay đổi thiết kế muộn, công việc rất nhỏ và những nơi không thể vận chuyển hoặc nâng các cuộn lớn.
Chế tạo tại hiện trường thường là kỷ luật khó hơn và đó là nơi mà kinh nghiệm của nhà thầu cho thấy. Một ví dụ về thông số kỹ thuật chế tạo tại xưởng trong ngành minh họa sự phân chia phổ biến: đường ống 2 inch trở lên được chế tạo tại xưởng, trong khi đường ống nhỏ hơn thường được vận hành tại hiện trường và ống cuộn tại xưởng bao gồm cuống hoặc phụ kiện cho các nhánh được chế tạo tại hiện trường. Các ống cuộn cũng nên bao gồm các khớp nối có chiều dài bổ sung hoặc khớp với trường để có thể khớp với kích thước trong thế giới thực. Một quan sát của học viên đã tổng hợp rủi ro: việc đẩy càng nhiều phạm vi hợp lý vào cửa hàng sẽ giữ được lịch trình tốt, nhưng việc lưu trữ quá mức sẽ gây phản tác dụng khi các cụm lắp ráp đến nơi mà không có đủ dung sai trường.
So sánh ống cuộn đúc sẵn và chế tạo hiện trường như thế nào?
Quá trình đúc sẵn thường dẫn đến đúng tiến độ, tính nhất quán của mối hàn, khả năng truy xuất nguồn gốc và an toàn tại công trường; chế tạo hiện trường dẫn đến tính linh hoạt và khả năng thích ứng. Chi phí phụ thuộc vào tỷ lệ lao động, năng suất và hậu cần.

|
Kích thước |
Ống đúc sẵn |
Chế tạo hiện trường |
|
Tổng chi phí lắp đặt |
Thường thấp hơn đối với đường ống lớn, lặp đi lặp lại hoặc hợp kim; không được đảm bảo |
Có thể thấp hơn đối với phạm vi nhỏ, đơn giản hoặc có độ không chắc chắn cao |
|
Lịch trình |
Thời gian làm việc tại chỗ ngắn hơn thông qua công việc song song |
dài hơn; tuần tự hơn và phù hợp với thời tiết hơn |
|
Tính nhất quán về chất lượng mối hàn |
Tiềm năng cao hơn; yêu cầu QA mạnh (13,3% làm lại được báo cáo trong một nghiên cứu CII) |
Nhiều biến đổi hơn; phụ thuộc vào vị trí, thời tiết và khả năng tiếp cận của thợ hàn |
|
Truy xuất nguồn gốc vật liệu |
Chuỗi tài liệu mạnh hơn |
Khó bảo trì hơn trong điều kiện bận rộn |
|
Xử lý hợp kim không gỉ và niken |
Kiểm soát ô nhiễm dễ dàng hơn và làm sạch sau hàn |
Có thể nhưng khó kiểm soát hơn |
|
Tính linh hoạt trước những thay đổi |
Thấp hơn khi cuộn được phát hành |
Cao hơn |
|
An toàn và tắc nghẽn trang web |
Công việc ít nóng hơn và ít công nhân hơn trên công trường |
Nhiều công việc hấp dẫn hơn và lực lượng lao động cao điểm cao hơn |
|
hậu cần |
Yêu cầu trình tự vận chuyển, gian lận và giao hàng |
Yêu cầu dàn dựng vật liệu và không gian chế tạo trang web |
|
Phù hợp nhất cho |
Đường ống lớn, hệ thống phức tạp hoặc hợp kim, cửa sổ mất điện kín |
Lỗ khoan nhỏ, liên kết, sửa chữa, phạm vi không chắc chắn |
Bảng 4. So sánh song song giữa ống cuộn đúc sẵn và chế tạo tại hiện trường.
Những rủi ro nào xảy ra với ống cuộn đúc sẵn và chúng có thể được kiểm soát như thế nào?
Rủi ro chính là các lỗi kích thước chồng lên nhau, thay đổi thiết kế muộn, thiếu nguyên liệu và hư hỏng khi xử lý. Chúng được kiểm soát bằng cách đóng băng thiết kế sớm, trợ cấp phù hợp với hiện trường, mua sắm vật liệu sớm và kiểm tra kỹ lưỡng tại xưởng trước khi xuất xưởng.
Một nhà lãnh đạo xây dựng tinh gọn được phỏng vấn trong báo cáo SmartMarket đã chỉ ra rằng trong công việc xây dựng bằng thanh, mọi người đều có thể điều chỉnh mọi thứ tại hiện trường, nhưng với chế tạo sẵn, các bộ phận vượt quá giới hạn cho phép có thể xếp chồng lên nhau và tạo ra những sai sót lớn hơn. Ông cũng cảnh báo không nên xây dựng một kho linh kiện lớn mà sau này tỏ ra có sai sót, đó là sự lãng phí.
|
Rủi ro |
Tại sao nó xảy ra |
Điều khiển |
|
Ống cuốn vượt quá dung sai |
Bản vẽ khác với điều kiện thực tế; dung sai tích lũy |
Ống cuộn vừa vặn hoặc đóng tại hiện trường, mô hình 3D hoặc bản quét, kiểm tra kích thước trước khi vận chuyển |
|
Thay đổi thiết kế muộn |
Các cuộn được giải phóng trước khi thiết kế ổn định |
Thiết kế đóng băng trước khi phát hành; trước tiên hãy giải phóng các khu vực ổn định |
|
Thiếu hụt nguyên liệu |
Ống hoặc phụ kiện đến muộn khiến cửa hàng bị đình trệ |
Mua sắm sớm và theo dõi nguyên vật liệu |
|
Xử lý và vận chuyển hư hỏng |
Cuộn lớn hoặc nặng, xử lý thô |
Bao bì bảo vệ, nắp cuối, kế hoạch nâng |
|
Thoát hiểm chất lượng |
Các lỗi xảy ra trong cửa hàng (CII báo cáo làm lại 13,3%) |
Kiểm tra theo giai đoạn, NDE theo mã dự án, kiểm tra rò rỉ tại cửa hàng nếu được chỉ định |
|
Ô nhiễm bề mặt (hợp kim không gỉ và niken) |
Dụng cụ bằng thép carbon, dầu hoặc vệ sinh kém |
Dụng cụ chuyên dụng, làm sạch và thụ động hóa theo tiêu chuẩn ASTM A380/A967, kiểm tra bằng văn bản |
Bảng 5. Rủi ro chế tạo sẵn và các biện pháp kiểm soát thực tế.
Bạn nên quyết định như thế nào giữa ống cuộn đúc sẵn và chế tạo tại hiện trường?
Quyết định sớm và quyết định theo phạm vi. Đặt đường ống lớn nhất, lặp đi lặp lại nhiều nhất, nhạy cảm nhất về chất lượng và quan trọng nhất về mặt tiến độ trong cửa hàng; giữ các khu vực có lỗ khoan nhỏ, liên kết và không chắc chắn trên hiện trường. CII khuyên nên đưa ra quyết định sớm vì lợi ích phụ thuộc vào thiết kế, mua sắm và hậu cần được lên kế hoạch xung quanh nó.
|
Tình trạng dự án |
Ủng hộ tiền chế |
Chế tạo lĩnh vực ủng hộ |
|
Ống có đường kính lớn hoặc thành nặng |
Đúng |
|
|
Ống thép không gỉ hoặc hợp kim niken |
Đúng |
|
|
Cửa sổ ngừng hoạt động hoặc tắt máy chặt chẽ |
Đúng |
|
|
Isometric lặp đi lặp lại, được xác định rõ ràng |
Đúng |
|
|
Thợ hàn có tay nghề hạn chế tại chỗ |
Đúng |
|
|
Đường ống khoan nhỏ |
Đúng |
|
|
Thiết kế vẫn thay đổi |
Đúng |
|
|
Khả năng truy cập trang web kém để phân phối hoặc nâng ống chỉ |
Đúng |
|
|
Nhà máy hiện tại với điều kiện xây dựng không chắc chắn |
Có (hoặc quét trước, sau đó tạo sẵn) |
Bảng 6. Hướng dẫn quyết định nhanh để lựa chọn giữa ống cuộn đúc sẵn và chế tạo tại hiện trường.
Khi đánh giá một nhà cung cấp ống cuộn, hãy yêu cầu quy trình hàn và trình độ thợ hàn theo ASME Phần IX, kế hoạch kiểm tra và NDE, chứng nhận vật liệu và truy xuất nguồn gốc, quy trình làm sạch và thụ động đối với hợp kim không gỉ và niken, hồ sơ kiểm tra kích thước và cách nhà cung cấp sẽ xử lý các khoản phụ cấp phù hợp với hiện trường. Đối với đường ống áp lực, hãy nhớ rằng mã đường ống quản lý (thường là ASME B31.3 cho đường ống xử lý) đặt ra các yêu cầu kiểm tra và kiểm tra rò rỉ, do đó hãy xác nhận thử nghiệm nào được thực hiện tại xưởng và thử nghiệm nào còn lại dành cho hệ thống đã hoàn thiện.
Câu hỏi thường gặp
Thường xuyên, nhưng không phải luôn luôn. Tiết kiệm đến từ sự khác biệt về tỷ lệ lao động giữa các cửa hàng so với hiện trường, sự khác biệt về năng suất và chi phí hỗ trợ tại địa điểm thấp hơn. Trong một cuộc khảo sát ngành năm 2011, 65% người sử dụng công trình đúc sẵn cho biết ngân sách dự án thấp hơn, trong khi 8% cho biết ngân sách dự án tăng.
Việc đúc sẵn ống ống tiết kiệm được bao nhiêu thời gian?
Thông thường, một số lượng có ý nghĩa trên công trường vì công việc tại xưởng diễn ra song song với việc chuẩn bị mặt bằng. Trong cùng một cuộc khảo sát, 66% người dùng cho biết lịch trình ngắn hơn và 35% cho biết tiết kiệm được từ bốn tuần trở lên. Kết quả khác nhau tùy theo dự án.
Hàn tại xưởng có chất lượng tốt hơn hàn ngoài hiện trường?
Nói chung, nó được kiểm soát nhiều hơn và có thể lặp lại, nhưng không tự động không có lỗi. CII báo cáo rằng 13,3% ống cuộn công nghiệp được chế tạo cần phải làm lại, vì vậy việc kiểm tra theo từng giai đoạn vẫn là điều cần thiết.
Tại sao việc đúc sẵn lại tốt cho ống thép không gỉ và hợp kim niken?
Một xưởng có thể kiểm soát ô nhiễm, nhiệt lượng đầu vào và làm sạch sau hàn tốt hơn so với công trường xây dựng. Tuân theo tiêu chuẩn ASTM A380 và A967 về làm sạch và thụ động giúp khôi phục khả năng chống ăn mòn sau khi hàn.
Kích thước ống nào thường được đúc sẵn?
Thực tiễn thay đổi tùy theo dự án, nhưng một ví dụ về đặc điểm kỹ thuật của ngành chế tạo đường ống từ 2 inch trở lên và đường ống nhỏ hơn chạy tại hiện trường.
Mối hàn phù hợp với hiện trường là gì?
Một mối hàn được cố tình để lại trên hiện trường để các cuộn cuộn có thể được điều chỉnh theo kích thước thực tế của địa điểm. Nó làm giảm nguy cơ các cụm lắp ráp cứng, hàn sẵn sẽ không vừa khít.