Hầu hết các quyết định về đường ống trong nhà máy hóa chất đều được thực hiện sai số. Bộ phận mua sắm so sánh tỷ lệ chế tạo, đô la trên mỗi inch do một cửa hàng báo giá với đô la trên mỗi inch được báo giá bởi một nhà thầu hiện trường và kết luận rằng việc chế tạo sẵn rẻ hơn 5% hoặc đắt hơn 5% và tiếp tục.
Sự so sánh đó thiếu khoảng một nửa số tiền. Tỷ lệ chế tạo chỉ là một trong chín nhóm chi phí tạo nên tổng chi phí lắp đặt và nó không phải là nhóm chi phí lớn nhất.

Bài viết này xây dựng sự so sánh đúng cách. Nó xác định tổng chi phí lắp đặt, phân tách thành chín thành phần, chạy mô hình chi phí minh bạch trên 10.000 đường kính inchĐường ống xử lý không gỉ 316Lvà xác định các điều kiện cụ thể mà theo đó việc đúc sẵn không còn tự trả tiền. Mỗi số đều được nêu rõ cơ sở của nó để bạn có thể thay thế số của mình.
Điểm dữ liệu chính trong nháy mắt
|
Số liệu |
Được xây dựng bằng gậy |
tiền chế |
Sự khác biệt |
|
Chi phí đường ống trực tiếp, 10.000 dia-inch của 316L |
$2,990,000 |
$2,770,000 |
−7.4% |
|
Chi phí trên mỗi dia-inch, trực tiếp |
$299 |
$277 |
−$22 |
|
Chi phí đường ống sau khi thiết lập chế tạo sẵn cố định |
$2,990,000 |
$2,920,000 |
−2.3% |
|
Tổng chi phí lắp đặt bao gồm cả chi phí tiến độ phát hành |
$2,990,000 |
$2,550,000 |
−14.7% |
|
Tổng số mối hàn |
1,420 |
1,620 |
+14.1% |
|
Lao động hàn tổng cộng cho mỗi mối hàn |
$669 |
$512 |
−23.5% |
|
Tổng chi phí NDE |
$130,000 |
$140,000 |
+7.7% |
|
Lịch trình, giai đoạn đường ống |
14 tháng |
11 tháng |
−21% |
|
Phạm vi hòa vốn kinh tế |
- |
Khoảng 6.800 đường kính inch |
- |
|
Điểm mấu chốt |
|
Việc chế tạo sẵn giúp giảm tổng chi phí lắp đặt từ 8–18% đối với đường ống của nhà máy hóa chất có đường kính trên khoảng 6.000 inch, với mức trung bình theo kế hoạch là gần 12%. Dưới ngưỡng đó, chi phí thiết lập cố định sẽ chiếm ưu thế.
Đối với hợp kim không gỉ và niken, đối số về chất lượng mạnh hơn đối số về lao động, nhưng mức cho phép vật liệu đối với các cuộn hợp kim cao có thể hủy bỏ phần lớn tiết kiệm hàn. |
Sự khác biệt giữa đường ống đúc sẵn và đường ống đúc sẵn là gì?
|
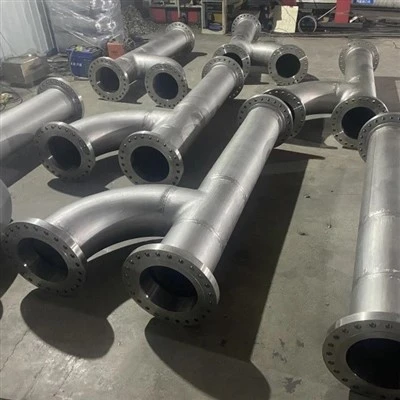
Việc chế tạo sẵn hàn ống thành các phần có thể vận chuyển được, gọi là ống cuộn, trong một xưởng được kiểm soát, sau đó lắp ráp các ống cuộn đó tại chỗ. Cấu trúc dạng thanh cắt, lắp và hàn mọi mối nối vào đúng vị trí. Sự khác biệt thực sự không phải là nơi công việc diễn ra. Đó là mức độ công việc phải chịu tác động của tỷ lệ lao động tại hiện trường, thời tiết hiện trường và kiểm soát chất lượng hiện trường. |
Một sự tương tự hữu ích cho bất kỳ ai mới bước vào ngành: xây cầu thang. Bạn có thể cắt và lắp ráp các thanh giằng, rãnh và lan can trong một cửa hàng đồ mộc, nơi gỗ nằm phẳng trên băng ghế, cưa đã được hiệu chỉnh và mưa không bao giờ chạm tới, sau đó mang sản phẩm đã hoàn thiện lên và cố định tại chỗ bằng một số ít khớp nối. Hoặc bạn có thể mang gỗ thô lên tầng ba và chặt từng miếng trên một chiếc thang. Cả hai đều tạo ra một cầu thang. Chỉ một trong số chúng có giá theo cách bạn muốn.
Đường ống dạng thanh là phiên bản bậc thang. Mọi thao tác cắt, vát, lắp và hàn đều diễn ra ở độ cao, theo trình tự, thường là sau khi thép đã dựng lên và các công việc khác đang tiến hành gần đó. Quá trình chế tạo sẵn chuyển 65–80% công việc đó vào phân xưởng theo đường kính inch trên một nhà máy hóa chất ở cánh đồng xanh và 30–50% đối với cải tạo ở cánh đồng nâu nơi không thể xác minh đầy đủ các kích thước hiện có.
Các định nghĩa được sử dụng trong so sánh này
|
Thuật ngữ |
Ý nghĩa ngôn ngữ đơn giản |
|
ống chỉ |
Một đoạn ống được hàn tại xưởng, có mặt bích hoặc đầu trơn, có kích thước phù hợp với xe tải và cần cẩu |
|
Đường kính inch (DI) |
Một con số duy nhất cho số lượng đường ống: đường kính danh nghĩa tính bằng inch nhân với chiều dài tính bằng mét. Mười mét ống 6 inch là 60 dia-inch |
|
Mối hàn kín |
Mối hàn cuối cùng nối hai cuộn dây tại chỗ. Đôi khi được gọi là mối hàn vàng vì không thể kiểm tra từ bên trong sau khi hoàn thành |
|
Đứt ống chỉ |
Quyết định kỹ thuật về nơi cắt đường ống thành các đoạn có thể vận chuyển được |
|
Được xây dựng bằng gậy |
Tất cả việc chế tạo được thực hiện tại vị trí ở vị trí cuối cùng |
|
Tổng chi phí lắp đặt (TIC) |
Mọi thứ cần thiết để cung cấp một dây chuyền sơn, thử nghiệm, hoạt động tốt, không chỉ đường ống và mối hàn |
|
NDE |
Kiểm tra không phá hủy: chụp X quang, chất thẩm thấu thuốc nhuộm và kiểm tra siêu âm được sử dụng để chứng minh mối hàn là tốt |
|
Thanh lọc |
Làm ngập bên trong ống không gỉ bằng argon trong quá trình hàn để oxy không thể hình thành cặn oxit trên rễ nóng |
Tại sao tổng chi phí lắp đặt là cơ sở hợp lý duy nhất để so sánh?
|
Bởi vì giá của đường ống và giá của mối hàn cộng lại chỉ chiếm chưa đến một nửa số tiền thực tế mà một nhà máy phải trả cho đường ống của mình. So sánh tỷ lệ chế tạo là so sánh hai bộ phận chuyển động nhỏ nhất và bỏ qua bảy bộ phận quyết định kết quả. |
Tổng chi phí lắp đặt là tổng của mọi thứ cần thiết để bàn giao một đường dây sẵn sàng hoạt động:
Vật liệu TIC=+ chế tạo + lắp đặt + NDE + xử lý bề mặt + truy cập + gián tiếp + làm lại + chi phí liên quan đến thời gian
Mỗi nhóm hoạt động khác nhau theo hai phương pháp. Ba trong số chúng giảm mạnh khi được chế tạo sẵn, ba trong số đó gần như trung tính và ba trong số đó tăng lên. Đó là lý do tại sao câu trả lời trung thực là phạm vi phần trăm chứ không phải một con số duy nhất và tại sao câu trả lời thay đổi theo quy mô dự án.
|
Nhóm chi phí |
Nó chứa gì |
Tác dụng của việc đúc sẵn |
|
Vật liệu |
Ống, phụ kiện, mặt bích, van, giá đỡ |
Tăng 3–5% vì đứt ống chỉ tạo ra các phím tắt |
|
Chế tạo |
Cắt, vát, lắp, hàn |
Giảm 40–50% vì giá tại cửa hàng và hàn vị trí phẳng rẻ hơn |
|
Cài đặt |
Thiết lập, căn chỉnh, bắt vít, hàn kín |
Ngã 60–70% vì chỉ còn lại khớp |
|
NDE |
Chụp X quang, thẩm thấu, nhìn, độ cứng |
Tổng cộng tăng 5–10% vì có nhiều mối hàn hơn |
|
Xử lý bề mặt |
Tẩy, thụ động, phủ |
Giảm 30–40% do quy trình tại cửa hàng được cơ giới hóa |
|
Truy cập |
Giàn giáo, thang, sàn nâng |
Rơi 25–35% vì ít công việc xảy ra ở độ cao hơn |
|
Gián tiếp |
Giám sát, cơ sở vật chất tại công trường, QA, bố trí, dụng cụ nhỏ |
Giảm 35–45% do thời lượng hiện trường bị thu hẹp |
|
Làm lại |
Các hạng mục cắt bỏ, hàn lại, danh sách đục lỗ |
Giảm 40–50% do dung sai của cửa hàng chặt chẽ hơn |
|
Chi phí liên quan đến thời gian |
Chi phí mặt bằng chủ đầu tư, lãi vay trong quá trình xây dựng |
Giảm theo lịch trình và đây thường là hạng mục lớn nhất |
Hàng cuối cùng là hàng bị bỏ qua nhiều nhất khi so sánh, và ở một nhà máy hóa chất, nó thường lớn hơn tám hàng còn lại cộng lại. Một đô la chi tiêu hai tháng trước đó có giá cao hơn một đô la chi tiêu đúng thời gian. Khi việc đúc sẵn rút ngắn giai đoạn hiện trường, nó sẽ giải phóng sự giám sát, cơ sở vật chất tại công trường, thời gian chờ của cần cẩu và sự quan tâm trong quá trình xây dựng, và không điều nào trong số đó xuất hiện trong báo giá chế tạo.
Việc đúc sẵn thực sự tiết kiệm được bao nhiêu trên tổng chi phí lắp đặt?
|
Từ 8% đến 18% đối với gói đường ống của nhà máy hóa chất có quy mô phù hợp, trên khoảng 6.000 đường kính inch, với mức trung bình theo kế hoạch là khoảng 12%. Việc đúc sẵn dưới 3.000 dia-inch thường có chi phí cao hơn mức tiết kiệm được. |

Việc tiết kiệm không phải là tuyến tính, bởi vì việc chế tạo sẵn có một chi phí cố định không tăng theo khối lượng: chi tiết ống cuộn và bẻ đẳng cự, lắp ráp thử, xúc tiến, thiết lập vận chuyển và huy động cửa hàng. Với gói cỡ trung, chi phí cố định dao động từ 120.000 đến 200.000 USD. Nó trải rộng trên đường kính inch, vì vậy các gói nhỏ mang một phần không cân xứng.
|
Phạm vi đường ống |
Tiết kiệm TIC điển hình |
Tại sao |
|
Dưới 3.000 đường kính inch |
−2% đến +3% |
Chi phí thiết lập cố định vượt quá mức tiết kiệm lao động; chế tạo sẵn có thể tốn kém hơn |
|
3.000–6.000 đường kính inch |
0% đến 6% |
Vùng hòa vốn; kết quả phụ thuộc vào sự trưởng thành của thiết kế |
|
6.000–15.000 đường kính inch |
8% đến 15% |
Lợi thế là rõ ràng và có thể lặp lại |
|
15.000–40.000 đường kính inch |
12% đến 18% |
Tiết kiệm lao động cộng với việc nén lịch trình có thể đo lường được |
|
Trên 40.000 dia-inch |
14% đến 20% |
Lãnh thổ mô-đun hóa; lao động tại công trường trở thành hạn chế chứ không phải cửa hàng |
Hai lưu ý quan trọng hơn cái bàn. Đầu tiên, những số liệu này giả định rằng thiết kế đã đủ hoàn thiện để chế tạo, các phép đo đẳng cự được cấp cho việc xây dựng trước khi xưởng bắt đầu cắt. Nếu thiết kế vẫn đang được tiến hành thì lợi thế của việc đúc sẵn sẽ nhanh chóng bị đảo ngược vì việc làm lại tại xưởng sẽ đắt hơn việc làm lại tại hiện trường.
Thứ hai, họ giả định một thị trường cửa hàng cạnh tranh trong khoảng cách vận chuyển hợp lý. Một cửa hàng cách đó 2.000 km với thời gian xếp hàng 12 tuần có thể xóa bỏ lợi thế 10% lao động chỉ riêng về vận chuyển hàng hóa và lưu kho.
Tiết kiệm đến từ đâu?
|
Khoảng 56% tổng lợi thế về giá cửa hàng sẽ tồn tại đến cuối cùng. Vận chuyển, phụ cấp vật liệu làm đứt ống chỉ, cần cẩu nâng nặng hơn và các mối hàn bổ sung được tạo ra bằng cách cuộn ống sẽ mang lại 44% còn lại. |
Đây là phát hiện quan trọng nhất trong bài viết và là phát hiện hiếm khi xuất hiện trong các so sánh giữa các nhà cung cấp. Việc đúc sẵn không chỉ đơn giản là chuyển chi phí từ cột cao xuống cột thấp. Nó di chuyển phần lớn chi phí và sau đó thêm bốn chi phí mới chưa tồn tại trước đó.
Trên trường hợp cơ sở 10.000 dia-inch được mô tả trong phần tiếp theo, tổng chi phí lao động và khả năng tiếp cận là 390.000 USD. Tổng số tiền hoàn lại là 170.000 USD. Tiết kiệm ròng: 220.000 USD.
|
Sự chuyển động |
Số lượng |
Tỷ trọng tổng tiết kiệm |
|
Nhân công hàn và vật tư tiêu hao |
−$120,000 |
30.8% |
|
Trường gián tiếp |
−$100,000 |
25.6% |
|
Làm lại và danh sách cú đấm |
−$60,000 |
15.4% |
|
Giàn giáo và lối vào |
−$50,000 |
12.8% |
|
Lớp phủ và thụ động |
−$60,000 |
15.4% |
|
Tổng tiết kiệm |
−$390,000 |
100% |
|
Vận tải và hậu cần |
+$90,000 |
−23.1% |
|
Phụ cấp đứt ống vật liệu |
+$40,000 |
−10.3% |
|
Cần cẩu và trang bị |
+$30,000 |
−7.7% |
|
NDE bổ sung trên mối hàn kín |
+$10,000 |
−2.6% |
|
Trả lại |
+$170,000 |
−43.6% |
|
Tiết kiệm trực tiếp ròng |
−$220,000 |
56.4% |
Mô hình này áp dụng cho các kích cỡ gói hàng: tổng mức tiết kiệm khoảng 39% chi phí hàn và tiếp cận, hoàn lại khoảng 44% tổng số đó. Nếu báo giá hứa hẹn tiết kiệm 25% trên tổng chi phí lắp đặt, thì một trong hai điều sau là đúng: hoặc phạm vi rất lớn và có tính mô-đun cao, hoặc so sánh đã loại bỏ phụ cấp vận chuyển và vật liệu.
Mô hình chi phí thực hiện trông như thế nào đối với đường ống 316L đường kính 10.000 inch?
299 USD cho mỗi thanh dia-inch được chế tạo so với 277 USD được chế tạo sẵn, mức tiết kiệm trực tiếp 7,4% sẽ trở thành 14,7% sau khi bao gồm chi phí thiết lập cố định và chi phí lịch trình phát hành. Chỉ tiết kiệm trực tiếp là không đủ để biện minh cho nỗ lực phối hợp; lịch trình là.
Cơ sở ước tính
Mô hình sử dụng các đầu vào sau. Thay thế của riêng bạn và cấu trúc vẫn giữ nguyên.
|
tham số |
cơ sở |
|
Phạm vi |
10.000 dia-inch của đường ống xử lý không gỉ 316L, đường kính danh nghĩa trung bình 4 inch |
|
Mã và kiểm tra |
Dịch vụ dịch bình thường ASME B31.3, chụp X quang ngẫu nhiên 5% |
|
Bối cảnh dự án |
Mở rộng nhà máy hóa chất Greenfield, tổng vốn dự án 45 triệu USD |
|
Cơ sở ước tính |
Bờ Vịnh Hoa Kỳ, đô la Mỹ năm 2026, độ chính xác loại 4 cộng hoặc trừ 25% |
|
Loại trừ |
Van và dụng cụ nội tuyến, được mua riêng theo cả hai phương pháp |
Chi phí trực tiếp trên mỗi dia-inch
|
Yếu tố chi phí |
Được xây dựng dựa trên thanh, $/DI |
Chế tạo sẵn, $/DI |
|
Vật liệu cố định: đường ống, phụ kiện, mặt bích, giá đỡ |
112 |
116 |
|
Nhân công gia công: cắt, vát, lắp, hàn |
84 |
47 |
|
Vật tư hàn, tẩy khí, thiết bị |
11 |
7 |
|
Kiểm tra không phá hủy |
13 |
10 |
|
Ngâm và thụ động |
8 |
4 |
|
Chuẩn bị bề mặt và phủ |
12 |
8 |
|
Vận chuyển và hậu cần đến công trường |
0 |
9 |
|
Lắp dựng hiện trường: định vị, căn chỉnh, hàn kín các mối hàn |
0 |
29 |
|
NDE hiện trường trên mối hàn kín |
0 |
4 |
|
Thụ động chỉnh sửa hiện trường |
0 |
2 |
|
Giàn giáo và lối vào |
16 |
11 |
|
Cần cẩu và trang bị |
7 |
10 |
|
Trường gián tiếp được phân bổ cho đường ống |
24 |
14 |
|
Làm lại và danh sách cú đấm |
12 |
6 |
|
Tổng cộng |
299 |
277 |
Từ chi phí trực tiếp đến tổng chi phí lắp đặt
|
Đường kẻ |
Được xây dựng bằng gậy |
tiền chế |
|
Chi phí đường ống trực tiếp |
$2,990,000 |
$2,770,000 |
|
Cố định thiết lập chế tạo sẵn: chi tiết, lắp ráp thử, xúc tiến |
$0 |
$150,000 |
|
Tổng phụ đường ống |
$2,990,000 |
$2,920,000 |
|
Trường chủ sở hữu gián tiếp được phát hành theo lịch trình phục hồi 2,5 tháng |
$0 |
−$180,000 |
|
Lãi trong quá trình xây dựng trên vốn giải ngân |
$0 |
−$190,000 |
|
Tổng chi phí lắp đặt |
$2,990,000 |
$2,550,000 |
Tiết kiệm trực tiếp là 220.000 USD, hay 7,4%. Sau khi thiết lập cố định 150.000 đô la, nó giảm xuống còn 70.000 đô la, hay 2,3%, nằm trong độ chính xác ước tính và sẽ không tự biện minh cho gánh nặng điều phối. Trường hợp chế tạo sẵn được thực hiện theo dây chuyền thứ ba và thứ tư: công bố lịch trình hiện trường trong 2,5 tháng, trị giá 180.000 USD chi phí địa điểm của chủ sở hữu và 190.000 USD tiền lãi trong quá trình xây dựng. Tổng chi phí lắp đặt giảm 14,7%.
Hãy lưu ý điều đó có ý nghĩa gì đối với cách bạn trình bày đề án kinh doanh. Khoản tiết kiệm trực tiếp 2,3% bị ủy ban vốn từ chối. Tổng mức tiết kiệm chi phí lắp đặt là 14,7%, với cơ sở lịch trình hợp lý, đã được phê duyệt. Cùng một dự án, cùng một quyết định, khác mẫu số.
Việc đúc sẵn thay đổi số lượng mối hàn và chi phí NDE như thế nào?
|
Quá trình chế tạo sẵn giúp tăng thêm 10–18% mối hàn nhưng làm cho mỗi mối hàn rẻ hơn khoảng 24%, do đó tổng lao động hàn giảm khoảng 13% trong khi tổng chi phí NDE tăng khoảng 8%. Các mối hàn thừa là chi phí thực tế chứ không phải lỗi làm tròn. |

Việc cắt một đường ống liên tục thành các ống cuộn có thể vận chuyển sẽ tạo ra các mối nối mới. Dây chuyền dạng thanh có thể sử dụng chiều dài ống hoàn toàn ngẫu nhiên và chỉ hàn ở các phụ kiện; một đường ống cuộn cũng phải hàn ở mọi ranh giới ống cuộn. Trên trường hợp cơ sở, có thêm 200 mối hàn giáp mép, công việc tăng thêm 14%, nhưng mỗi mối hàn đều được thực hiện phẳng, trên một bộ định vị, theo giá cửa hàng.
|
Số liệu |
Được xây dựng bằng gậy |
tiền chế |
Thay đổi |
|
Mối hàn giáp mép DN 50 trở lên |
1,180 |
1,360 |
+15.3% |
|
Mối hàn ổ cắm và lỗ khoan nhỏ |
240 |
260 |
+8.3% |
|
Tổng số mối hàn |
1,420 |
1,620 |
+14.1% |
|
Tổng lao động hàn |
$950,000 |
$830,000 |
−12.6% |
|
Tổng chi phí nhân công cho mỗi mối hàn |
$669 |
$512 |
−23.5% |
|
Chi phí NDE cho mỗi mối hàn |
$92 |
$86 |
−6.5% |
|
Tổng chi phí NDE |
$130,000 |
$140,000 |
+7.7% |
Sau đó có hai kết luận và chúng đi theo hai hướng trái ngược nhau.
Đầu tiên đó làchi phí hàn giảm mặc dù số lượng mối hàn tăng, bởi vì năng suất đạt được từ việc hàn ở vị trí phẳng lớn hơn mức tăng khối lượng 14%. Tốc độ lắng đọng tại xưởng đối với thép không gỉ thường là 1,8 đến 2,5 lần tốc độ hiện trường đối với cùng một cấu hình mối nối và khoảng cách này mở rộng trên lỗ khoan nhỏ và trên các hợp kim cần kiểm soát nhiệt đầu vào nghiêm ngặt.
Thứ hai là thếTổng chi phí NDE tăng mặc dù nó giảm trên mỗi mối hàn. Nhiều mối hàn hơn có nghĩa là phải kiểm tra nhiều hơn và lợi thế về hiệu quả của xưởng trong việc kiểm tra là khiêm tốn, bởi vì chụp X quang là chụp X quang. Trường hợp việc chế tạo sẵn thực sự chiến thắng NDE là do tiến độ chứ không phải chi phí: chụp X quang hiện trường yêu cầu một vùng loại trừ bức xạ để dừng các giao dịch liền kề trong suốt thời gian phơi nhiễm. Trên một địa điểm tắc nghẽn, chi phí ẩn thường lớn hơn hóa đơn kiểm tra.
Một quy tắc thiết kế tuân theo trực tiếp. Các mối hàn kín phải được đặt ở nơi mà thợ hàn có thể đứng và có thể quay được phim, không phải ở điểm cao nhất của giá đỡ, không nằm trong rãnh ống và không liền kề với đường dây mang điện. Việc bẻ ống giúp tối ưu hóa việc vận chuyển nhưng đặt mối hàn đóng ở vị trí không thể tiếp cận sẽ biến mối hàn tại xưởng trị giá 500 đô la thành mối hàn hiện trường trị giá 2.000 đô la cộng với giàn giáo.
Tại sao hệ thống thép không gỉ và hợp kim niken lại ưa chuộng chế tạo sẵn hơn thép cacbon?
|
Bởi vì mọi yêu cầu chất lượng quyết định liệu dây chuyền không gỉ có tồn tại được sau 20 năm hay không, cụ thể là làm sạch oxy, cung cấp nhiệt, cân bằng pha, ô nhiễm sắt và thụ động, đều dễ kiểm soát trong xưởng hơn là trên giàn giáo. Trên hợp kim 316L, song công và niken, mức tiết kiệm do chất lượng thường vượt quá mức tiết kiệm nhân công. |
Thép carbon có tính tha thứ. Hàn nó hơi nóng, để lại một chút cặn, và nó vẫn tồn tại lâu hơn lớp cách nhiệt. Hợp kim không gỉ Austenitic, thép không gỉ song công và niken không được tha thứ. Mỗi loại có một dạng lỗi cụ thể mà môi trường hiện trường có nhiều khả năng xảy ra hơn và mỗi dạng lỗi đều tốn kém để phát hiện sau khi nhà máy hoạt động.
|
Yêu cầu chất lượng |
Tại sao nó quan trọng |
Kiểm soát cửa hàng |
Thực tế hiện trường |
|
Oxy thanh lọc bên trong |
Lượng oxy trên khoảng 50 ppm tạo thành cặn oxit ở chân mối hàn. Cân phá hủy khả năng chống ăn mòn cục bộ và có thể làm rơi các hạt vào quy trình |
Đập thanh lọc chuyên dụng, đồng hồ đo lưu lượng đã hiệu chuẩn, máy phân tích oxy ở đầu ra, một quy trình cho mỗi ống cuộn |
Đập cải tiến, đường thanh lọc chạy khắp khu vực, máy phân tích được chia sẻ giữa các đội |
|
Đầu vào nhiệt, song công và siêu song công |
Trên khoảng 2,5 kJ/mm, hoặc khoảng giao thoa trên 150 độ, pha sigma và crom nitrit kết tủa và độ bền bị suy giảm |
Bộ định vị giữ vị trí phẳng, hiệu chỉnh các thông số, đo nhiệt độ giữa các lần vượt qua |
Hàn thẳng đứng trong gió, đường giao nhau được đánh giá bằng tay |
|
Ferrite và cân bằng pha |
Mối hàn song công cần khoảng 35–65% ferit. Cân sai có nghĩa là nứt hoặc ăn mòn ưu tiên |
Xác minh theo tiêu chuẩn ASTM A800 và A923 trong phòng thí nghiệm của cửa hàng |
Việc lấy mẫu phá hủy hầu như không bao giờ được thực hiện tại chỗ |
|
Ô nhiễm sắt |
Sắt nhúng từ các công cụ bằng thép carbon, giàn giáo và giao thông trở thành nơi bắt đầu rỗ |
Khoang không gỉ tách biệt, dụng cụ chuyên dụng, bố trí có kiểm soát |
Giàn giáo thép carbon, máy mài dùng chung, bụi từ công trình lân cận |
|
Sự thụ động |
ASTM A380 và A967 khôi phục màng thụ động sau khi hàn và nhiễm bẩn |
Ngâm hoặc phun có kiểm soát, được ghi lại và kiểm tra |
Gel chải, độ che phủ tùy thuộc vào người sử dụng |
|
Dung sai kích thước |
Độ lệch trên khoảng 1 mm gây ra ứng suất dư và tạo ra các khoảng trống ở chân răng khó hàn sạch |
Đồ gá lắp, đồ đạc, lắp ráp thử các cuộn giao phối |
Đi cùng và làm thẳng ngọn lửa |
Tính kinh tế của sáu hàng này là không đối xứng. Việc tẩy không thành công hoặc mối hàn bị nhiễm bẩn không bị hỏng ngay lập tức. Nó không thành công trong lần kiểm tra tắt máy đầu tiên, ba năm sau, khi dây chuyền chứa đầy chất lỏng xử lý và việc sửa chữa yêu cầu phải tắt máy. Chi phí cho một sự cố như vậy thường vượt quá toàn bộ chi phí chế tạo sẵn trên bao bì.
Đây là lý do tại sao lập luận về việc chế tạo sẵn ở ống hợp kim lại mạnh hơn so với thép cacbon và tại sao lập luận này nên được đưa ra bởi nhà luyện kim chứ không phải là người ước tính. Công cụ ước tính có thể hiển thị mức tiết kiệm trực tiếp 7%. Nhà luyện kim có thể chỉ ra rằng tiết kiệm không phải là lý do để làm điều đó.
Hình phạt vật chất đối với cuộn hợp kim cao là gì?
|
Mức cho phép đứt ống 3–5% là tiếng ồn đối với thép carbon và tiền thật đối với hợp kim niken. Trên gói C276 6.000 đường kính inch, lượng dư gia tăng tiêu tốn khoảng 76% tổng số nhân công hàn tiết kiệm được trên cùng một phạm vi. |
Spooling tạo ra các phím tắt. Một cửa hàng cắt một đoạn dài 12 mét để lắp vào một ống cuộn 9 mét còn lại 3 mét, và phần còn lại đó có thể không phù hợp với bất kỳ ống cuộn nào khác trong công việc. Với thép carbon ở mức 1,50 USD/kg, phần còn lại sẽ bị vứt vào thùng rác và không ai để ý. Trên C276 ở mức 55 đô la một kg, phần còn lại tương tự là một sai lầm trị giá 165 đô la và một gói lớn tạo ra hàng nghìn đô la.
|
hợp kim |
số UNS |
Giá tham khảo, USD/kg |
Chi phí 1% chất thải trên 10 tấn |
|
Thép cacbon A106 B |
K03006 |
1.2–1.8 |
$120–180 |
|
304L |
S30403 |
4–6 |
$400–600 |
|
316L |
S31603 |
6–9 |
$600–900 |
|
Song công 2205 |
S32205 |
12–17 |
$1,200–1,700 |
|
Siêu song công 2507 |
S32750 |
20–28 |
$2,000–2,800 |
|
Hợp kim 20 |
N08020 |
25–35 |
$2,500–3,500 |
|
Hợp kim 625 |
N06625 |
45–65 |
$4,500–6,500 |
|
C276 |
N10276 |
45–65 |
$4,500–6,500 |
Giá mang tính biểu thị cho số lượng nhà máy vào năm 2026 và phải được xác minh theo yêu cầu báo giá. Tỷ lệ giữa các hợp kim ổn định ngay cả khi giá tuyệt đối biến động.
Bây giờ số học quan trọng. Một kiện hàng C276 có đường kính 6.000 inch chở khoảng 20 tấn vật liệu với giá 55 USD/kg, tương đương khoảng 1,1 triệu USD.
Quá trình chế tạo sẵn thường yêu cầu mức cho phép đứt ống và đứt đoạn 8% đối với hợp kim niken, so với khoảng 3% đối với chế tạo thanh.
|
Mục |
Số lượng |
|
Trợ cấp tăng dần, 5 điểm phần trăm trên 1,1 triệu USD |
$55,000 |
|
Tiết kiệm nhân công hàn trên 6.000 dia-inch |
$72,000 |
|
Trợ cấp như một phần của tiết kiệm lao động |
76% |
Hình phạt vật liệu tiêu tốn 3/4 số tiền tiết kiệm được khi hàn trước khi tính vận chuyển. Do đó, trên gói C276 hoặc Hợp kim 625, việc chế tạo sẵn phải dựa vào chất lượng và tiến độ chứ không phải nhân công và chiến lược bẻ ống phải được quản lý một cách tích cực.
Ba biện pháp thu hồi phần lớn hình phạt. Chỉ định nguồn cung cấp cắt theo chiều dài hoặc cắt sẵn tại nhà máy để cửa hàng nhận được độ dài phù hợp với lịch trình ống chỉ thay vì kho 6 mét ngẫu nhiên. Yêu cầu nhà chế tạo trả lại các đoạn cắt bỏ trên độ dài tối thiểu đã nêu và ghi có chúng theo giá trị phế liệu cộng thêm. Và cho phép tối ưu hóa điểm đứt ống chỉ để đạt năng suất vật liệu trong phạm vi vận chuyển, thay vì được kỹ sư sửa chữa trước khi cửa hàng nhìn thấy tổ.
Khi nào chế tạo bằng gậy thực sự giành chiến thắng?
|
Stick-build giành chiến thắng dưới khoảng 6.000 dia-inch, trong các cuộc cải tạo ở brownfield nơi kích thước hoàn công không thể tin cậy được, trên các dây chuyền có lịch trình thả nổi và bất cứ nơi nào khả năng vận chuyển hoặc cửa hàng hạn chế đường bao ống chỉ. Trong những trường hợp đó, việc chế tạo sẵn sẽ tăng thêm chi phí và rủi ro mà không tăng thêm giá trị. |

Phiên bản trung thực của sự so sánh này phải nói rằng câu trả lời là không. Sáu điều kiện đáng tin cậy ủng hộ việc xây dựng thanh.
1. Phạm vi dưới khoảng 6.000 dia-inch.Không thể khấu hao thiết lập cố định từ $120.000–$200.000. Với 3.000 đường kính inch, chỉ riêng thiết lập đã là 40–65 USD mỗi đường kính so với tổng lợi thế lao động là khoảng 39 USD mỗi đường kính. Việc đúc sẵn bị mất.
2. Brownfield cải tiến bằng những công trình hoàn thiện không đáng tin cậy.Việc chế tạo sẵn yêu cầu kích thước mà bạn có thể tin cậy. Trong một nhà máy 30 tuổi, đường ống được lắp đặt vào năm 1994 không giống như bản vẽ năm 1994 cho thấy. Quá trình quét bằng laser sẽ thu hẹp một phần khoảng cách nhưng không phải tất cả, và một ống cuộn không phù hợp còn tệ hơn là không có ống cuộn nào, bởi vì nó đã tiêu tốn nhân công, vận chuyển hàng hóa và lịch trình của cửa hàng.
3. Đường ống không nằm trên đường tới hạn.Nếu lịch trình thả nổi, khoản tiết kiệm liên quan đến thời gian sẽ giảm xuống gần bằng 0 và chỉ còn lại 7% tiết kiệm trực tiếp, mà sau khi thiết lập cố định có thể không dương.
4. Các địa điểm hạn chế về vận chuyển.Ống cuốn bị giới hạn bởi chiều rộng đường, giới hạn trọng lượng cầu và công suất cần cẩu tại điểm nâng. Một địa điểm ở cuối con đường vào hẹp, hoặc một nhà máy mà vị trí cần cẩu duy nhất có thể nâng được 3 tấn, buộc các cuộn ống nhỏ và phá hủy tính kinh tế.
5. Hạn chế về năng lực của xưởng hợp kim.Một cửa hàng hợp kim niken đủ tiêu chuẩn có thời gian chờ đợi kéo dài 14 tuần sẽ bổ sung thêm thời gian thực hiện chính xác khi dự án cần ít nhất. Nếu cửa hàng không thể bắt đầu khi thiết kế bị đình trệ, việc chế tạo sẵn sẽ chuyển khoản tiết kiệm lao động thành trách nhiệm pháp lý về tiến độ.
6. Nghề thủ công địa phương dồi dào, chi phí thấp.Ở những thị trường nơi có rất nhiều thợ hàn có trình độ và giá thực hiện gần với giá cửa hàng, tỷ lệ chênh lệch giá tài trợ cho toàn bộ mô hình sẽ biến mất.
Ngoài ra còn có điều kiện thứ bảy, vi tế hơn:mật độ dụng cụ cao. Các đường dây mang nhiều kết nối lỗ nhỏ, điểm lấy mẫu và máy phát sẽ phù hợp với hiện trường nhanh hơn so với mô hình hóa, chế tạo và đối chiếu. Đội ngũ hiện trường làm việc từ mô hình 3D vẫn điều chỉnh theo những gì máy phát thực sự cần.
Nên bẻ cuộn ống như thế nào để giảm thiểu tổng chi phí lắp đặt?
|
Bẻ cuộn để lắp dựng, không phải để vận chuyển. Kích thước mỗi ống cuộn sao cho phù hợp với đường bao lớn nhất mà địa điểm có thể nâng lên và con đường có thể mang theo, đồng thời đặt mọi mối hàn kín ở nơi thợ hàn có thể đứng và có thể quay phim. |
Phá vỡ bộ đệm là nơi phần lớn giá trị được thắng hoặc bị mất và nó thường được thực hiện bởi một kỹ sư tối ưu hóa sai biến. Phong bì vận chuyển là một hạn chế, không phải là một mục tiêu. Bốn quy tắc bao gồm hầu hết nó.
Tối đa hóa kích thước ống chỉ trong giới hạn thực.Vận chuyển bằng phẳng tiêu chuẩn cho phép vận chuyển khoảng 12 mét; nhiều địa điểm có thể mất 18 mét với máy tải thấp. Mỗi mét ống chỉ thừa sẽ loại bỏ mối hàn kín. Lập mô hình tuyến đường thực tế chứ không phải xe tải danh nghĩa.
Thiết kế cho thang máy, không phải cho mối hàn.Một ống chỉ dễ hàn nhưng không thể lắp được chỉ đơn giản là đã giải quyết được vấn đề. Kiểm tra biểu đồ cần trục ở bán kính nâng, thêm trọng lượng giàn và xác nhận ống cuộn có thể xoay vào vị trí mà không va vào thép.
Đặt các mối hàn kín ở độ cao có thể tiếp cận được.Một mối hàn kín ở độ cao 12 mét trong giá đỡ ống có giá gấp bốn lần mối hàn kín ở độ cao 2 mét và sự khác biệt không bao giờ xuất hiện trong báo giá chế tạo.
Để lại các phân đoạn chạy tại hiện trường ở nơi hình học không chắc chắn.Cố tình thiết kế 5–15% phạm vi khi chạy thực địa, đặc biệt là ở các kết nối thiết bị, liên kết và bất kỳ nơi nào có giao diện gói của nhà cung cấp. Chi phí vận hành phần đó là nhỏ; chi phí của một ống chỉ có kích thước sai là không.
Các chi phí tiềm ẩn của việc chế tạo sẵn mà giá thầu bỏ ra là gì?
|
Sáu chi phí thường được bỏ qua trong các trường hợp kinh doanh chế tạo sẵn: hư hỏng khi vận chuyển, làm lại ống chỉ, chi phí đóng băng thiết kế trước đó, phí bảo hiểm thay đổi đơn hàng sau khi xuất xưởng, xử lý hai lần và rủi ro xếp hàng tại cửa hàng. Cùng nhau, họ có thể hấp thụ thêm 3–6% giá trị gói. |
|
Chi phí ẩn |
Độ lớn điển hình |
Làm thế nào để kiểm soát nó |
|
Vận chuyển và xử lý hư hỏng |
1–3% giá trị ống chỉ |
Yêu cầu nôi và dây đeo mềm; chỉ định vận chuyển chỉ bằng thép không gỉ; kiểm tra khi nhận |
|
Làm lại phù hợp với ống chỉ |
0,5–2% giá trị gói hàng |
Quét laser trước khi chế tạo; lắp ráp thử các cuộn quan trọng; giữ một khoản trợ cấp thực địa |
|
Đóng băng kỹ thuật trước đó |
2-4 tháng chi phí kỹ thuật kéo dài |
Chấp nhận nó một cách có chủ ý; không đóng băng trước khi dữ liệu nhà cung cấp được xác nhận |
|
Phí bảo hiểm thay đổi sau khi phát hành |
Gấp 3–5 lần chi phí cho cùng một lần thay đổi trước khi đóng băng |
Giữ một cửa sổ thay đổi chính thức; thay đổi hàng loạt; giá làm lại trong hợp đồng |
|
Xử lý và bảo quản kép |
1–2% giá trị ống chỉ |
Chỉ định gắn thẻ, giới hạn kết thúc và lưu trữ trong nhà hoặc có mái che trong hợp đồng |
|
Hàng đợi mua hàng và rủi ro lưu trữ |
Không định lượng nhưng có tính vật chất |
Cam kết về thời gian thực hiện theo hợp đồng với các khoản bồi thường thiệt hại; giai đoạn giao hàng đến trình tự lắp dựng |
Hàng thứ tư đáng được nhấn mạnh vì đó là chi phí thực sự của việc đúc sẵn. Việc chế tạo sẵn mang lại sự chắc chắn về chi phí bằng cách từ bỏ tính linh hoạt. Sau khi phép đo đẳng cự được đưa ra để xây dựng, thiết kế sẽ được cố định một cách hiệu quả và một thay đổi đáng lẽ tiêu tốn 2.000 đô la tại hiện trường giờ đây có giá 8.000 đô la tại cửa hàng cộng với cước vận chuyển và lịch trình. Những dự án thay đổi thiết kế muộn không nên đúc sẵn, bất kể quy mô.
Bạn quyết định như thế nào? Khung sáu yếu tố
|
Cho điểm sáu yếu tố, cụ thể là quy mô phạm vi, sự hoàn thiện về thiết kế, khả năng tiếp cận địa điểm, nhóm hợp kim, mức độ quan trọng về lịch trình và thị trường thủ công địa phương. Bốn hoặc nhiều hơn việc chế tạo sẵn phù hợp với gói đầy đủ; hai hoặc ba biện minh cho một sự kết hợp, thường chiếm khoảng 70% mức tiết kiệm có sẵn ở mức 40% gánh nặng phối hợp. |
|
Nhân tố |
Ủng hộ việc đúc sẵn |
Ưu đãi được xây dựng bằng gậy |
|
Kích thước phạm vi |
Trên 6.000 dia-inch |
Dưới 6.000 dia-inch |
|
Thiết kế trưởng thành |
Isometrics được cấp cho xây dựng; công ty dữ liệu nhà cung cấp |
Thiết kế vẫn đang phát triển; P&ID không bị đóng băng |
|
Truy cập trang web |
Cây sống bị tắc nghẽn, trên cao, bố trí hạn chế |
Trang web mở, truy cập tốt, bố trí không hạn chế |
|
Gia đình hợp kim |
Không gỉ, song công, niken, chất lượng quan trọng |
Thép carbon, tiện ích áp suất thấp |
|
Lịch trình |
Hoàn thiện cơ khí truyền động đường ống |
Đường ống có phao |
|
Chợ thủ công |
Thợ hàn khan hiếm hoặc đắt tiền; trang web từ xa |
Nghề thủ công địa phương giá rẻ dồi dào |
Sự kết hợp xứng đáng được chú ý nhiều hơn nó thường nhận được. Hầu hết các gói đường ống của nhà máy hóa chất đều không đồng nhất: chúng chứa lõi hợp kim có giá trị cao trên đường tới hạn và một khối lượng lớn các đường ống tiện ích bằng thép carbon có phao.
Chỉ chế tạo sẵn lõi hợp kim và các đường dẫn quan trọng sẽ thu được hầu hết lợi ích về chất lượng và tiến độ trong khi tránh được gánh nặng phối hợp khi cuộn hàng nghìn đường kính inch của đường ống tiện ích có giá trị thấp. Trong các gói mà chúng tôi thấy, sự phân chia đó thường mang lại khoảng 70% mức tiết kiệm trọn gói cho khoảng 40% nỗ lực quản lý.
Cấu trúc hợp đồng nào thu được khoản tiết kiệm tốt nhất?
|
Một khoản tiền gộp trên mỗi đường kính inch, với cơ sở ngắt ống, phân bổ rủi ro được xây dựng và cơ chế thứ tự thay đổi, tất cả đều được xác định trước khi trao thưởng. Hợp đồng về thời gian và vật liệu mang lại lợi ích năng suất cho nhà chế tạo. |
Bốn điều khoản quyết định liệu khoản tiết kiệm có được đưa vào bảng cân đối kế toán của chủ sở hữu hay không.
Xác định cơ sở ngắt ống chỉ trong hợp đồng.Nêu rõ chiều dài ống cuộn tối đa, trọng lượng tối đa, phong bì vận chuyển và quy tắc ai sẽ chịu chi phí cho một ống cuộn không vừa. Nếu không có điều này, nhà chế tạo sẽ tối ưu hóa cho cửa hàng của họ và chủ sở hữu sẽ gánh chịu hậu quả tại hiện trường.
Phân bổ rủi ro được xây dựng một cách rõ ràng.Trong quá trình cải tiến, hãy nêu rõ liệu người chế tạo hay chủ sở hữu có gặp rủi ro về kích thước không khớp hay không. Sự mơ hồ ở đây tạo ra những tranh chấp tốn kém nhất trong quá trình đúc sẵn.
Cơ chế thay đổi giá trước khi trao giải.Tỷ lệ làm lại cửa hàng, tỷ lệ giao hàng lại và thời hạn thay đổi được xác định. Việc đàm phán sau khi trao giải về việc thay đổi giá là lúc ngân sách tiền chế tạo không thành công.
Buộc thanh toán theo lịch trình, không chỉ với việc giao hàng.Giá trị của việc đúc sẵn là tiến độ. Nếu hợp đồng thanh toán khi hoàn thành ống cuộn thay vì tuân thủ trình tự lắp đặt, thì nhà chế tạo không có động cơ để giao hàng theo thứ tự mà địa điểm cần và các ống cuộn không theo trình tự sẽ tiêu tốn không gian bố trí và ngân sách bảo quản.
Câu hỏi thường gặp
Đường ống đúc sẵn có rẻ hơn đường ống đúc sẵn không?
Có, trên khoảng 6.000 dia-inch, thường bằng 8–18% tổng chi phí lắp đặt với mức trung bình là gần 12%. Dưới ngưỡng đó, chi phí cố định cho chi tiết ống cuộn, lắp ráp thử và thiết lập vận chuyển vượt quá mức tiết kiệm nhân công và việc chế tạo sẵn có thể tốn thêm 2–3%.
Bao nhiêu phần trăm đường ống của nhà máy hóa chất có thể được đúc sẵn?
Khoảng 65–80% theo đường kính inch đối với cây trồng ở cánh đồng xanh và 30–50% đối với cây trồng ở cánh đồng nâu. Phần còn lại là đường ống chạy tại hiện trường tại các kết nối thiết bị, các điểm nối với đường dây hiện có và bất kỳ nơi nào không thể xác minh được kích thước khi xây dựng.
Việc đúc sẵn tiết kiệm được bao nhiêu tiến độ?
Thông thường là 15–25% giai đoạn đường ống và 8–12% hoàn thiện cơ khí tổng thể. Việc tiết kiệm đến từ việc vận hành xưởng sản xuất song song với công việc xây dựng và kết cấu chứ không phải sau đó.
Dia-inch là gì và tại sao nó được sử dụng?
Một dia-inch là đường kính ống danh nghĩa tính bằng inch nhân với chiều dài tính bằng mét, vì vậy 10 mét ống 6 inch bằng 60 dia-inch. Nó được sử dụng vì nó nắm bắt cả kích thước và số lượng trong một con số, cho phép so sánh chi phí trên một gói đường ống có đường kính hỗn hợp.
Ở quy mô dự án nào thì việc đúc sẵn sẽ hòa vốn?
Với phạm vi đường ống khoảng 6.800 dia-inch, tương đương khoảng 2 triệu USD, giả sử chi phí thiết lập chế tạo sẵn cố định là 150.000 USD và tiết kiệm trực tiếp ròng là 22 USD/đường kính.
Việc đúc sẵn có làm tăng số lượng mối hàn không?
Có, khoảng 10–18%, vì việc cắt liên tục vào các cuộn cuộn có thể vận chuyển sẽ tạo ra các mối hàn kín ở mọi ranh giới của cuộn chỉ. Tổng chi phí hàn vẫn giảm khoảng 13% vì hàn tại xưởng có năng suất trên mỗi mối hàn cao hơn khoảng 2,4 lần so với hàn tại hiện trường.
Việc đúc sẵn có phù hợp với thép không gỉ song công và siêu song công không?
Có, còn hơn thế nữa đối với thép carbon. Duplex yêu cầu kiểm soát nhiệt đầu vào và giới hạn nhiệt độ giữa các đường dẫn khó duy trì ở các vị trí hiện trường. Bộ định vị tại xưởng cho phép hàn ở vị trí phẳng với các thông số được hiệu chỉnh, giúp bảo vệ sự cân bằng ferit theo yêu cầu của ASTM A800 và A923.
Ai quyết định ống cuốn bị hỏng ở đâu?
Lý tưởng nhất là nhà chế tạo, làm việc trong phạm vi vận chuyển và nâng hạ do nghiên cứu hậu cần của chủ sở hữu đặt ra. Khi kỹ sư sửa chữa các điểm đứt của ống chỉ trước khi cửa hàng nhìn thấy tổ vật liệu, sản lượng sẽ giảm và định mức vật liệu tăng lên.
Có thể sử dụng chế tạo sẵn trong cải tạo brownfield không?
Một phần, thường là 30–50% phạm vi. Quét laze cải thiện độ tin cậy về hình học hiện có, nhưng các điểm kết nối và kết nối thiết bị nói chung phải được duy trì ở hiện trường để tránh chi phí cho một ống cuộn không phù hợp.
Rủi ro lớn nhất trong chiến lược đúc sẵn là gì?
Thay đổi thiết kế muộn. Sau khi các phép đo đẳng cự được phát hành để xây dựng, thiết kế sẽ được cố định một cách hiệu quả và một thay đổi sẽ tốn gấp ba đến năm lần chi phí trước khi phát hành.
Phần kết luận
Sự so sánh giải quyết thành bốn tuyên bố.
Việc chế tạo sẵn giúp giảm tổng chi phí lắp đặt từ 8–18% trên khoảng 6.000 dia-inch và khoản tiết kiệm là có thật nhưng nhỏ hơn so với hầu hết các báo giá ngụ ý, bởi vì chỉ có khoảng 56% tổng lợi thế lao động còn tồn tại đến cuối năm.
Chỉ tiết kiệm trực tiếp hiếm khi đủ để biện minh cho gánh nặng điều phối. Trên ví dụ đã làm việc, nó là 2,3% sau khi thiết lập cố định, nằm trong độ chính xác ước tính. Quyết định được đưa ra theo lịch trình và lịch trình chỉ có giá trị khi đường ống nằm trên đường quan trọng.
Trên hợp kim không gỉ và niken, đối số về chất lượng mạnh hơn đối số về chi phí, bởi vì kiểm soát thanh lọc, đầu vào nhiệt, cân bằng pha, ô nhiễm sắt và thụ động đều dễ dàng được thực hiện hơn trong xưởng. Nhưng lượng vật liệu cho phép đối với các ống cuộn hợp kim cao có thể tiêu tốn phần lớn chi phí hàn tiết kiệm được, vì vậy chiến lược bẻ ống cuộn phải được quản lý chặt chẽ như khi hàn.
Và việc đúc sẵn không phải là một lựa chọn nhị phân. Việc chia nhỏ gói, với lõi hợp kim và các đường dẫn quan trọng được chế tạo sẵn và tiện ích cũng như phạm vi hoạt động tại hiện trường được chế tạo sẵn, sẽ thu được hầu hết lợi ích với chi phí phối hợp chỉ bằng một phần nhỏ.
Bước thực tế tiếp theo là so sánh hai trang về các con số của riêng bạn: số lượng đường kính inch theo loại đường, họ hợp kim, lịch trình nổi và hạn chế truy cập trang web. Bốn thông tin đầu vào đó sẽ cho bạn biết bạn đang ở cột nào trước khi bất kỳ ai đưa ra tỷ lệ bịa đặt.