|
Truy xuất nguồn gốc thực sự trả lời câu hỏi gì |
Nhiệt lượng nào của kim loại trong mối nối này, thợ hàn nào đã tạo ra nó, quy trình nào đã được sử dụng và liệu nó có vượt qua được quá trình kiểm tra hay không. Bốn câu hỏi, một chuỗi không gián đoạn. |
|
Vị trí ASME về truyền số nhiệt |
ASME B31.3 Giải thích 8-19 nêu rõ Bộ luật không yêu cầu phải xác định lại vật liệu sau khi cắt. Đoạn. 341.4.1(c) vẫn yêu cầu hồ sơ chứng nhận vật liệu thuộc loại được chỉ định, đó là lý do tại sao việc chuyển giao là nghĩa vụ theo hợp đồng và ISO chứ không phải là điều khoản B31.3. |
|
Khoảnh khắc chuyển giao |
Số nhiệt phải có trên đường ống trước khi đưa vào máy cắt. Sau khi cắt, việc ánh xạ từ giấy chứng nhận đến mảnh giấy phải được xây dựng lại bằng tay. |
|
Đánh dấu an toàn trên hợp kim không gỉ và niken |
Dập, khắc, laser, mực không thể xóa được hoặc thẻ bền. Việc dập cứng sâu thường bị cấm dưới bức tường khoảng 4 mm và không bao giờ được chạm vào mối hàn, vùng chịu ảnh hưởng nhiệt hoặc nơi tập trung ứng suất. |
|
Hạn chế về mực |
Mực đánh dấu và sơn trên thép không gỉ phải không chứa kẽm, chì và đồng. Những kim loại đó tạo thành cặp điện với đường ống và biến mảnh sơn thành vị trí bắt đầu rỗ. |
|
Thang chứng chỉ (EN 10204) |
2.1 tờ khai, 2.2 báo cáo thử nghiệm, 3.1 giấy chứng nhận giám định, 3.2 giấy chứng nhận giám định có chứng kiến. Thiết bị áp lực thường yêu cầu tối thiểu 3,1. |
|
Điều khoản ISO 9001 chi phối vấn đề này |
Điều 7.5.3 về nhận dạng và truy xuất nguồn gốc, được phản ánh tại 8.6.2 trong bản sửa đổi năm 2015. Nó yêu cầu kiểm soát và ghi lại nhận dạng duy nhất ở bất cứ nơi nào cần truy xuất nguồn gốc. |
|
Bản đồ hàn |
Bản ghi được lập bảng mang từng số mối hàn đến WPS, thợ hàn, lô phụ, kết quả NDE và lịch sử sửa chữa. Đây là tài liệu biến một cuộn vật lý thành một tổ hợp có thể kiểm tra được. |
|
Điều gì thất bại trong một cuộc kiểm toán |
Số nhiệt trên bản đồ mối hàn không khớp với đánh dấu vật lý, thiếu ID thợ hàn cho các mối nối cụ thể, lô phụ được ghi chỉ là phân loại và biểu đồ PWHT không cho biết mối nối nào đang chịu tải. |
|
giữ lại |
ASME B31.3 yêu cầu hồ sơ nhận dạng thợ hàn phải được lưu giữ trong suốt thời gian lắp đặt đường ống. Việc xóa các hồ sơ hàn khi kết thúc dự án là một lỗi không tuân thủ. |
Khả năng truy xuất nguồn gốc trả lời bốn câu hỏi: nhiệt độ nào của kim loại trong mối nối này, ai đã hàn nó, quy trình nào đã được sử dụng và nó có vượt qua được quá trình kiểm tra hay không. Toàn bộ hệ thống tồn tại để giữ nguyên bốn câu trả lời đó thông qua việc cắt, tạo hình, hàn, xử lý nhiệt, phủ và vận chuyển. Điểm duy nhất mà dây xích thường bị đứt nhất là thời điểm đường ống bị cắt.
Giấy chứng nhận nhà máy mô tả chiều dài của ống; một ống chỉ là tập hợp các mảnh từ nhiều lần gia nhiệt và thứ duy nhất nối tài liệu với bộ phận đó là một con số được sao chép vật lý qua lại. Đánh dấu cũng là một thao tác có thể làm hỏng bộ phận mà nó xác định, đó là lý do tại sao việc dập sâu bị hạn chế trên tường mỏng và bị cấm trên các mối hàn và tại sao mực đánh dấu trên thép không gỉ không được chứa kẽm, chì và đồng.

Hướng dẫn này hoạt động thông qua hệ thống đánh dấu và truy xuất nguồn gốc cho các ống cuộn đúc sẵn theo thứ tự: tiêu chuẩn thực sự yêu cầu, khi nào nhiệt lượng phải được truyền, phương pháp đánh dấu nào an toàn trên thép không gỉ và hợp kim niken, thang chứng chỉ EN 10204 thay đổi những gì bạn được phép yêu cầu và cách kiểm tra ISO 9001 phát hiện dây chuyền bị hỏng.
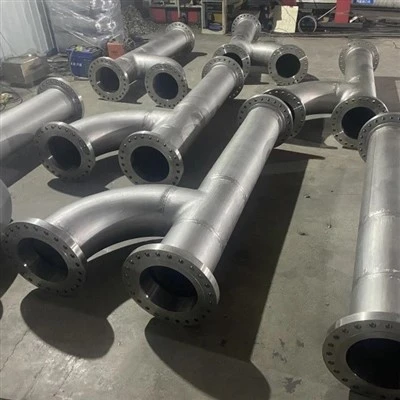
Đối với quy trình sản xuất tạo ra các bản ghi,chế tạo ống cuộnhướng dẫn bao gồm quy trình tại xưởng và các biện pháp kiểm soát chất lượng nhằm tạo ra các hồ sơ này, đồng thời so sánh chi phí hàn tại xưởng so với tại hiện trường bao gồm lý do tại sao công việc được chuyển vào xưởng ngay từ đầu.
Thông tin chính về đánh dấu ống ống và truy xuất nguồn gốc
|
Mục |
Yêu cầu hoặc vị trí |
Hậu quả thực tế |
|
ASME B31.3 về nhận dạng lại sau khi cắt |
Giải thích 8-19: Bộ luật không yêu cầu |
Tuy nhiên, việc chuyển giao vẫn là một nghĩa vụ theo hợp đồng và ISO 9001, không phải là điều khoản B31.3 |
|
Bản ghi ASME B31.3 |
Đoạn. 341.4.1(c): nhà sản xuất phải chuẩn bị hồ sơ chứng nhận vật liệu thuộc loại được chỉ định |
Nghĩa vụ khiến việc truyền số nhiệt trở nên cần thiết |
|
ISO 9001 |
Điều 7.5.3, phản ánh tại điều 8.6.2 sửa đổi năm 2015 |
Việc nhận dạng duy nhất phải được kiểm soát và ghi lại khi cần truy xuất nguồn gốc |
|
EN 10204 |
Bốn loại tài liệu: 2.1, 2.2, 3.1, 3.2 |
Thiết bị chịu áp lực thường quy định tối thiểu 3,1; Ứng dụng PED cần 3.2 |
|
Độ sâu đánh dấu |
Tem ứng suất thấp thường dưới 0,2 mm |
Cấm dập sâu bên dưới bức tường khoảng 4 mm và trên nhiều thông số kỹ thuật của bức tường mỏng |
|
Đánh dấu vị trí |
Không bao giờ ở trên mối hàn, vùng chịu ảnh hưởng nhiệt hoặc thiết bị gây ứng suất |
Dấu trên mối hàn là vị trí bắt đầu vết nứt và từ chối kiểm tra |
|
Thành phần mực trên thép không gỉ |
Không chứa kẽm, chì, đồng và clorua |
Các sắc tố kim loại tạo thành một cặp điện và bắt đầu rỗ |
|
Lưu giữ hồ sơ thợ hàn |
Đối với tuổi thọ của việc lắp đặt đường ống |
Xóa hồ sơ mối hàn khi kết thúc dự án là một lỗi tuân thủ |
ASME B31.3 thực sự yêu cầu gì để truyền số nhiệt?
Nó không yêu cầu trực tiếp và điều đó làm mọi người ngạc nhiên. ASME B31.3 Giải thích 8-19, ban hành ngày 7 tháng 5 năm 1990, được hỏi liệu Bộ luật có yêu cầu vật liệu tuân theo đoạn . 323.1.1 hoặc 323.1.2 phải được xác định lại sau khi cắt để chế tạo hay không và câu trả lời chính thức là không. Người ta cũng hỏi B31.3 có yêu cầu về trình độ chuyên môn đối với người thực hiện việc nhận dạng lại hay không thì câu trả lời là không.
Nghĩa vụ vẫn tồn tại, nhưng nó đến từ một nơi khác. Đoạn. 341.4.1(c) yêu cầu nhà sản xuất chuẩn bị hồ sơ xác nhận rằng vật liệu và thành phần thuộc loại quy định, xử lý nhiệt theo yêu cầu đã được thực hiện cũng như việc kiểm tra và thử nghiệm bắt buộc đã được hoàn thành. Bạn không thể thỏa mãn đoạn văn đó đối với một ống cuộn được ghép từ các mảnh của nhiều nhiệt trừ khi bạn biết nhiệt lượng nào truyền vào mỗi mảnh. Lý do để đọc cả hai cùng nhau là vì Bộ luật nêu rõ kết quả và giao cơ chế cho nhà chế tạo, do đó, nhà chế tạo chỉ đọc Giải thích 8-19 kết luận rằng không cần thiết và nhà chế tạo chỉ đọc 341.4.1 kết luận rằng việc dán tem nhiệt là bắt buộc. Cả hai bài đọc đều không đầy đủ.
Hậu quả thực tế là yêu cầu này được ghi vào kế hoạch chất lượng, quy trình ISO 9001 và đơn đặt hàng của bạn chứ không phải vào đoạn Quy tắc. Điều đó có nghĩa là nó có thể thương lượng được theo cách mà điều khoản Bộ luật không thể làm được và điều đó có nghĩa là người mua phải nêu rõ điều đó. Nếu yêu cầu của bạn không đề cập gì đến việc truyền số nhiệt thì nhà chế tạo đã không làm gì sai.
Điểm mấu chốt:Câu đáng ghi nhớ: ASME B31.3 không yêu cầu xác định lại sau khi cắt, nhưng đoạn. 341.4.1(c) yêu cầu các bản ghi chỉ có thể được tạo nếu bạn làm như vậy. Truy xuất nguồn gốc là bắt buộc thông qua điều khoản hồ sơ, không phải thông qua điều khoản đánh dấu.
Khi nào chính xác thì nhiệt lượng phải được truyền từ đường ống?
Trước khi đường ống đi vào máy cắt. Đó là toàn bộ câu trả lời và đó là sự khác biệt giữa nhiệm vụ một phút và công việc tái thiết kéo dài nửa ngày.
Giấy chứng nhận của nhà máy là một tài liệu về chiều dài của ống và nhãn hiệu trên ống đó là liên kết vật lý duy nhất. Nếu số nhiệt được áp dụng cho mảnh đã cắt, ai đó phải ghép mảnh ngắn lại với mảnh dài, thường theo chiều dài và vị trí trong bó, và sự trùng khớp đó là một ý kiến hơn là sự thật. Nếu số nhiệt có trên đường ống trước khi cắt, máy cắt sẽ cắt qua dấu, mỗi mảnh tạo thành đều mang nhận dạng và chứng chỉ vẫn mô tả những gì đã được cắt. Lý do cơ bản là khả năng truy xuất nguồn gốc là thuộc tính của vật phẩm chứ không phải của giấy tờ và bất kỳ bước nào phá vỡ liên kết vật lý sẽ chuyển đổi một thực tế thành một suy luận.
Bản thân nhiệm vụ này là nhỏ. Đánh dấu ống bằng số nhiệt, chiều dài cắt và số ống, sau đó cắt. Trường hợp vết cắt tiêu tốn dấu, giải pháp thực tế là đánh dấu cả hai mặt của vị trí cắt hoặc ghi số trên thẻ bền kèm theo trước khi cưa. Sai lầm cần tránh là quy trình làm việc ngược lại, trong đó danh sách cắt được in trước, đường ống được cắt và nhiệt độ được ghi lên các mảnh sau đó bởi bất kỳ ai ở máy cưa.
Chuỗi truy xuất nguồn gốc và kiểm soát bảo vệ từng mắt xích
|
Sân khấu |
Những gì phải được ghi lại hoặc đánh dấu |
Kiểm soát ngăn chặn việc đứt dây chuyền |
|
Biên nhận hàng hóa |
Số nhiệt và số chứng chỉ so với đánh dấu vật lý |
Giấy chứng nhận và đánh dấu phải thống nhất trước khi sản phẩm được đưa vào cửa hàng |
|
Nhận dạng vật liệu tích cực |
Xác nhận hợp kim bằng XRF hoặc phát xạ quang học |
PMI được thực hiện khi nhận, không chỉ khi có truy vấn được đưa ra |
|
Đánh dấu trước khi cắt |
Số nhiệt, chiều dài cắt và số ống trên ống |
Không có ống nào đi vào máy cắt mà không có dấu |
|
Cắt |
Mỗi mảnh cắt giữ lại dấu chuyển |
Chiều dài cắt được xác minh dựa trên danh sách cắt tại máy cưa |
|
Lắp và hàn |
Số nhiệt thành phần cộng với số mối hàn ở mỗi khớp |
Số mối hàn được áp dụng từ bản đồ mối hàn khi mối nối được thực hiện |
|
Xử lý nhiệt |
Biểu đồ lô hoặc lò tham chiếu các số chung được bao gồm |
Biểu đồ phải nêu rõ các mối nối chịu tải chứ không chỉ nhiệt độ |
|
NDE |
Báo cáo tham khảo số mối hàn |
Báo cáo, bản đồ mối hàn và dấu vật lý sử dụng cùng một số |
|
Lớp phủ và hoàn thiện |
Đánh dấu được mở rộng sang đẳng cự hoặc áp dụng thẻ bền |
Ghi lại quá trình chuyển giao trong gói công việc trước khi dấu bị ẩn |
|
Vận chuyển và bàn giao |
Số ống chỉ, số dòng, hướng và ghi chú phát hành |
Dấu hiệu rõ ràng khi nhận, thẻ được gắn vào ống cuộn, không phải thùng |
Hai điểm phụ đáng được nêu ra vì chúng xuất hiện trong hầu hết mọi cuộc kiểm toán. Các phụ tùng và thiết bị cắt là một phần của chuỗi: một thiết bị cắt từ đường ống được đánh dấu vẫn mang số nhiệt, vẫn có chứng chỉ hợp lệ và phải được đánh dấu và lưu trữ để có thể sử dụng với tài liệu phù hợp sau này. Và số ống chỉ là một số nhận dạng khác với số nhiệt. Số ống cuộn cho biết bộ phận nào, số nhiệt cho biết kim loại nào và một ống cuộn thường chứa ba hoặc bốn phần nhiệt khác nhau.
Phương pháp đánh dấu nào là an toàn và phương pháp nào sẽ làm hỏng ống chỉ?
Việc dập, khắc, đánh dấu bằng laser, mực không thể xóa và thẻ bền đều có thể chấp nhận được. Việc dập cứng sâu là nguyên nhân gây ra sự cố vì nó đặt một vết khía vào ranh giới áp suất của một bộ phận có thể đang hoạt động theo chu kỳ.

Vật lý rất đơn giản. Tem khuôn sẽ dịch chuyển kim loại và để lại ứng suất dư; một con tem cứng để lại một vết khía sắc nét. Dưới tác dụng của tải trọng theo chu kỳ, vết khía trong bộ phận giữ áp suất chính xác là nơi vết nứt bắt đầu và độ sâu của vết lõm là yếu tố quyết định mức độ nghiêm trọng. Đó là lý do tại sao tem chịu ứng suất thấp thường nông, thường dưới 0,2 mm và tại sao nhiều thông số kỹ thuật của khách hàng cấm dập khuôn hoàn toàn trên tường mỏng. Lý do để ưu tiên phương pháp không tiếp xúc trên hợp kim không gỉ và niken không chỉ là do căng thẳng: đó là vì những hợp kim này đắt tiền và ống bị loại bỏ do vết nứt được đóng dấu gây ra tổn thất lớn hơn nhiều so với chi phí đánh dấu bằng laser.
Các phương pháp đánh dấu so sánh với ống cuộn
|
Phương pháp |
Độ sâu hoặc hình thức điển hình |
Thích hợp cho |
Hạn chế về khóa |
|
Tem chữ V ứng suất thấp |
Nông, thường dưới 0,2 mm |
Thép carbon và ống hợp kim thấp |
Không phù hợp dưới bức tường khoảng 4 mm trên nhiều thông số kỹ thuật |
|
Tem khuôn cứng |
Ấn tượng sâu sắc |
Chỉ thép carbon thành dày |
Tạo ra sự tập trung căng thẳng; bị cấm trên tường mỏng, mối hàn và dịch vụ chua ở nhiều thông số kỹ thuật |
|
Khắc điện phân |
Dấu bề mặt nông |
Hợp kim thép không gỉ và niken |
Yêu cầu bề mặt dẫn điện sạch sẽ và khả năng kiểm soát stencil |
|
Đánh dấu bằng laser |
Thay đổi màu sắc bề mặt hoặc cắt bỏ |
Không gỉ, hợp kim niken, bề mặt hoàn thiện |
Bị hạn chế trong khi đánh dấu, cần kiểm soát tiêu điểm trên đường ống cong |
|
Mực không thể xóa được |
Phim bề mặt |
Đánh dấu tạm thời bằng thép không gỉ và kim loại màu |
Phải không có sắc tố kim loại; không vĩnh viễn nếu không kiểm tra độ bền |
|
chấm chấm |
Mẫu vết lõm nhỏ |
Tấm nặng và các phần kết cấu |
Độ mòn của bút cảm ứng, tiếng ồn và ứng suất bộ phận trên bức tường mỏng |
|
Thẻ kim loại |
Thẻ bên ngoài trên dây hoặc đinh tán |
Các mặt hàng có lỗ khoan nhỏ, được đóng gói hoặc tráng |
Có thể bị thất lạc khi xử lý trừ khi được gắn vào ống chỉ chứ không phải thùng |
|
Mã vạch hoặc mã QR |
Được mã hóa cùng với văn bản mà con người có thể đọc được |
Hệ thống quét cửa hàng và tài sản |
Yêu cầu dấu luôn rõ ràng thông qua lớp phủ và xử lý |
Điểm mấu chốt:Đánh dấu văn bản mà con người có thể đọc được trước và mã thứ hai. Mã vạch quét hoàn hảo vẫn không thành công nếu người vận hành không đọc được số ống cuộn khi máy quét ngừng hoạt động và người vận hành là người dừng cần trục.
Vị trí cũng quan trọng như phương pháp. Không bao giờ đánh dấu mối hàn, vùng chịu ảnh hưởng nhiệt của nó, chỗ uốn cong hoặc nơi tập trung ứng suất và không bao giờ đánh dấu nơi quy trình sau sẽ loại bỏ bề mặt, trừ khi dấu được lặp lại ở nơi khác. Trên ống cuộn sẽ được phủ hoặc cách nhiệt, trình tự thực tế là ghi lại các chỉ số nhiệt trên thước đo trước khi bắt đầu hoàn thiện và gắn một thẻ bền vẫn có thể nhìn thấy được. Hệ thống đính kèm thẻ trở thành một phần của thiết kế nhận dạng và đó là chi tiết thường được giao cho nhà đóng gói.
Những hạn chế đánh dấu nào áp dụng cho ống cuộn bằng thép không gỉ và hợp kim niken?
Hai hạn chế cụ thể: không có mực hoặc sơn màu kim loại và không được dập cứng. Đầu tiên là yêu cầu kiểm soát ăn mòn và là yêu cầu thường bị bỏ qua nhất.
Hợp kim thép không gỉ và niken phụ thuộc vào lớp màng thụ động giàu crom để có khả năng chống ăn mòn. Kẽm, chì và đồng trong mực hoặc sơn đánh dấu cao quý hơn hợp kim, vì vậy khi có hơi ẩm, chúng tạo thành cặp điện với bề mặt ống và diện tích được đánh dấu càng nhỏ thì thiệt hại tương đối càng lớn.
Kết quả trông giống như một mảnh sơn và hoạt động giống như một vị trí bắt đầu rỗ; một khi clorua tiếp cận nó để sử dụng, hố sẽ phát triển. Tiêu chuẩn GB/T 2102 của Trung Quốc giải quyết trực tiếp vấn đề này, yêu cầu đánh dấu sơn hoặc mực trên ống không gỉ không chứa các kim loại có hại và muối kim loại như kẽm, chì và đồng. Lý do rất đơn giản: việc đánh dấu được cho là một nhãn hiệu và trên hợp kim thụ động, nhãn chứa kim loại khác biệt sẽ trở thành một khuyết tật.
Đối với hợp kim niken, logic tương tự được áp dụng với biên độ ít hơn, bởi vì hợp kim niken thường được chọn chính xác cho dịch vụ trong đó rỗ clorua là dạng hỏng hóc. Một dấu hiệu bắt đầu một hố trong dây chuyền C276 xử lý HCl ướt là kết quả đắt hơn nhiều so với một ống chỉ được đánh dấu lại, đây là phép tính sẽ đưa ra quyết định. Đánh dấu không tiếp xúc là mặc định cho các dòng này và các dòng vật liệu có nguy cơ cao nhất được đề cập trong trung tâm Hastelloy C276, tổng quan về hợp kim niken và dẫn hướng ống thép không gỉ song công.
- Sử dụng phương tiện đánh dấu được chứng nhận không chứa kẽm, chì, đồng và clorua trên bất kỳ thành phần hợp kim không gỉ hoặc niken nào. Đừng cho rằng bút đánh dấu sơn có mục đích chung là có thể chấp nhận được.
- Thích khắc, laser hoặc mực không thể xóa được hơn là dập trên thép không gỉ austenit, song công và tất cả các hợp kim niken.
- Không bao giờ dán tem lên mối hàn, vùng chịu ảnh hưởng nhiệt, mặt uốn cong hoặc mặt bích sẽ được đệm kín.
- Khi đặc điểm kỹ thuật của khách hàng cấm việc dán tem hoàn toàn, lệnh cấm đó sẽ vượt qua được thông lệ tiêu chuẩn và việc đánh dấu của chính nhà máy.
- Kiểm tra đơn đặt hàng: một số thông số kỹ thuật cấm dập hoàn toàn đối với các vật liệu dịch vụ chua, trong đó độ cứng và tương tác hydro khiến bất kỳ vết khía nào cũng không được chấp nhận.
Thang chứng chỉ EN 10204 thay đổi những gì bạn có thể yêu cầu như thế nào?
Nó đặt ra tính độc lập của bên ký tài liệu và do đó có sức nặng mà tài liệu mang theo. Loại 2.1 là bản tự khai không có dữ liệu kiểm tra, loại 3.2 là tài liệu có sự chứng kiến của bên thứ ba và sự khác biệt giữa chúng là ai đã kiểm tra.
Đối với gói ống chỉ, loại chứng chỉ sẽ xác định xem bạn có thể khẳng định vật liệu đã được kiểm nghiệm hay chỉ theo thông báo của nhà sản xuất. Báo cáo thử nghiệm 2.2 báo cáo kết quả từ việc kiểm tra không cụ thể, thường có nghĩa là một mẫu từ lô chứ không phải mẫu thực tế được cung cấp và được ban hành bởi chức năng chất lượng không độc lập với sản xuất. 3.1 Giấy chứng nhận kiểm định báo cáo kết quả thử nghiệm trên sản phẩm thực tế được cung cấp và phải có chữ ký của người đại diện độc lập với bộ phận sản xuất. Lý do cơ bản để quan tâm đến sự khác biệt này là nó xác định những gì thanh tra viên có thể kết luận và 3.1 là mức tối thiểu thực tế đối với áp lực công việc.
Các loại tài liệu kiểm tra EN 10204 và những gì mỗi loại hỗ trợ
|
Kiểu |
Tên |
Ai phát hành nó |
Cơ sở thử nghiệm |
Nó hỗ trợ những gì |
|
2.1 |
Tuyên bố tuân thủ |
nhà sản xuất |
Không bao gồm kết quả kiểm tra |
Các mặt hàng không quan trọng, hàng tồn kho tiêu chuẩn, sử dụng nội bộ |
|
2.2 |
Báo cáo thử nghiệm |
Nhà sản xuất QA |
Kiểm tra không đặc hiệu, thường từ một mẫu lô |
Sử dụng công nghiệp chung, nơi dữ liệu cấp độ lô được chấp nhận |
|
3.1 |
Giấy chứng nhận kiểm tra |
Đại diện nhà sản xuất độc lập với sản xuất |
Thử nghiệm trên sản phẩm được cung cấp thực tế |
Thiết bị áp lực và các ứng dụng quan trọng; mức tối thiểu thông thường cho ống cuốn |
|
3.2 |
Giấy chứng nhận kiểm tra chứng kiến |
Nhà sản xuất cộng với thanh tra độc lập |
Các thử nghiệm được chứng kiến hoặc xác nhận bởi một bên độc lập |
PED và các ứng dụng xuất khẩu, hạt nhân, dịch vụ có rủi ro cao |
Hai lưu ý thực tế. Chứng chỉ 3.1 phải nêu tên người mua vì nó được cấp theo một đơn đặt hàng cụ thể, do đó chứng chỉ 3.1 được cung cấp cho đơn đặt hàng của người khác không đóng vai trò truy xuất nguồn gốc cho đơn hàng của bạn. Và ban hành 3.1 yêu cầu nhà sản xuất phải có chứng chỉ đánh giá tuân thủ ISO 9001 hoặc PED 4.3 tương đương; một nhà cung cấp không có một trong hai không thể tự phát hành 3.1, điều này đáng để kiểm tra khi một nhà cung cấp nhỏ cung cấp cho bạn 3.1 với mức giá thấp đáng ngờ.
Logic độc lập tương tự áp dụng cho chứng chỉ nhà máy cho đường ống trong ống cuộn của bạn và bản thân các loại vật liệu được quy định trong tiêu chuẩn ASTM cho Hastelloy C276 và cách chọn ống hợp kim niken cho hướng dẫn nhà máy hóa chất.
Điều khoản 7.5.3 của ISO 9001 yêu cầu gì để nhận dạng ống chỉ?
Khi cần truy xuất nguồn gốc, tổ chức phải kiểm soát và ghi lại thông tin nhận dạng duy nhất của sản phẩm. Đó là toàn bộ yêu cầu và nó chủ yếu dựa trên hiệu suất chứ không phải mang tính quy định, vì vậy tiêu chuẩn sẽ cho bạn biết kết quả phải như thế nào và giao lại phương pháp cho bạn.

Về cơ bản, điều khoản này có nội dung: sử dụng các phương pháp thích hợp để nhận dạng sản phẩm trong suốt quá trình sản xuất, xác định trạng thái của sản phẩm theo các yêu cầu giám sát và đo lường, đồng thời khi cần truy xuất nguồn gốc, hãy kiểm soát và ghi lại thông tin nhận dạng duy nhất.
Điều 7.5.3 trong ISO 9001:2015 được phản ánh ở điều khoản 8.6.2 trong bản sửa đổi tiếp theo, đó là lý do tại sao bạn sẽ thấy cả hai con số được trích dẫn trong báo cáo đánh giá tùy thuộc vào phiên bản tiêu chuẩn mà tổ chức chứng nhận sử dụng. Lý do căn bản cho việc điều khoản được viết dưới dạng kết quả thay vì danh sách tài liệu là nó cho phép người chế tạo sử dụng bản đồ mối hàn, hệ thống mã vạch hoặc thẻ được đóng dấu, miễn là thông tin nhận dạng là duy nhất, được kiểm soát và ghi lại.
Các yêu cầu truy xuất nguồn gốc ISO 9001 được ánh xạ tới thực hành ống chỉ
|
Điều khoản ISO 9001 |
Tiêu chuẩn yêu cầu gì |
Làm thế nào một nhà chế tạo ống chỉ đáp ứng nó |
|
7.5.1 Kiểm soát sản xuất và cung cấp dịch vụ |
Các điều kiện được kiểm soát bao gồm thông tin dạng văn bản, nhân sự có thẩm quyền, thiết bị giám sát |
Bản sửa đổi đẳng cự đã được phê duyệt được cấp cho cửa hàng; thợ hàn có trình độ; thiết bị kiểm tra hiệu chuẩn |
|
7.5.2 Xác nhận sản xuất và cung cấp dịch vụ |
Xác nhận cho các quy trình mà đầu ra của nó không thể được xác minh đầy đủ sau này |
Hàn và xử lý nhiệt được xác nhận bằng trình độ quy trình và kết quả được ghi lại |
|
7.5.3 Nhận dạng và truy tìm nguồn gốc |
Kiểm soát và ghi lại nhận dạng duy nhất khi cần truy xuất nguồn gốc |
Số ống, số nhiệt và số mối hàn được áp dụng và ghi lại ở từng giai đoạn |
|
7.5.5 Bảo quản sản phẩm |
Duy trì sự phù hợp trong quá trình xử lý và giao hàng, bao gồm cả việc nhận dạng |
Nhãn hiệu được bảo hộ hoặc áp dụng lại; mặt bích được bảo vệ; thẻ trên ống chỉ |
|
8.6.2 Nhận dạng và truy xuất nguồn gốc (sửa đổi năm 2015) |
Yêu cầu tương tự được áp dụng cho đầu ra của quá trình |
Các biện pháp kiểm soát tương tự, được báo cáo dựa trên số điều khoản đã sửa đổi trong chứng chỉ kiểm toán |
|
8.7 Phát hành sản phẩm và dịch vụ |
Xác minh sự phù hợp trước khi phát hành và lưu giữ bằng chứng |
Kiểm tra tính đầy đủ trên bản đồ mối hàn trước khi ghi chú phát hành hydrotest |
Giá trị thực tế của điều khoản này là nó giúp kiểm tra khả năng truy nguyên theo cách mà không có Quy tắc đường ống nào thực hiện được. Kiểm tra giám sát ISO 9001 sẽ lấy mẫu các mối hàn, lấy bản đồ mối hàn và yêu cầu tem thợ hàn và báo cáo NDE cho con số đó. Nó cũng sẽ lấy một con số nhiệt và yêu cầu chứng chỉ đằng sau nó. Cả hai hoạt động đều diễn ra thường xuyên và một cửa hàng chạy hệ thống truy xuất nguồn gốc thực sự sẽ trả lời chúng trong vài phút, trong khi một cửa hàng lưu trữ chứng chỉ trong một cặp và ghi vào bộ nhớ thì không.
Bản đồ mối hàn hoàn thành chuỗi truy xuất nguồn gốc như thế nào?
Bản đồ mối hàn là tài liệu mang từng số mối hàn đến quy trình, thợ hàn, kim loại phụ, kết quả kiểm tra và lịch sử sửa chữa. Không có nó, ống chỉ là một vật thể không có bộ nhớ.
Mỗi mục hàn cần một số duy nhất, tham chiếu đẳng cự và đường thẳng, số WPS, tem thợ hàn, thông số kỹ thuật kim loại cơ bản và kim loại phụ, loại mối nối, kích thước và lịch trình, phương pháp và kết quả NDE, trạng thái PWHT, ngày hàn và lịch sử sửa chữa. Cơ sở lý luận cho mỗi trường là mỗi trường đều trả lời một câu hỏi mà người kiểm tra hoặc người điều tra lỗi trong tương lai sẽ hỏi, và trường bị thiếu sẽ trở thành một câu hỏi không thể trả lời được. Bản thân con số này phải được đánh dấu trên đường ống liền kề với mối hàn để mối nối vật lý và bản ghi được liên kết rõ ràng.
Sự khác biệt cần lưu ý là giữa bản đồ mối hàn, là chế độ xem đồ họa về vị trí của các mối hàn được đánh số và nhật ký mối hàn, là bản ghi dạng bảng về người đã thực hiện chúng và những gì được tìm thấy. Chúng là hai nửa của một hệ thống, và một gói có một nhưng không có nửa kia là một nửa gói. Quy trình hàn rộng hơn được đề cập trong hướng dẫn hàn Hastelloy C276 và trình tự chế tạo tạo ra các bản ghi này trong giải pháp dịch vụ đúc sẵn và nghiên cứu điển hình về ống chỉ Inconel 625.
Các trường bắt buộc trên mỗi mục nhập bản đồ mối hàn
|
Cánh đồng |
Ví dụ |
Tại sao nó được yêu cầu |
|
Số mối hàn |
S-001-A-W01 |
Mã định danh duy nhất liên kết khớp vật lý với bản ghi |
|
Tham chiếu đẳng cự và đường thẳng |
ISO-PIP-2301-001 / 6"-P-1021 |
Xác định vị trí khớp trong thiết kế |
|
số WPS |
WPS-001 Rev. 2 |
Chứng minh một quy trình đủ điều kiện đã được sử dụng |
|
Tem hàn |
W-015 |
Liên kết mối nối với trình độ và tính liên tục của thợ hàn |
|
Đặc điểm kỹ thuật kim loại cơ bản |
ASTM A312 TP316L |
Xác định kim loại gốc và chứng chỉ của nó |
|
Phân loại và lô kim loại phụ |
ER316L, lô 8842-B |
Cần nhiều dữ liệu để truy xuất nguồn gốc, không chỉ phân loại |
|
Kiểu khớp |
BW, mối hàn ổ cắm, mối nối mặt bích |
Xác định tiêu chí kiểm tra và chấp nhận |
|
Quy mô và lịch trình |
NPS 6 Sch 40 |
Xác nhận khớp phù hợp với thiết kế |
|
Phương pháp và kết quả NDE |
RT 100%, Chấp nhận |
Bằng chứng chấp nhận cho sự hợp tác |
|
trạng thái PWHT |
Bắt buộc, 620 C x 1 h, Xong |
Xác nhận yêu cầu xử lý nhiệt đã được đáp ứng |
|
Ngày hàn |
2026-03-15 |
Kiểm tra trình tự và tính liên tục của thợ hàn |
|
Lịch sử sửa chữa |
R1, RT Chấp nhận |
Theo dõi các khớp bị loại bỏ trong suốt chu trình sửa chữa |
Điểm mấu chốt:Ghi lại số lô kim loại phụ, không chỉ phân loại. Một cuộc kiểm tra tìm thấy ER316L trên bản đồ mối hàn và không có số lô nào có hồ sơ xác định hợp kim nhưng không thể xác định lô, đây là cấp độ mà việc thu hồi hoặc điều tra ăn mòn thực sự được tiến hành.
Các lỗi truy xuất nguồn gốc phổ biến nhất được tìm thấy trong quá trình kiểm tra ống chỉ là gì?
Năm, và mỗi cái trong số đó là sự không khớp giữa hai bản ghi chứ không phải là bản ghi bị thiếu. Đó là mô hình đáng chú ý: những người chế tạo hiếm khi không viết ra điều gì đó, họ không thể làm cho hai điều họ viết ra thống nhất với nhau.
Trường hợp thường gặp nhất là số nhiệt trên bản đồ mối hàn không khớp với dấu hiệu vật lý trên bộ phận, điều này thường có nghĩa là vật liệu đã được thay thế và hồ sơ không được cập nhật. Thứ hai là thiếu ID thợ hàn cho các mối nối cụ thể, thường là do ai đó hàn bằng tem của người khác hoặc do tem bị rơi ra. Thứ ba là kim loại phụ được ghi nhận là phân loại không có lô.
Thứ tư là báo cáo NDE tham chiếu số mối hàn không có trên bản đồ, vì việc đánh số đã bị thay đổi trong quá trình chế tạo mà không cập nhật mọi tài liệu. Thứ năm là biểu đồ PWHT ghi lại đặc điểm nhiệt độ nhưng không cho biết mối nối nào nằm trong tải lò, điều này khiến biểu đồ không thể sử dụng làm bằng chứng.
- Số nhiệt trên bản đồ mối hàn không khớp với dấu vật lý trên linh kiện.
- Thiếu nhận dạng thợ hàn cho các mối nối cụ thể hoặc hoàn toàn không dán tem.
- Số lô kim loại phụ không được ghi lại, chỉ phân loại AWS.
- Báo cáo NDE tham chiếu số mối hàn không xuất hiện trên bản đồ mối hàn.
- Biểu đồ PWHT không xác định được các mối nối có trong tải lò đó.
- Cách khắc phục cho cả năm đều giống nhau và mang tính thủ tục hơn là kỹ thuật: xác minh dây chuyền trước khi kiểm tra áp suất thay vì khi bàn giao. Vào thời điểm ống cuộn đang được lắp đặt, lỗi truy xuất nguồn gốc sẽ dẫn đến việc cắt bỏ. Trước khi thử nghiệm hydrotest, nó tốn một mảnh giấy.
Phiên bản ngắn nhất của hệ thống đánh dấu ống chỉ tuân thủ là gì?
Đánh dấu số nhiệt trên đường ống trước khi cắt. Sử dụng phương pháp không làm hỏng kim loại hoặc gây ô nhiễm. Ghi lại thợ hàn, quy trình và lô phụ theo số mối hàn được đánh dấu bên cạnh mối nối. Mở rộng các dấu trên bản vẽ trước khi lớp phủ che giấu chúng và kiểm tra sự thống nhất của toàn bộ dây chuyền trước khi thử áp suất.
Điểm sâu hơn là không ai trong số này là chi phí hành chính. Mỗi bước trong số đó đều tồn tại vì ống chỉ có thể bị hỏng nhiều năm sau khi lắp đặt và khi điều đó xảy ra, câu hỏi duy nhất quan trọng là nhiệt lượng kim loại nào có trong khớp và điều gì đã xảy ra với nó. Shop không giải đáp được thì có vấn đề mà chất lượng hàn bao nhiêu cũng không bù đắp được. Chi phí của hệ thống là số phút mỗi ống. Cái giá của việc mất tích là một cuộc điều tra, cắt bỏ và yêu cầu bồi thường.
Để đọc liên quan, so sánh chi phí hàn tại xưởng và tại hiện trường bao gồm lập luận thương mại cho việc đúc sẵn, giải pháp dịch vụ đúc sẵn bao gồm phạm vi và công suất, và nghiên cứu trường hợp ống chỉ Inconel 625 cho cơ sở LNG cho thấy gói tài liệu hợp kim niken đầy đủ trong thực tế.
Cách chọn nguồn gốc ống ống phù hợp

Sửa sơ đồ nhận dạng trước khi vật liệu đến.Thống nhất quy ước đánh số ống chỉ, quy ước đánh số mối hàn và nội dung mỗi dấu phải có. Một kế hoạch được thống nhất sau phát hiện kiểm toán đầu tiên là một kế hoạch sẽ sai lầm.
Đăng ký số nhiệt khi nhận hàng.Ghi lại số giấy chứng nhận của nhà máy đối với số nhiệt và dấu hiệu vật lý trên vật phẩm. Giấy chứng nhận và đánh dấu phải thống nhất trước khi vật liệu được đưa vào kho.
Thực hiện nhận dạng vật liệu tích cực.Xác nhận hợp kim trên bộ phận bằng huỳnh quang tia X hoặc phát xạ quang học. Đây là một cuộc kiểm tra riêng biệt với chứng chỉ và nó là thứ đánh giá các cấp độ hỗn hợp trong sân cửa hàng.
Truyền số nhiệt trước khi cắt.Đánh dấu ống bằng số nhiệt, chiều dài cắt và số ống, sau đó cắt. Việc đánh dấu sau khi cắt buộc việc lập bản đồ chứng chỉ thành từng mảnh phải được xây dựng lại bằng tay.
Thêm dấu thành phần khi lắp đặt.Đánh dấu các phụ kiện, mặt bích và van bằng số nhiệt riêng của chúng và thêm số mối hàn từ bản đồ mối hàn liền kề với mỗi mối nối khi nó được tạo ra.
Ghi lại thợ hàn, quy trình và lô phụ cho mỗi mối hàn.Mỗi mục hàn đều có tem thợ hàn, số WPS và lô phụ cụ thể, không chỉ phân loại phụ. Đây là hồ sơ mà một thanh tra xây dựng lại từ đó.
Bảo vệ nhãn hiệu thông qua hoàn thiện.Trong trường hợp lớp phủ hoặc lớp cách nhiệt che giấu dấu vết, hãy mở rộng dấu hiệu đến đẳng cự trước khi phủ và gắn một thẻ bền để vẫn nhìn thấy được. Ghi lại việc chuyển giao trong gói công việc.
Kiểm tra xích trước khi kiểm tra áp suất.Chạy kiểm tra tính đầy đủ: mỗi số mối hàn trên bản đồ đều có quy trình, thợ hàn và kết quả NDE, đồng thời mọi số nhiệt trên bản đồ đều tồn tại trên phần vật lý. Sau đó thả ra.
Các câu hỏi thường gặp về truy xuất nguồn gốc ống ống
Q1. ASME B31.3 có yêu cầu truyền nhiệt sang ống cắt không?
Không, không trực tiếp. ASME B31.3 Giải thích 8-19, ban hành ngày 7 tháng 5 năm 1990, nêu rõ Bộ luật không yêu cầu vật liệu tuân theo đoạn. 323.1.1 hoặc 323.1.2 phải được nhận dạng lại sau khi cắt và B31.3 không có yêu cầu về trình độ chuyên môn đối với người thực hiện việc nhận dạng lại. Nghĩa vụ vẫn tồn tại thông qua đoạn. 341.4.1(c), trong đó yêu cầu hồ sơ chứng nhận tài liệu thuộc loại được chỉ định.
Q2. Vậy thì tại sao việc truyền số nhiệt lại được coi là bắt buộc trong thực tế?
Bởi vì đoạn. 341.4.1(c) yêu cầu nhà sản xuất chuẩn bị hồ sơ chứng nhận vật liệu và thành phần đạt cấp độ quy định và đã hoàn tất quá trình xử lý nhiệt, kiểm tra và thử nghiệm theo yêu cầu. Một ống cuộn được ghép từ các mảnh của nhiều phần nhiệt không thể đáp ứng đoạn đó trừ khi bạn biết lượng nhiệt nào đã truyền vào từng phần. Yêu cầu này được ghi vào kế hoạch chất lượng, thủ tục ISO 9001 và đơn đặt hàng thay vì vào điều khoản đánh dấu Mã.
Q3. Khi nào cần truyền nhiệt lượng?
Trước khi đường ống đi vào máy cắt. Nếu số nhiệt có trên đường ống trước khi cắt, mỗi phần thu được sẽ mang thông tin nhận dạng và chứng chỉ vẫn mô tả những gì đã được cắt. Nếu nó được áp dụng cho mảnh đã cắt, ai đó phải ghép mảnh ngắn với mảnh dài theo chiều dài và vị trí, và sự khớp đó là một suy luận hơn là một sự thật.
Q4. Những phương pháp đánh dấu nào được phép sử dụng trên ống cuộn bằng thép không gỉ và hợp kim niken?
Dập áp suất thấp, khắc điện phân, đánh dấu bằng laser, mực không thể xóa và thẻ kim loại bền. Việc dập cứng sâu thường bị hạn chế hoặc bị cấm dưới độ dày thành khoảng 4 mm và không bao giờ được áp dụng cho mối hàn, vùng chịu ảnh hưởng nhiệt, uốn cong hoặc tập trung ứng suất. Nhiều thông số kỹ thuật của khách hàng cấm dán tem hoàn toàn trên các vật liệu có thành mỏng hoặc chua.
Q5. Tại sao mực đánh dấu có thể làm hỏng thép không gỉ?
Bởi vì mực và sơn có chứa kẽm, chì hoặc đồng tạo thành cặp điện với bề mặt ống khi có hơi ẩm. Kim loại quý hơn không bị ăn mòn; đường ống thực hiện tại vị trí được đánh dấu. GB/T 2102 yêu cầu sơn hoặc mực đánh dấu trên ống không gỉ không chứa các kim loại có hại và muối kim loại như kẽm, chì và đồng. Một vết sơn trên bề mặt không gỉ có thể là khởi đầu của một vết rỗ.
Q6. Sự khác biệt giữa chứng chỉ EN 10204 2.2 và 3.1 là gì?
Báo cáo thử nghiệm 2.2 do bộ phận quản lý chất lượng của nhà sản xuất ban hành và báo cáo kết quả từ việc kiểm tra không cụ thể, thường là mẫu lấy từ lô hàng thay vì sản phẩm được cung cấp thực tế, không độc lập với sản xuất. 3.1 Giấy chứng nhận kiểm định báo cáo kết quả thử nghiệm trên sản phẩm thực tế được cung cấp và phải được cấp bởi đại diện độc lập với bộ phận sản xuất. Thiết bị áp suất thường chỉ định tối thiểu 3.1.
Q7. Khi nào cần có chứng chỉ EN 10204 3.2 thay vì 3.1?
Chứng chỉ 3.2 được biên soạn với một đại diện thanh tra độc lập và được yêu cầu đối với các ứng dụng PED, công trình hạt nhân và các khuôn khổ quy định có rủi ro cao khác. Nhà cung cấp không được tự phát hành 3.2. Lưu ý rằng việc ban hành 3.1 cũng yêu cầu nhà sản xuất phải có chứng chỉ ISO 9001 hoặc đánh giá sự phù hợp PED 4.3 tương đương.
Q8. Điều 7.5.3 của ISO 9001 yêu cầu gì để truy xuất nguồn gốc sản phẩm?
Khi cần truy xuất nguồn gốc, tổ chức phải kiểm soát và ghi lại thông tin nhận dạng duy nhất của sản phẩm và phải xác định trạng thái của sản phẩm theo các yêu cầu giám sát và đo lường. Điều khoản này có trong ISO 9001:2015 ở 7.5.3 và được phản ánh ở 8.6.2 trong bản sửa đổi tiếp theo, đó là lý do tại sao báo cáo đánh giá trích dẫn cái này hay cái kia tùy thuộc vào phiên bản được sử dụng.
Q9. Bản đồ mối hàn cần những trường nào cho mỗi mối hàn?
Số mối hàn, tham chiếu đẳng cự và đường, số WPS, tem thợ hàn, thông số kỹ thuật kim loại cơ bản, phân loại kim loại phụ và số lô, loại mối nối, kích thước và lịch trình, phương pháp và kết quả NDE, trạng thái PWHT, ngày hàn và lịch sử sửa chữa. Số mối hàn cũng phải được đánh dấu trên đường ống liền kề với mối hàn để mối nối vật lý và bản ghi được liên kết rõ ràng.
Q10. Số lô kim loại phụ có phải được ghi lại hay việc phân loại đã đủ chưa?
Số lô là bắt buộc. Chỉ ghi lại phân loại AWS, ví dụ ER316L, xác định hợp kim chứ không xác định lô. Cuộc điều tra về ăn mòn hoặc thu hồi được tiến hành ở cấp độ lô, vì vậy bản đồ mối hàn không có số lô không thể trả lời câu hỏi được đặt ra.
Q11. Hồ sơ truy xuất nguồn gốc ống chỉ phải được lưu giữ trong bao lâu?
ASME B31.3 yêu cầu hồ sơ nhận dạng thợ hàn phải được lưu giữ trong suốt thời gian lắp đặt đường ống. Việc xóa sạch các hồ sơ mối hàn sau khi kết thúc dự án là một sai sót về tuân thủ và gây ra rủi ro trách nhiệm pháp lý vì việc điều tra sai sót trong tương lai có thể cần đến hồ sơ quy trình và thợ hàn để xác định xem mối nối có được chế tạo chính xác hay không.
Q12. Điều gì xảy ra với những dấu hiệu mà lớp phủ hoặc lớp cách nhiệt sẽ che giấu?
Mở rộng điểm đánh dấu thành đẳng cự trước khi bắt đầu hoàn thiện và gắn thẻ kim loại bền để luôn nhìn thấy được, ghi lại quá trình chuyển giao trong gói công việc. Bản thân nhãn hiệu không bắt buộc phải hiển thị sau khi nó bị ẩn, miễn là thông tin nhận dạng vẫn tồn tại ở nơi khác và việc chuyển giao được ghi lại.
Q13. Các lỗi truy xuất nguồn gốc phổ biến nhất trong quá trình kiểm tra ống chỉ là gì?
Năm, tất cả đều không khớp giữa hai bản ghi: số nhiệt trên bản đồ mối hàn không khớp với dấu hiệu vật lý; thiếu ID thợ hàn cho các khớp cụ thể; kim loại phụ chỉ được ghi nhận là phân loại; một báo cáo NDE đề cập đến số mối hàn không có trên bản đồ; và biểu đồ PWHT không nêu rõ mối nối nào nằm trong tải lò.
Q14. Các vết cắt và vết cắt có cần đánh dấu số nhiệt không?
Đúng. Một vết cắt từ đường ống được đánh dấu vẫn mang số nhiệt của nó và vẫn được chứng nhận nhiệt đó. Mỗi phần phải được đánh dấu và lưu trữ để sau này có thể sử dụng làm tài liệu chính xác hoặc loại bỏ bằng bản ghi về nó.
Q15. Một ống chỉ có thể chứa nhiều hơn một số nhiệt không?
Có, và nó thường xuyên như vậy. Một ống cuộn được lắp ráp từ một ống thẳng, khuỷu, mặt bích và van thường sẽ chứa ba hoặc bốn phần nhiệt khác nhau. Số ống chỉ xác định cụm; nhiệt lượng xác định kim loại. Cả hai đều cần thiết và chúng trả lời những câu hỏi khác nhau.
Q16. Thẻ trên ống cuộn có phải được gắn vào ống cuộn thay vì vào thùng không?
Đúng. Thẻ gắn vào thùng sẽ xác định bao bì chứ không phải thành phần. Thẻ phải được gắn vào ống cuộn để nhận dạng đi cùng với vật phẩm thông qua việc xử lý, lưu trữ và lắp đặt, đồng thời hệ thống đính kèm trở thành một phần của thiết kế nhận dạng.
Q17. Thẻ bền là gì và khi nào nó được ưu tiên hơn việc đánh dấu kim loại?
Một thẻ kim loại được gắn cơ học bằng dây, đinh tán hoặc đinh hàn, mang số ống chỉ, số dòng, số nhiệt và hướng. Thẻ được ưu tiên sử dụng cho đường ống có lỗ khoan nhỏ không thể mang nhãn hiệu rõ ràng, cho các mặt hàng được đóng gói và cho các bộ phận sẽ được phủ hoặc cách nhiệt ở những nơi nhãn hiệu sẽ bị ẩn.
Q18. ISO 9001 có yêu cầu định dạng tài liệu truy xuất nguồn gốc cụ thể không?
Không. Tiêu chuẩn này dựa trên hiệu suất: nó yêu cầu nhận dạng duy nhất để được kiểm soát và ghi lại, nhưng không bắt buộc phải có bản đồ mối hàn, hệ thống mã vạch hoặc thẻ được đóng dấu. Nhà chế tạo có thể sử dụng bất kỳ thông tin nào trong số này miễn là thông tin nhận dạng là duy nhất, được kiểm soát và ghi lại trong suốt quá trình sản xuất.