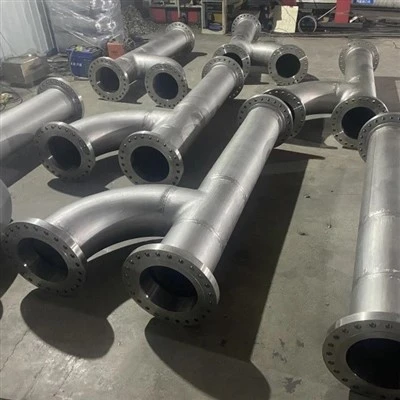
Nếu bạn thiết kế, xây dựng hoặc vận hành đường ống được làm sạch hoặc kiểm tra bằng lợn, một trong những quyết định định tuyến đầu tiên mà bạn phải đối mặt là nên sử dụng khuỷu ống tiêu chuẩn hay chỗ uốn ống có bán kính dài - và bán kính uốn nào cần chỉ định. Bài viết này so sánh các ống uốn và khuỷu ống theo phương pháp sản xuất, tiêu chuẩn, hình học, độ dày thành, dòng chảy và - quan trọng nhất - khả năng tương thích với lợn, đồng thời giải thích thời điểm chọn bán kính uốn 3D, 5D và 10D.

Ba thuật ngữ được sử dụng xuyên suốt. Lợn là một công cụ hình trụ được dòng sản phẩm đẩy qua đường ống để làm sạch (lợn làm sạch) hoặc để kiểm tra bằng cảm biến (lợn thông minh hoặc kiểm tra nội tuyến, công cụ ILI). D là đường kính ống danh nghĩa (đường kính ngoài danh nghĩa, tính bằng milimét hoặc inch). Bán kính đường tâm R của đoạn cong hoặc khuỷu là bán kính của đường cong đo dọc theo đường tâm ống; "3D" có nghĩa là R bằng ba lần đường kính ống. Hai thuật ngữ hình học cũng tái diễn: extrados là phần bên ngoài của đường cong (nơi tường có xu hướng mỏng đi trong quá trình uốn) và intrados là phần bên trong của đường cong (nơi tường có xu hướng dày lên); hình bầu dục là mức độ mặt cắt ngang hình tròn đã biến dạng thành hình elip.
Bảng 1 - Sơ lược về khuỷu ống và uốn ống
|
Tính năng |
Khuỷu ống |
uốn ống |
|
Bán kính đường tâm |
1.0D (bán kính ngắn) hoặc 1.5D (bán kính dài) |
3D, 5D, 6D, 8D, 10D hoặc tùy chỉnh; thường lớn hơn hoặc bằng 3D |
|
Chế tạo |
Phụ kiện nhà máy rèn, ép hoặc kéo |
Uốn ống thẳng bằng cảm ứng nóng (một đoạn liên tục) |
|
Tiêu chuẩn sơ cấp |
ASME B16.9; ASME B16.28 (bán kính ngắn) |
ASME B16.49; ISO 15590-1 |
|
góc |
Tiêu chuẩn quay 45 độ, 90 độ, 180 độ |
Bất kỳ góc nào từ khoảng 15 độ đến 180 độ, tùy chỉnh |
|
Độ dày của tường tại đường cong |
Đồng phục, được kiểm soát theo tiêu chuẩn phù hợp |
Extrados mỏng đi và Intrados dày lên; được kiểm soát theo tiêu chuẩn và thiết kế |
|
Các khớp ở đường cong |
Lắp với hai mối hàn đối đầu ở hai đầu |
Ống cong liên tục - không có mối nối bên trong đường cong |
|
Giảm áp suất |
Cao hơn (bán kính hẹp, nhiễu loạn nhiều hơn) |
Thấp hơn (chuyển hướng trơn tru, dần dần) |
|
Khả năng tương thích của heo |
Xấu đối với lợn có thân hình cứng cáp và lợn thông minh |
Được thiết kế để di chuyển khi bán kính Lớn hơn hoặc bằng 3D |
|
sử dụng điển hình |
Đường ống nhà máy nhỏ gọn, không gian chật hẹp |
Đường ống, đường heo, vận chuyển đường dài |
Sự khác biệt giữa uốn ống và khuỷu ống là gì?
A khuỷu tay ốnglà một khớp nối được tiêu chuẩn hóa, sản xuất tại nhà máy với bán kính đường tâm ngắn cố định - 1.5D cho khuỷu tay bán kính dài (LR) và 1,0D cho khuỷu tay bán kính ngắn (SR) - có kích thước theo ASME B16.9 và ASME B16.28. Uốn ống là một đoạn ống được uốn cong theo bán kính lớn hơn được chỉ định, thường là 3D, 5D hoặc 10D, được tạo thành một đoạn liên tục, thường bằng phương pháp uốn cảm ứng nóng và được chế tạo theo ASME B16.49 hoặc ISO 15590-1. Đối với bất kỳ đường ống nào sẽ được nâng cao, phần uốn ống là thành phần chính xác; một khuỷu tay tiêu chuẩn thì không.
Bán kính là sự khác biệt xác định. Khuỷu tay luôn có bán kính hẹp bằng một hoặc một đường kính ống rưỡi, được cố định theo tiêu chuẩn lắp đặt và không thể thay đổi. Một khúc cua có thể được tạo ra ở hầu hết mọi bán kính từ khoảng 2D trở lên - 3D, 5D, 6D, 8D, 10D trở lên - và bán kính yêu cầu được ghi vào thông số mua hàng, do đó nó được nhà thiết kế lựa chọn chứ không phải cố định theo danh mục.
Sản xuất cũng khác nhau. Khuỷu tay được ép, rèn hoặc kéo thành các phụ kiện riêng lẻ, mỗi phụ kiện có hai đầu hàn đối đầu. Các chỗ uốn được thực hiện bằng cách uốn cong một đoạn ống thẳng (liền mạch hoặc hàn) bằng máy gia nhiệt cảm ứng, do đó phần cong liên tục với chính ống và không có mối nối bên trong chỗ uốn.
Hậu quả của việc heo con là trực tiếp: vì các khúc cua có bán kính lớn hơn, mượt mà hơn, nên heo và các dụng cụ kiểm tra sẽ đàm phán chúng một cách đáng tin cậy, trong khi các khuỷu tay quá chặt sẽ hạn chế hoặc chặn các dụng cụ tương tự. Các phần tiếp theo sẽ phát triển điều này một cách chi tiết.
Tại sao bán kính uốn lại quan trọng đối với đường ống dẫn lợn?
Bán kính uốn cong quyết định liệu lợn có thể vượt qua hay không - và mức độ an toàn khi làm sạch hoặc kiểm tra. Hướng dẫn của ngành đặt ra mức tối thiểu thực tế là 3D cho hầu hết các hoạt động chăn nuôi lợn. Các khúc cua chặt hơn (khuỷu tay 1,5D hoặc 1,0D) buộc lợn có thân cứng và các dụng cụ kiểm tra phải uốn cong mạnh, làm tăng lực cản và mài mòn cốc, làm tăng nguy cơ lợn bị kẹt hoặc hư hỏng cũng như làm giảm chất lượng dữ liệu kiểm tra. Do đó, dây được thiết kế để kéo heo nên sử dụng các đoạn uốn cong 3D hoặc lớn hơn khi thay đổi hướng.
Cách một con lợn vượt qua khúc cua Lợn là một cơ thể cứng hoặc bán cứng được bịt kín vào thành ống bằng cốc hoặc đĩa. Khi vào cua, thân xe phải tuân theo độ cong: khúc cua càng chặt, thân xe càng uốn cong, các vòng đệm càng bị nén ở một bên và nâng lên ở bên kia, và dòng chảy phải đẩy nó qua càng mạnh. Dưới một bán kính nhất định, thân máy sẽ khóa lại hoặc các con dấu rò rỉ qua sản phẩm và chuồng lợn.
Chi phí của một con lợn bị mắc kẹt rất cao: dây chuyền phải được giảm áp suất và mở ra, đồng nghĩa với việc mất năng suất và hoạt động phục hồi nguy hiểm. Chất lượng kiểm tra thậm chí còn bị ảnh hưởng trước đó - Cảm biến ILI cần có điểm tựa ổn định với tường và khi uốn cong chặt, dụng cụ sẽ nghiêng và lệch, để lại những khoảng trống và biến dạng trong dữ liệu rò rỉ từ thông (MFL) hoặc siêu âm.
Hướng dẫn của ngành là nhất quán. COBALCH khuyến nghị bán kính tối thiểu là 1,5D cho các đường 4 inch trở xuống, 3D cho các đường 6–12 inch và 5D cho các đường lớn hơn 12 inch; FEEC chỉ định mức tối thiểu 3D cho lợn tiện ích linh hoạt và mức tối thiểu 5D cho lợn thông minh dài hơn, cứng hơn; EPCM khuyến nghị sử dụng 3D trở lên để tạo heo con thông minh dễ dàng; và hầu hết các nhà cung cấp ILI đều thiết kế các công cụ dành cho 3D trở lên, với một số công cụ chuyên dụng có khả năng 1,5D.
Bảng 2 - Bán kính uốn tối thiểu điển hình theo loại lợn (hướng dẫn ngành; luôn xác nhận với nhà cung cấp công cụ)
|
loại lợn |
sử dụng điển hình |
Bán kính tối thiểu thực tế |
Ghi chú |
|
Bọt/tăm bông lợn |
Làm sạch nhẹ, sấy khô, khử nước |
Có thể vượt qua khuỷu tay bán kính dài 1,5D |
Độ cứng thấp; không dùng để kiểm tra |
|
Lợn làm sạch đúc / trục gá |
Làm sạch tổng thể, loại bỏ sáp và cặn |
1.5D–3D |
Thân cứng; những khúc cua chật làm tăng nguy cơ mài mòn và chết máy |
|
Hình học / heo thước cặp |
Đo lỗ khoan và vết lõm |
3D |
Các công cụ Caliper và MFL thường yêu cầu Lớn hơn hoặc bằng 3D |
|
Lợn thông minh MFL (rò rỉ từ thông) |
Kiểm tra tổn thất kim loại |
3D–5D |
Chất lượng dữ liệu được cải thiện ở bán kính lớn hơn |
|
UT / EMAT và các công cụ ILI thân dài |
Kiểm tra độ dày và vết nứt của tường |
5D–10D, tùy thuộc vào chiều dài dao |
Thân dài cứng cần bán kính lớn nhất |
Uốn cong 3D, 5D và 10D có ý nghĩa gì - và bạn cần cái nào?
Con số trước chữ D là tỷ lệ giữa bán kính đường tâm uốn với đường kính danh nghĩa của ống: uốn cong 3D có bán kính bằng ba đường kính ống, uốn cong 5D năm và uốn cong 10D. Trong thực tế, 3D là mức tối thiểu nhỏ gọn dành cho dây chuyền heo con chở heo làm sạch và đo kích thước; 5D là mặc định được đề xuất cho heo con thông minh (ILI); và 10D được dành riêng cho các công cụ kiểm tra rất dài hoặc cứng nhắc, độ giảm áp suất thấp nhất và hình dạng chặt chẽ nhất - với chi phí là diện tích lớn hơn nhiều và chiều dài tiếp tuyến dài hơn.

Công thức bán kính rất đơn giản: R=k × D, trong đó k là 3, 5 hoặc 10. Bảng 3 cho thấy ý nghĩa của điều này tính bằng milimet đối với ba kích thước đường phổ biến. Ví dụ: khúc cua 10D trên đường 12 inch có bán kính đường tâm khoảng 3,2 mét - điều này cho thấy lý do tại sao việc định tuyến và quyền ưu tiên lại dẫn đến sự lựa chọn.
Mỗi bán kính mang lại cho bạn những gì. 3Các khúc cua D phù hợp với không gian chật hẹp nhất và chấp nhận hầu hết các con lợn làm sạch, nhưng độ mỏng của tường, hình bầu dục và độ giảm áp suất là cao nhất trong ba và chỉ một số con lợn thông minh hoạt động tốt ở 3D. 5Các khúc cua D là mặc định trong ngành cho các đường vận chuyển lợn: hầu như tất cả các công cụ ILI đều chạy ở 5D với chất lượng dữ liệu tốt, trong khi dấu vết vẫn có thể quản lý được. 10Các khúc cua D hoạt động gần giống như ống thẳng - độ mỏng và hình bầu dục tối thiểu, tổn thất áp suất tối thiểu và xói mòn - và chấp nhận ngay cả những thân dụng cụ cứng nhất dài nhất, nhưng chúng tốn nhiều vật liệu và không gian hơn.
Nguyên tắc chung: chọn bán kính lớn nhất mà tuyến đường và ngân sách cho phép. Không bao giờ xuống dưới 3D trên đường lợn trừ khi lợn hoặc nhà cung cấp ILI xác nhận công cụ có thể thương lượng được.
Bảng 3 - Ví dụ bán kính đường tâm tính bằng milimét (R=k × đường kính ngoài danh nghĩa)
|
Bán kính uốn cong |
NPS 6 (168,3mm) |
NPS 10 (273,05 mm) |
NPS 12 (323,85 mm) |
|
3D (R = 3 × D) |
505 |
819 |
972 |
|
5D (R = 5 × D) |
841 |
1,365 |
1,619 |
|
10D (R = 10 × D) |
1,683 |
2,731 |
3,239 |
Bảng 4 - 3So sánh các uốn cong D, 5D và 10D (xếp hạng định tính; giá trị chính xác phụ thuộc vào bảng kê tường, vật liệu và tiêu chuẩn sản xuất)
|
tham số |
uốn cong 3D |
uốn cong 5D |
uốn cong 10D |
|
Tỷ lệ bán kính |
R = 3D |
R = 5D |
R = 10D |
|
Dịch vụ điển hình |
Làm sạch và đo đường chạy lợn; tuyến đường chặt chẽ |
Lợn thông minh tiêu chuẩn; tuyến vận tải |
Công cụ ILI dài; đường dây có tổn thất tối thiểu, tốc độ cao |
|
Khả năng tương thích của lợn |
Hầu hết lợn làm sạch; một số con lợn thông minh |
Hầu hết các công cụ ILI |
Gần như tất cả các dụng cụ, bao gồm cả phần thân cứng nhất dài nhất |
|
Làm mỏng tường ở extrados |
Cao nhất trong ba |
Vừa phải |
Thấp nhất - gần ống thẳng nhất |
|
hình bầu dục |
Cao nhất |
Vừa phải |
Thấp nhất |
|
Giảm áp suất và xói mòn |
Cao hơn bán kính lớn hơn |
Thấp |
Thấp nhất |
|
Dấu chân và quyền ưu tiên |
Nhỏ nhất |
Vừa phải |
lớn nhất |
|
Chi phí vật liệu tương đối |
Thấp nhất |
Vừa phải |
Cao nhất |
Bạn có thể sử dụng khuỷu tay tiêu chuẩn (1D hoặc 1,5D) trên đường ống có thể điều khiển được không?
Không - không dành cho việc chăn lợn nghiêm túc. Các khuỷu có bán kính ngắn (1D) thực sự không thể di chuyển được đối với các heo làm sạch có thân cứng và các dụng cụ thông minh, và thậm chí các khuỷu có bán kính dài (1,5D) cũng hạn chế hầu hết các heo làm sạch và nhiều dụng cụ ILI. Nếu một đường sẽ bị ngoằn ngoèo, hãy thiết kế nó ngay từ đầu với những đường cong từ 3D trở lên; Việc trang bị thêm định tuyến sau này rất tốn kém và thường không thể thực hiện được nếu không định tuyến lại.
Tại sao khuỷu tay chặn lợn. Trong khuỷu 1D hoặc 1,5D chật, thành trong của khớp nối cắt mạnh vào lỗ khoan, do đó cốc và đĩa lợn bị mòn nhanh, lật hoặc rò rỉ qua sản phẩm và thân dụng cụ cứng bị kẹt. Hình dạng đột ngột của khuỷu tay cũng là nơi lợn thường đứng ở các dòng cũ hơn.
Có những trường hợp ngoại lệ, nhưng chúng không phải là mặc định. Một số công cụ ILI linh hoạt hoặc có khớp nối chuyên dụng có thể vượt qua các khúc cua 1,5D - và một số thậm chí là 1D - nhưng chúng đắt hơn, có ít khả năng kiểm tra hơn và phải được xác nhận theo từng trường hợp với nhà cung cấp.
Nếu bạn đã có khuỷu tay trong dây chuyền hiện có, hãy xác minh khả năng uốn cong của lợn với nhà cung cấp và sử dụng lợn có khớp nối ngắn hơn. Nếu quy hoạch heo thông minh được lên kế hoạch cho tương lai thì việc định tuyến lẽ ra phải được xây dựng có thể thực hiện được ngay từ ngày đầu tiên.
Bảng 5 - Hướng dẫn bán kính uốn cong tối thiểu theo kích thước đường (lời khuyên thiết kế lợn COBALCH)
|
Kích thước dòng danh nghĩa |
Bán kính uốn cong tối thiểu được đề xuất |
|
4 inch trở xuống (Nhỏ hơn hoặc bằng 114,3 mm) |
1.5D |
|
6 đến 12 inch (168,3–323,85 mm) |
3D |
|
Larger than 12 inches (>323,85 mm) |
5D |
Các uốn cong 3D, 5D và 10D được so sánh như thế nào về độ dày, độ hình bầu dục và dòng chảy của tường?
Các khúc cua có bán kính lớn hơn sẽ phù hợp hơn về mặt hình học với đường ống: chúng làm mỏng thành ngoài (ngoại vi) ít hơn, tròn hơn (ít hình bầu dục hơn) và làm xáo trộn dòng chảy ít hơn nhiều so với các khuỷu - vì vậy các khúc cua 5D và 10D giúp giảm áp suất thấp hơn, ít xói mòn hơn và ít tập trung ứng suất hơn. Điều này quan trọng nhất trong các dây chuyền bằng thép không gỉ hoặc hợp kim niken có thành dày, áp suất cao và ăn mòn, trong đó việc mất thành và hình bầu dục trực tiếp làm giảm biên thiết kế.
Độ dày của tường. Khi bất kỳ đường ống nào bị uốn cong, phần bên ngoài của đường cong sẽ giãn ra (làm mỏng extrados) trong khi bên trong sẽ nén lại (làm dày Intrados). Uốn cảm ứng nóng với tốc độ gia nhiệt và đẩy được kiểm soát giúp giảm thiểu sự thay đổi này và tiêu chuẩn sản xuất (ví dụ ASME B16.49) cùng với mã thiết kế giới hạn độ mỏng: extrados được làm mỏng vẫn phải đáp ứng độ dày thành tối thiểu theo thiết kế. Bán kính càng lớn thì độ giãn trên một đơn vị chiều dài càng nhỏ - đó là lý do tại sao các đường cong 5D và 10D giữ cho bức tường đồng đều hơn.
Hình bầu dục. Uốn có xu hướng làm phẳng mặt cắt ngang thành hình elip; các tiêu chuẩn và quy chuẩn thiết kế hạn chế sự không tròn trịa. Bán kính lớn hơn làm biến dạng mặt cắt ít hơn, giữ cho đệm kín tiếp xúc hoàn toàn và tránh tập trung ứng suất ở các phần phụ.
Dòng chảy và xói mòn. Khuỷu tay chặt buộc phải thay đổi hướng đột ngột, tạo ra nhiễu loạn, vận tốc cao cục bộ, tổn thất áp suất và xói mòn ở thành ngoài - đặc biệt là ở các đường dẫn cát hoặc chất rắn. Uốn cong 10D hoạt động gần giống như ống thẳng và uốn cong 3D là một sự dung hòa tốt; khuỷu tay 1,5D là lựa chọn tồi tệ nhất cho dòng chảy. Trong dịch vụ ăn mòn, sự mỏng đi cộng với nhiễu loạn có nghĩa là sự tấn công cục bộ nhanh hơn, do đó, việc chỉ định 5D hoặc 10D bằng hợp kim không gỉ hoặc niken sẽ duy trì được giới hạn ăn mòn.
Những vật liệu và tiêu chuẩn nào áp dụng cho các khuỷu và khuỷu cho đường ống dẫn lợn?
Khớp tiêu chuẩn với dạng: khuỷu theo ASME B16.9 với vật liệu theo tiêu chuẩn ASTM A403 (không gỉ austenit), A815 (song công) hoặc B366 (hợp kim niken); uốn cong theo ASME B16.49 hoặc ISO 15590-1. Thiết kế dây chuyền theo ASME B31.4 (chất lỏng) hoặc ASME B31.8 (khí) - và ASME B31.3 cho đường ống của nhà máy - và đủ điều kiện cho bất kỳ hệ thống kiểm tra thông minh nào theo API Std 1163. Đối với dịch vụ ăn mòn, chua hoặc nhiệt độ cao, thép không gỉ kép và hợp kim niken như Hợp kim 400, Hợp kim 625, Hợp kim 825 và Hợp kim C-276 mang lại khả năng chống ăn mòn mà thép cacbon không thể làm được.
Tại sao hợp kim niken và thép không gỉ song công. Những vật liệu này chống lại clorua, dịch vụ chua (H2S), nhiệt độ cao và xói mòn: Hợp kim 625 (Inconel) phù hợp với dịch vụ nước biển và nhiệt độ cao, Hợp kim C-276 (Hastelloy) trong môi trường hóa học khắc nghiệt nhất, Hợp kim 400 (Monel) phục vụ hàng hải và các loại song công 2205 và 2507 kết hợp độ bền cao với khả năng chống dịch vụ chua.
Một ghi chú sản xuất. Hợp kim niken hoạt động cứng lại rất mạnh, do đó uốn cong 3D–10D trong các vật liệu này yêu cầu uốn cảm ứng với kiểm soát nhiệt độ chặt chẽ và, nếu cần, xử lý nhiệt sau uốn - nếu không, uốn cong có nguy cơ bị nứt hoặc mất khả năng chống ăn mòn. Xác nhận khả năng của nhà cung cấp về PWHT (xử lý nhiệt sau hàn), PMI (nhận dạng vật liệu dương tính) và kiểm tra độ cứng.
Bảng 6 - Các tiêu chuẩn chính cho các khúc cua, khuỷu tay và lợn
|
Tiêu chuẩn |
phạm vi |
Sự liên quan đến bài viết này |
|
ASME B16.9 |
Phụ kiện hàn mông rèn do nhà máy sản xuất |
Kích thước cho khuỷu bán kính dài (1,5D) và bán kính ngắn (1,0D) |
|
ASME B16.28 |
Khuỷu tay và đường cong bằng thép rèn có bán kính ngắn |
Kích thước cho khuỷu tay bán kính ngắn (1,0D) |
|
ASME B16.49 |
Thép rèn, uốn cong cảm ứng đối đầu do nhà máy sản xuất |
Kích thước, dung sai và chế tạo uốn cong 3D–10D+ |
|
ISO 15590-1:2024 |
Uốn cảm ứng cho hệ thống vận chuyển đường ống |
Tiêu chuẩn tương đương quốc tế về uốn cảm ứng |
|
ASTM A403 / A815 / B366 |
Thông số vật liệu cho phụ kiện không gỉ, song công và hợp kim niken |
Các loại vật liệu cho khuỷu tay |
|
ASME B31.4 / B31.8 / B31.3 |
Đường ống và mã thiết kế đường ống |
Yêu cầu về thiết kế, lắp đặt các khúc cua/khuỷu tay và bẫy lợn |
|
API tiêu chuẩn 1163 |
Trình độ của hệ thống kiểm tra nội tuyến |
Các công cụ heo thông minh đủ tiêu chuẩn (được tham chiếu bởi 49 CFR 192/195) |
Làm thế nào để bạn chỉ định một uốn cong có thể uốn cong?
Thông số kỹ thuật uốn cong hoàn chỉnh cho biết bán kính ( Lớn hơn hoặc bằng 3D, lý tưởng nhất là 5D), góc uốn, chiều dài tiếp tuyến, cấp vật liệu và lịch trình tường, tiêu chuẩn sản xuất và dung sai - đồng thời nó xác nhận khả năng tương thích của lợn với nhà cung cấp lợn hoặc ILI thực tế trước khi định tuyến bị đóng băng.
Tiếp tuyến và khoảng cách. Chỉ định chiều dài đầu vào và đầu ra thẳng (tiếp tuyến) ở cả hai đầu của phần uốn cong để mối hàn, căn chỉnh bệ phóng lợn và hình bầu dục cuối luôn sạch sẽ. Giữ ít nhất 3D–5D của ống thẳng giữa các lần uốn liên tiếp - "quy tắc 3D–5D" của ngành - để lợn không phải uốn cong hai lần liên tiếp.
Thông số kỹ thuật ví dụ: "uốn cong cảm ứng 90 độ, R=5D, NPS 10, Schedule 80, ASTM A312 TP316L, được sản xuất và thử nghiệm theo ASME B16.49, tiếp tuyến 1 m ở mỗi đầu, thành hình bầu dục và ngoại vi nằm trong dung sai tiêu chuẩn, PMI và độ cứng được kiểm tra, cung cấp chứng chỉ vật liệu và MTC." Điều chỉnh vật liệu, tiến độ và dung sai theo mã thiết kế của dây chuyền.
Kiểm soát chất lượng: chỉ định PMI, độ cứng, NDT (UT/RT) khi được yêu cầu và kiểm tra thủy tĩnh theo mã thiết kế; yêu cầu chứng nhận nguyên liệu đầy đủ để truy xuất nguồn gốc.
Bảng 7 - Danh sách kiểm tra thông số kỹ thuật uốn cong có thể uốn cong
|
Mục |
Những gì cần chỉ định |
Tại sao nó quan trọng |
|
Bán kính uốn |
Lớn hơn hoặc bằng 3D; Mặc định 5D cho heo con thông minh |
Chất lượng dữ liệu kiểm tra và đường đi của lợn |
|
Góc uốn |
Độ chính xác (ví dụ: 30 độ, 45 độ, 60 độ, 90 độ) |
Phù hợp với tuyến đường; góc tùy chỉnh được phép |
|
Độ dài tiếp tuyến |
Đường dẫn vào/ra thẳng ở mỗi đầu (mm) |
Hàn, căn chỉnh, kiểm soát độ oval cuối |
|
Chất liệu và lớp |
ví dụ: 316L, song công 2205/2507, Hợp kim 625 |
Ăn mòn và sức mạnh trong dịch vụ |
|
Lịch treo tường |
ví dụ: Biểu 40/80/XXS |
Tính toàn vẹn của áp suất; trợ cấp tỉa thưa |
|
Tiêu chuẩn sản xuất |
ASME B16.49 hoặc ISO 15590-1 |
Kích thước và chất lượng cơ bản |
|
Dung sai |
Hình bầu dục, làm mỏng tường, chuẩn bị phần cuối |
Tính nhất quán của lỗ khoan cho lợn |
|
NDT và chứng nhận |
PMI, UT/RT, độ cứng, chứng chỉ vật liệu |
Truy xuất nguồn gốc và đảm bảo chất lượng |
|
Khả năng tương thích của lợn |
Xác nhận với nhà cung cấp lợn/ILI |
Tránh các dụng cụ bị mắc kẹt hoặc hư hỏng |
|
Khoảng cách uốn cong |
Lớn hơn hoặc bằng ống thẳng 3D–5D giữa các khúc cua |
Động lực của công cụ và hiệu quả làm sạch |
Bạn nên chọn bán kính uốn nào?
Mặc định là 5D trừ khi tuyến đường thực sự không đủ khả năng. Sử dụng 3D ở nơi không gian chật hẹp và chỉ có lợn làm sạch hoặc đo lường mới chạy; sử dụng 5D cho heo thông minh tiêu chuẩn; sử dụng 10D cho các dụng cụ cứng dài nhất, dòng chảy tốc độ cao hoặc đường giảm áp suất tối thiểu. Không bao giờ xuống dưới 3D trên đường lợn mà không có xác nhận bằng văn bản của nhà cung cấp công cụ.

Logic chi phí rất đơn giản. Bán kính lớn hơn có chi phí cao hơn về đường ống, vật liệu và lộ giới, nhưng một lần phục hồi lợn bị mắc kẹt thường tốn kém hơn nhiều - và đường 5D trả về dữ liệu kiểm tra mà bạn thực sự có thể dựa vào để đưa ra các quyết định về tính toàn vẹn. Chọn bán kính cho công cụ tệ nhất mà bạn từng chạy, không phải công cụ rẻ nhất.
Bảng 8 - Chọn bán kính uốn
|
Kịch bản |
Bán kính đề xuất |
|
Chỉ làm sạch và đo lợn, chặt chẽ lối đi |
3D |
|
Pigging thông minh tiêu chuẩn (MFL, thước cặp) |
5D |
|
Dụng cụ ILI cứng dài (UT/EMAT); dịch vụ tốc độ cao hoặc bùn |
10D |
|
Không gian rộng rãi và ngân sách cho phép |
Tuyến đường lớn nhất cho phép (5D hoặc 10D) |
|
Bất kỳ đường lợn nào |
Không bao giờ dưới 3D mà không có xác nhận của nhà cung cấp |
Câu hỏi thường gặp
"3D" có nghĩa là bán kính đường tâm uốn cong bằng ba lần đường kính danh nghĩa của ống (R=3 × D). Ví dụ: trên ống NPS 6 (đường kính ngoài 168,3 mm), phần uốn cong 3D có bán kính đường tâm khoảng 505 mm.
Có thể uốn cong 3D được không?
Có đối với hầu hết các con lợn làm sạch và nhiều công cụ thông minh - 3D là mức tối thiểu được chấp nhận để làm sạch lợn. Động lực của công cụ và chất lượng dữ liệu được cải thiện ở mức 5D, đó là lý do tại sao 5D là mặc định được đề xuất cho pigging thông minh.
Con lợn có thể vượt qua khuỷu tay có bán kính dài 1,5D không?
Gạc xốp và một số loại lon lợn ngắn, dẻo; lợn làm sạch thân cứng và hầu hết các công cụ ILI không thể hoặc vượt qua được khi bị hư hỏng và thiếu dữ liệu. Đối với đường sẽ được tạo hình lợn, hãy sử dụng các đường cong 3D trở lên.
Cái nào tốt hơn cho heo thông minh: uốn 3D hay 5D?
5D. Hầu hết các công cụ ILI được thiết kế ở mức tối thiểu 3D, nhưng 5D mang lại cảm biến ổn định hơn, chất lượng dữ liệu tốt hơn và ít hao mòn hơn - và đó là tiêu chuẩn ngành cho các dây chuyền vận chuyển heo.
Các đường ống uốn cong có gây giảm áp suất nhiều hơn các ống khuỷu không?
Ngược lại. Các khúc cua trơn tru, bán kính lớn (5D, 10D) ít gây giảm áp suất và nhiễu loạn hơn so với khuỷu tay chặt; một khúc cua 10D hoạt động gần giống như một ống thẳng.
Bán kính uốn cong tối thiểu của ngành cho lợn là bao nhiêu?
Hướng dẫn chung là mức tối thiểu 3D cho hầu hết các dây chuyền heo (chỉ 1,5D trên các dây chuyền 4 inch trở xuống và chỉ dành cho lợn mềm) và mức tối thiểu 5D cho heo con thông minh. Luôn xác nhận với lợn hoặc nhà cung cấp ILI.