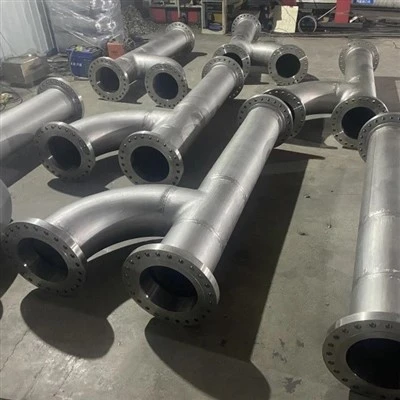
Việc rèn ép kim loại nóng thành hình dạng và cách nó được ép sẽ định hình chất lượng của bộ phận. Các hợp kim niken nhưHợp kim 625, Monel 400, Hợp kim C-276, VàHợp kim 718thêm một thách thức: chúng bền ở nhiệt độ cao nên không bị hình thành và chúng có phạm vi nhiệt độ hẹp để có thể làm việc an toàn.

Hướng dẫn này so sánh hai lộ trình rèn chính, khuôn mở và khuôn đóng, theo quy trình, chất lượng, chi phí và kiểm tra, với kết luận đầu tiên trong mỗi phần và lý do ở sau. Các số liệu được trích dẫn đến từ dữ liệu và thông số kỹ thuật đã được công bố của nhà sản xuất; luôn xác nhận các giá trị theo thông số kỹ thuật hiện tại và quy trình của nhà cung cấp của bạn.
Bài học chính
- Việc rèn khuôn mở định hình kim loại giữa các khuôn phẳng hoặc đơn giản bằng các nét lặp đi lặp lại, vì vậy nó phù hợp với các bộ phận lớn, nặng hoặc khối lượng thấp. Việc rèn khuôn kín ép kim loại vào các khoang khuôn có hình dạng, do đó nó phù hợp với các hình dạng gần như lưới, có thể lặp lại.
- Hợp kim niken chống biến dạng ở nhiệt độ gia công nóng và phải được gia công trong một cửa sổ xác định: ví dụ: Hợp kim 625 được gia công nóng ở 1650–2150 độ F (900–1177 độ), với công việc nặng càng gần đỉnh của phạm vi đó càng tốt.
- Việc rèn khuôn kín mang lại hình dạng chặt chẽ hơn, dòng hạt phù hợp hơn và ít gia công hơn; trong một ví dụ đã được công bố, quá trình rèn khuôn kín gần bằng lưới đã tránh được khoảng 30% khối lượng của một chiếc bánh kếp khuôn mở, mức chênh lệch có giá trị khoảng 10–20% giá thành sản phẩm hoặc hơn đối với hợp kim gốc niken đắt tiền.
- Việc rèn khuôn mở mang lại cấu trúc sâu, được gia công tốt trên các phần lớn mà không cần dụng cụ chuyên dụng nhưng để lại nhiều vật liệu hơn khi gia công.
- Không có lộ trình nào tự động tốt hơn: chất lượng phụ thuộc vào việc kiểm soát nhiệt độ, giảm thiểu, xử lý nhiệt và kiểm tra. Chỉ định các thuộc tính và kiểm tra cần thiết, không chỉ tên quy trình.
- ASTM B564 là thông số kỹ thuật chính cho việc rèn hợp kim niken và các đặc tính tối thiểu của nó phụ thuộc vào hợp kim, tình trạng và kích thước phần.
Sự khác biệt giữa rèn khuôn mở và rèn khuôn kín là gì?
Trong quá trình rèn khuôn mở, kim loại được nung nóng bị biến dạng giữa các khuôn phẳng hoặc có hình dạng đơn giản không bao giờ bao bọc hoàn toàn nó; trong quá trình rèn khuôn kín, kim loại được ép vào các khoang khuôn có hình dạng chính xác để tạo ra hình dạng của bộ phận.
Việc rèn khuôn mở hoạt động giống như một thợ rèn với một máy ép rất lớn: phôi được ép, kéo căng và xoay giữa các nét để kéo nó ra, đảo lộn hoặc tạo thành trục, đĩa, khối và vòng. Hình dạng cuối cùng phụ thuộc vào kỹ năng của người vận hành và trình tự các bước đã được lên kế hoạch. Rèn khuôn kín, còn được gọi là rèn khuôn ấn tượng, sử dụng một cặp khuôn phù hợp với hình dạng bộ phận được cắt vào chúng. Kim loại chảy vào lấp đầy khoang, với một lượng nhỏ phần dư thừa được vắt ra dưới dạng đèn flash và được cắt bỏ. Con đường thứ ba, cán vòng, mở rộng một đĩa xuyên thành một vòng liền mạch và thường được nhóm lại với việc rèn khuôn mở cho mặt bích và vỏ.
Tại sao hợp kim niken khó rèn hơn thép?
Hợp kim niken khó rèn hơn vì chúng giữ được độ bền cao ở nhiệt độ gia công nóng, điều đó có nghĩa là cần nhiều lực hơn và vì chúng có khoảng nhiệt độ an toàn hẹp, nơi gia công quá lạnh có thể gây nứt và gia công quá nóng có thể làm hỏng kim loại.

Hợp kim 625 được thiết kế để duy trì độ bền ở nhiệt độ cao nên nhà sản xuất lưu ý rằng nó có khả năng chống biến dạng khi nóng và cần có thiết bị đủ mạnh. Ngược lại, Monel 400 được mô tả là mềm hơn nhiều loại thép khi nóng, nhưng nó có thể bị hỏng vĩnh viễn nếu bị nung nóng trên 2150 độ F (1175 độ).
Các siêu hợp kim như Hợp kim 718 thậm chí còn có cửa sổ chặt chẽ hơn, trong đó nhiệt độ rèn được báo cáo là khoảng 950–1.050 độ, bởi vì các giai đoạn tăng cường và kích thước hạt của chúng phản ứng mạnh với nhiệt độ và tốc độ biến dạng. Ở nhiệt độ thấp hơn, ứng suất dòng chảy tăng nhanh, đó là lý do tại sao các phương pháp được công bố đặt ra nhiệt độ ban đầu tối thiểu để rèn phôi.
|
hợp kim |
Phạm vi làm việc nóng |
Công việc nặng nhọc |
Ghi chú từ dữ liệu của nhà sản xuất |
|
Hợp kim 625 (N06625) |
1650–2150 độ F (900–1177 độ) |
Gần 2150 độ F; lò không quá 2150 độ F |
Công việc nhẹ hơn có thể tiếp tục giảm xuống khoảng 1700 độ F (927 độ) |
|
Monel 400 (N04400) |
1200–2150 độ F (650–1175 độ) |
Khoảng 1700–2150 độ F |
Không làm nóng trên 2150 độ F; tránh quá nóng do rèn nặng nhanh |
|
Hợp kim C-276 (N10276) |
1600–2250 độ F (870–1230 độ) |
Trên 2000 độ F (1090 độ) |
Thường được ủ ở 2100–2150 độ F, sau đó làm nguội nhanh |
|
Hợp kim 718 (N07718) |
Báo cáo khoảng 950–1050 độ (1740–1920 độ F) |
Được kiểm soát bởi mục tiêu về tốc độ biến dạng và kích thước hạt |
Hợp kim làm cứng kết tủa; bộ xử lý nhiệt sức mạnh cuối cùng |
Do những giới hạn này, việc rèn hợp kim niken phụ thuộc vào việc điều khiển lò chính xác, truyền nhanh, gia nhiệt lại khi phôi nguội và đối với một số loại có độ bền cao, khuôn được gia nhiệt hoặc đẳng nhiệt để giữ kim loại và chết ở nhiệt độ tương tự. Nhiên liệu lò và chất bôi trơn phải có hàm lượng lưu huỳnh thấp, vì lưu huỳnh có thể làm giòn hợp kim niken ở nhiệt độ cao.
Làm thế nào để so sánh rèn khuôn mở và rèn khuôn kín giữa các kích thước chính?
Việc rèn khuôn mở mang lại sự linh hoạt cho các bộ phận lớn và khối lượng thấp với ít dụng cụ, trong khi việc rèn khuôn kín mang lại khả năng lặp lại, hình dạng gần hơn và ít gia công hơn cho khối lượng trung bình đến cao.
|
Kích thước |
Rèn khuôn mở |
Rèn khuôn kín |
|
Độ phức tạp của hình dạng |
Hình dạng đơn giản: thanh, trục, đĩa, vòng, khối |
Hình dạng phức tạp, gần như lưới với các tính năng |
|
Kích thước và trọng lượng một phần |
Có thể có các bộ phận rất lớn và nặng |
Bị giới hạn bởi công suất máy ép và kích thước khuôn; thường nhỏ và vừa |
|
Dụng cụ |
Mục đích chung là chết; dụng cụ dành riêng cho một phần nhỏ |
Bộ khuôn chuyên dụng cho mỗi bộ phận; chi phí dụng cụ và thời gian thực hiện |
|
Độ chính xác kích thước |
Rèn thô với trợ cấp gia công hào phóng |
Dung sai gần hơn; ít gia công |
|
Sử dụng vật liệu |
Thấp hơn; loại bỏ nhiều tài liệu hơn |
Cao hơn; hình dạng gần lưới |
|
dòng chảy hạt |
Căn chỉnh theo hướng vẽ; Kiểm soát rộng rãi bằng kế hoạch quy trình |
Đi theo đường viền của bộ phận; nhất quán từ phần này sang phần khác |
|
Cấu trúc bên trong |
Gia công nặng nhọc, có kế hoạch tốt có thể phá vỡ cấu trúc phôi ở các đoạn dày |
Làm việc mạnh mẽ trong khoang; phụ thuộc vào thiết kế phôi |
|
Độ lặp lại |
Phụ thuộc vào nhà điều hành và kế hoạch |
Cao, một khi quy trình đủ điều kiện |
|
Sản phẩm tiêu biểu |
Trục, vòng, thân van, khối lớn, đĩa |
Các bộ phận van, phụ kiện, linh kiện tuabin, mặt bích theo thể tích |
|
Số lượng tốt nhất |
Từ một lần đến từng đợt nhỏ |
Âm lượng trung bình đến cao |
Quy trình nào mang lại tính chất cơ học và dòng chảy hạt tốt hơn?
Việc rèn khuôn kín thường tạo ra dòng hạt theo hình dạng của bộ phận và có các đặc tính nhất quán hơn từ mảnh này sang mảnh khác, trong khi việc rèn khuôn mở mang lại cấu trúc chắc chắn, được gia công tốt trên các phần lớn; trong cả hai, các đặc tính được kiểm soát bởi nhiệt độ, sự khử và xử lý nhiệt nhiều hơn là theo tên quy trình.

Dòng chảy của thớ là hướng mà các thớ kim loại bị kéo căng trong quá trình rèn, tương tự như thớ trong một miếng gỗ. Các bộ phận bền nhất và chịu mỏi tốt nhất khi dòng hạt chạy dọc theo tải trọng chính, thay vì bị cắt ngang khi gia công. Việc rèn khuôn kín định hình dòng chảy xung quanh đường viền của bộ phận, do đó các tính năng quan trọng như mặt bích và phần trùm có được dòng chảy liên tục. Việc rèn khuôn mở kéo và đảo lộn kim loại, giúp tinh chỉnh cấu trúc đúc thô ở các phần dày, nhưng gia công một bộ phận phức tạp từ việc rèn đơn giản cắt theo dòng chảy.
Xử lý nhiệt phục hồi phần lớn cấu trúc của hợp kim chống ăn mòn. ASTM B564 lưu ý rằng gia công nóng hoặc ủ lại có thể thay đổi đáng kể các đặc tính tùy thuộc vào lịch sử làm việc và nhiệt độ, và đối với Hợp kim 625 Lớp 2, nó yêu cầu ủ dung dịch ở nhiệt độ tối thiểu 2150 độ F (1177 độ), sau đó làm nguội bằng nước hoặc làm mát nhanh. Đối với các hợp kim làm cứng kết tủa như Hợp kim 718, kích thước hạt được kiểm soát thông qua nhiệt độ rèn và tốc độ biến dạng, với các phương pháp đã được công bố đạt đến hạt rất mịn (ASTM 12–14) trong quá trình rèn đẳng nhiệt, sau đó làm thô đến khoảng ASTM 6–8 sau khi ủ supersolvus. Đây là những bộ điều khiển cấp độ hàng không vũ trụ nhưng chúng cho thấy quá trình và quá trình xử lý nhiệt phối hợp với nhau như thế nào.
Mỗi quy trình tiết kiệm hoặc lãng phí bao nhiêu gia công và vật liệu?
Việc rèn khuôn gần dạng lưới gây lãng phí hợp kim niken ít tốn kém hơn: trong một so sánh được công bố đối với một đĩa tuabin lớn, quá trình rèn khuôn kín gần dạng lưới đã tránh được khoảng 30% thể tích của bánh kếp khuôn mở, một sự khác biệt có thể lên tới 10–20% hoặc hơn giá thành sản phẩm.
Sự so sánh này xuất phát từ một bằng sáng chế mô tả việc rèn đĩa lớn từ siêu hợp kim gốc niken, trong đó một khuôn bánh kếp mở phẳng và một khuôn rèn gần như dạng lưới đóng được đặt trên bộ phận gia công cuối cùng. Cả hai đều cần một số công đoạn gia công cuối cùng, nhưng chiếc bánh kếp cần nhiều hơn thế. Bởi vì hợp kim niken có giá tính trên mỗi kg cao hơn nhiều so với thép, nên vật liệu được loại bỏ dưới dạng phoi là một chi phí thực sự và thời gian gia công lâu trên các hợp kim cứng, tôi cứng sẽ làm tăng thêm chi phí đó. Mức tiết kiệm lớn hơn đối với các bộ phận phức tạp và khối lượng lớn và nhỏ hơn đối với các hình dạng đơn giản hoặc các bộ phận chỉ dùng một lần.
Công thức hòa vốn đơn giản
Số lượng hòa vốn=chi phí gia công / tiết kiệm trên mỗi bộ phận
Ví dụ với các con số giả định: nếu một bộ công cụ khuôn kín có giá 60.000 USD và tiết kiệm 150 USD cho mỗi bộ phận về vật liệu và gia công, thì mức hòa vốn là khoảng 400 bộ phận. Dưới mức đó, việc rèn khuôn hở có thể rẻ hơn; ở trên nó, xúc xắc đóng sẽ thắng. Thay thế những con số bằng những trích dẫn thực sự cho phần của bạn.
Bạn nên theo dõi những khiếm khuyết và rủi ro nào trong mỗi quy trình?
Những rủi ro chính là làm việc bên ngoài cửa sổ nhiệt độ (nứt hoặc quá nóng), cuộn và nếp gấp, cấu trúc hạt không đồng đều và ô nhiễm lưu huỳnh; khuôn đóng làm tăng thêm rủi ro khuôn bị mòn và lấp đầy, trong khi khuôn mở tạo thêm cấu trúc thô hoặc không đồng đều ở các vùng gia công kém.
|
Rủi ro |
khuôn mở |
khuôn đóng |
Điều khiển |
|
Nứt do làm việc quá lạnh |
Có thể thực hiện những cú đánh dài và lặp đi lặp lại |
Có thể ở các phần mỏng và tiếp xúc với khuôn nguội |
Hâm nóng kịp thời; sử dụng khuôn gia nhiệt cho các loại có độ bền cao |
|
Quá nóng hoặc bắt đầu tan chảy |
Có thể trong lò nung hoặc từ công việc nặng nhọc và nhanh chóng |
Có thể xảy ra chớp nhoáng và xương sườn mỏng |
Giữ lò ở mức giới hạn; kiểm soát tốc độ tấn công |
|
Vòng và nếp gấp |
Từ trình tự quay vòng và đảo lộn kém |
Từ thiết kế khuôn và đường chia tay |
Lập kế hoạch quy trình, thiết kế phôi, kiểm tra |
|
Hạt không đều hoặc thô |
Vùng chết ở khu vực làm việc kém |
Biến đổi biến dạng cục bộ trong hình dạng phức tạp |
Lập kế hoạch giảm thiểu, kiểm tra kích thước hạt |
|
Ô nhiễm bề mặt |
Cân, chất bôi trơn, không khí lò |
Chất bôi trơn và cặn khuôn |
Nhiên liệu và chất bôi trơn có hàm lượng lưu huỳnh thấp; tẩy hoặc gia công quy mô |
|
Chết mòn và trôi dạt |
Không áp dụng |
Độ lệch chiều khi khuôn bị mòn |
Bảo trì khuôn; kiểm tra máy đo |
ASTM B564 yêu cầu gì đối với việc rèn hợp kim niken?
ASTM B564 bao gồm việc rèn nhiều hợp kim niken, bao gồm UNS N04400, N06625, N08825, N10276 và N06022, đồng thời đặt ra các đặc tính kéo tối thiểu phụ thuộc vào hợp kim, điều kiện xử lý nhiệt và kích thước tiết diện.
B564 áp dụng bất kỳ lộ trình rèn nào được sử dụng. Các thuộc tính tối thiểu cho vật rèn được ủ hoặc được ủ bằng dung dịch được hiển thị bên dưới dưới dạng ví dụ được rút ra từ các bản thông số kỹ thuật đã được xuất bản. Các giá trị khác nhau tùy theo ấn bản và kích thước phần; ví dụ, các vật rèn được ủ bằng Hợp kim 625 lên đến 4 inch (102 mm) phải đáp ứng mức tối thiểu cao hơn so với các vật rèn trên 4 đến 10 inch (254 mm), điều này phản ánh sự khó khăn khi gia công hoàn toàn và xử lý nhiệt các phần dày đồng đều. Kiểm tra phiên bản hiện tại để biết yêu cầu chính xác.
|
Hợp kim và tình trạng |
Độ bền kéo tối thiểu, ksi (MPa) |
Năng suất tối thiểu, ksi (MPa) |
Độ giãn dài tối thiểu, % |
|
Hợp kim 625, được ủ, lên tới 4 in. (102 mm) |
120 (827) |
60 (414) |
30 |
|
Hợp kim 625, được ủ, trên 4 đến 10 in. |
110 (758) |
50 (345) |
25 |
|
Monel 400 (N04400), ủ |
70 (483) |
25 (172) |
35 |
|
Hợp kim 825 (N08825), ủ |
85 (586) |
35 (241) |
30 |
|
Hợp kim C-276 (N10276), được ủ bằng dung dịch |
100 (690) |
41 (283) |
40 |
Các thông số kỹ thuật khác áp dụng cho các mục đích sử dụng cụ thể: ASTM B637 bao gồm thanh hợp kim niken có khả năng làm cứng kết tủa, vật rèn và vật liệu rèn cho dịch vụ ở nhiệt độ trung bình và cao, còn ASTM B462 và ASME B16.5 liên quan đến mặt bích và phụ kiện rèn. Các sản phẩm hàng không vũ trụ sử dụng thông số kỹ thuật AMS như AMS 5662 và 5663 cho Alloy 718.
So sánh chi phí và thời gian thực hiện như thế nào?
Việc rèn khuôn mở có chi phí ban đầu thấp hơn và thời gian thực hiện ngắn hơn vì nó cần ít công cụ dành riêng cho từng bộ phận, trong khi việc rèn khuôn kín có chi phí công cụ cao hơn và thời gian thực hiện dài hơn nhưng chi phí cho mỗi bộ phận theo số lượng thấp hơn.
Khuôn đúc kín phải được thiết kế, gia công từ thép công cụ gia công nóng hoặc, để rèn đẳng nhiệt, hợp kim khuôn gốc niken và đã được chứng minh bằng rèn thử. Khoản đầu tư đó sẽ được đền đáp khi cần nhiều bộ phận giống hệt nhau. Việc rèn khuôn mở tránh được bước gia công và có thể bắt đầu bằng phôi hoặc phôi, nhưng mỗi bộ phận cần gia công nhiều hơn. Do đó, tổng chi phí phụ thuộc vào số lượng, kích thước, độ phức tạp, giá hợp kim, chi phí gia công và rủi ro phế liệu. Yêu cầu báo giá bao gồm trợ cấp gia công và thử nghiệm để so sánh chi phí hoàn thiện.
Bạn nên chọn quy trình nào?
Chọn vật rèn khuôn mở hoặc cuộn vòng cho các bộ phận lớn, đơn giản hoặc khối lượng thấp và vật rèn khuôn kín cho các bộ phận gần lưới, phức tạp, có thể lặp lại với khối lượng trung bình đến cao; chỉ sử dụng phương pháp khuôn nóng hoặc đẳng nhiệt cho các hợp kim có độ bền cao đòi hỏi phải kiểm soát hạt chặt chẽ.

|
Tình huống |
Lộ trình đề xuất |
Lý do |
Theo dõi |
|
Trục, khối hoặc đĩa lớn; một hoặc một vài mảnh |
khuôn mở |
Không có dụng cụ; xử lý các phần lớn |
Thêm cổ phiếu gia công |
|
Vòng liền mạch hoặc mặt bích trống |
Lăn vòng |
Hình dạng vòng hiệu quả với dòng chảy theo chu vi |
Kích thước phần và dung sai |
|
Van hoặc thân khớp nối có lưu lượng từ trung bình đến cao |
khuôn đóng |
Hình dạng gần lưới có thể lặp lại |
Hoàn vốn dụng cụ |
|
Hình dạng phức tạp bằng hợp kim niken đắt tiền |
Khuôn kín (gần lưới) |
Tiết kiệm vật liệu và gia công |
Chết mòn; cắt tỉa flash |
|
Đĩa tuabin bằng hợp kim 718 hoặc tương tự |
Khuôn nóng hoặc khuôn kín đẳng nhiệt |
Kiểm soát kích thước hạt |
Năng lực chuyên môn và chi phí |
|
Nguyên mẫu hoặc đơn hàng nhỏ khẩn cấp |
Khuôn mở hoặc gia công từ thanh |
Bắt đầu nhanh hơn |
Yêu cầu về tài sản |
Bạn nên chỉ định những gì khi đặt hàng rèn hợp kim niken?
Chỉ định hợp kim và số UNS, thông số kỹ thuật của sản phẩm, điều kiện xử lý nhiệt, kích thước và phụ cấp gia công, các đặc tính và thử nghiệm cần thiết cũng như tài liệu, đồng thời nêu rõ mọi yêu cầu về dòng hạt hoặc lộ trình xử lý để nhà cung cấp có thể báo giá quy trình phù hợp.
Số hợp kim và UNS (ví dụ UNS N06625) và thông số kỹ thuật quản lý, chẳng hạn như ASTM B564.
- Điều kiện: đã ủ, đã ủ dung dịch hoặc đã già và đối với Hợp kim 625 cho dù áp dụng Cấp 1 hay Cấp 2.
- Kích thước: bản vẽ hoàn thiện, dung sai gia công và kích thước mặt cắt, vì các thuộc tính phụ thuộc vào nó.
- Quy trình: khuôn mở, khuôn kín hoặc cán vòng hoặc hiệu suất cần thiết, chẳng hạn như hướng dòng hạt hoặc mức giảm tối thiểu.
- Kiểm tra: vị trí và hướng kiểm tra độ bền kéo, độ cứng, kích thước hạt, kiểm tra siêu âm và thẩm thấu chất lỏng cũng như kiểm tra ăn mòn khi dịch vụ yêu cầu.
- Tài liệu: chứng chỉ kiểm tra nhà máy, hồ sơ xử lý nhiệt, khả năng truy xuất nguồn gốc nhiệt và bất kỳ cuộc kiểm tra nào của bên thứ ba.
Câu hỏi thường gặp
Sự khác biệt giữa rèn khuôn mở và rèn khuôn kín là gì?
Việc rèn khuôn mở làm biến dạng kim loại giữa các khuôn phẳng hoặc khuôn đơn giản không bao bọc nó, phù hợp với các bộ phận lớn hoặc khối lượng thấp. Việc rèn khuôn kín ép kim loại vào các khoang khuôn có hình dạng, tạo ra các hình dạng gần giống như lưới, có thể lặp lại.
Phạm vi nhiệt độ nào được sử dụng để rèn Inconel 625?
Phạm vi gia công nóng của Hợp kim 625 của nhà sản xuất là 1650–2150 độ F (900–1177 độ), với nhiệt độ gia công nặng càng gần 2150 độ F càng tốt.
Tại sao hợp kim niken cần lực rèn nhiều hơn thép?
Nhiều hợp kim niken, đặc biệt là Hợp kim 625, giữ được độ bền cao ở nhiệt độ gia công nóng nên chống lại sự biến dạng và cần lực ép mạnh cũng như kiểm soát nhiệt độ cẩn thận.
Quá trình nào cho dòng hạt tốt hơn?
Rèn khuôn kín tạo hình các hạt chảy xung quanh đường viền bộ phận và có thể lặp lại, trong khi rèn khuôn mở sẽ tinh chỉnh cấu trúc trên các phần lớn. Tính chất cuối cùng phụ thuộc vào nhiệt độ, sự khử và xử lý nhiệt.
Tiêu chuẩn nào bao gồm việc rèn hợp kim niken?
ASTM B564 bao gồm việc rèn nhiều hợp kim niken, bao gồm N04400, N06625, N08825, N10276 và N06022, với các đặc tính tối thiểu theo hợp kim, điều kiện và kích thước phần. ASTM B637 bao gồm các hợp kim có khả năng làm cứng kết tủa như Hợp kim 718.
Việc rèn khuôn kín có luôn rẻ hơn không?
Không. Nó tiết kiệm vật liệu và gia công trên mỗi chi tiết nhưng cần khuôn dập. Nó thường rẻ hơn đối với các bộ phận có khối lượng từ trung bình đến cao và hình dạng phức tạp, và khuôn mở thường rẻ hơn đối với các bộ phận có khối lượng lớn hoặc thấp.
Rèn có thể thay đổi khả năng chống ăn mòn?
Việc rèn và xử lý nhiệt tuân theo kích thước hạt và phân bố pha đã đặt, do đó nhiệt độ hoặc làm mát không thích hợp có thể làm giảm khả năng chống ăn mòn. Chỉ định điều kiện cần thiết và kiểm tra ăn mòn cho các dịch vụ đòi hỏi khắt khe.