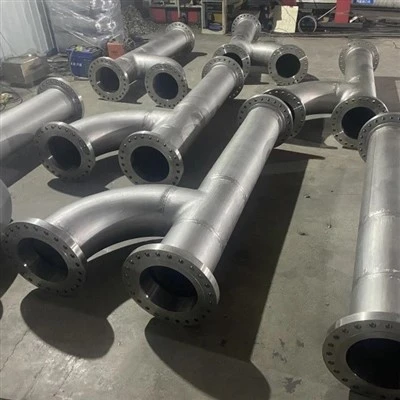
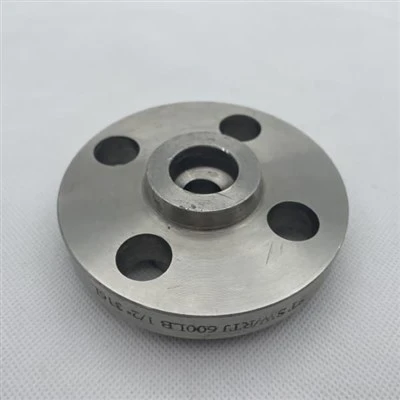
Các phụ kiện nối mông là các-các phụ kiện cuối được vát mép được hàn-với-cạnh của ống, tạo ra một mối nối dòng chảy-mịn, vĩnh viễn lý tưởng cho các hệ thống-áp suất cao và nhiệt độ-cao (trên Loại 600, NPS 2+). Các phụ kiện hàn ổ cắm có một ổ cắm (hốc) tiếp nhận đường ống, chỉ yêu cầu một mối hàn góc ở bên ngoài, giúp lắp đặt nhanh hơn và lý tưởng cho đường ống có đường kính-nhỏ (NPS 2 trở xuống) và dịch vụ áp suất{11}}vừa phải. Việc lựa chọn phụ thuộc vào năm yếu tố chính: kích thước đường ống, cấp áp suất, dịch vụ chất lỏng, yêu cầu kiểm tra và chi phí.

Các phụ kiện đường ống kết nối, chuyển hướng hoặc bịt kín các phần của đường ống. Hai trong số các phương pháp kết nối vĩnh viễn phổ biến nhất là hàn đối đầu (BW) và hàn ổ cắm (SW). Chọn sai loại phụ kiện có thể dẫn đến rò rỉ, khuyết tật mối hàn, ăn mòn sớm hoặc chi phí không cần thiết. Bài viết này cung cấp sự so sánh toàn diện, dựa trên dữ liệu-để giúp các kỹ sư, nhóm thu mua và người quản lý dự án luôn đưa ra lựa chọn đúng đắn.
Phụ kiện hàn mông và ổ cắm là gì?
Phụ kiện mông (BW)
Khớp nối đối đầu có các đầu vát thẳng hàng với các đầu vát của ống. Ống và khớp nối được hàn với nhau từ mép-đến{2}}cạnh bằng cách sử dụng mối hàn rãnh xuyên-hoàn toàn. Điều này tạo ra một mối nối trong đó đường kính trong (ID) của đường ống và khớp nối về cơ bản giống nhau, tạo ra đường dẫn dòng chảy trơn tru, không bị gián đoạn.
Cách hoạt động của mông:Góc xiên của ống + Góc vát của khớp nối=Mối hàn rãnh (ngâm hoàn toàn). Kim loại mối hàn lấp đầy rãnh chữ V-giữa hai bề mặt vát, tạo ra mối nối chắc chắn như ống gốc. Bề mặt bên trong nhẵn, không có kẽ hở, vai hoặc khe hở.
Các loại khớp nối mông phổ biến bao gồm:
- Khuỷu tay: 45 độ và 90 độ (bán kính dài LR và bán kính ngắn SR)
- Tee: Tee thẳng và tee giảm
- Bộ giảm tốc: Đồng tâm và lệch tâm
- Mũ: Đóng đầu ống
- Đầu còn sơ khai: Dành cho hệ thống mặt bích khớp nối
Phụ kiện hàn ổ cắm (SW)
Một khớp nối hàn ổ cắm có một ổ cắm lõm (cổ) để lắp ống vào. Ống nằm dựa vào vai bên trong ổ cắm và một mối hàn góc được áp dụng xung quanh bên ngoài mối nối ống- của ổ cắm. Không giống như mối hàn đối đầu, mối hàn không xuyên qua thành ống; nó là một mối hàn góc đơn ở bên ngoài.
Cách hoạt động của mối hàn ổ cắm:Ống được lắp vào hốc ổ cắm (độ sâu=đường kính ống) sau đó hàn phi lê ở bên ngoài. Vai bên trong tạo ra một khe hở nhỏ (khe hở giãn nở 0,5-1,5 mm) giúp điều chỉnh giãn nở nhiệt nhưng có thể giữ lại chất lỏng.
Các loại phụ kiện hàn ổ cắm phổ biến bao gồm:
- Khuỷu tay hàn ổ cắm: 45 độ và 90 độ
- Tee hàn ổ cắm: Thẳng và giảm
- Khớp nối hàn ổ cắm: Khớp nối toàn phần và một nửa
- Mũ hàn ổ cắm
- Phụ kiện hàn ngang và ngang (45 độ)
Các đầu vát=của mối hàn mông, mối hàn rãnh xuyên-hoàn toàn, dòng chảy bên trong mịn, phù hợp với mọi kích cỡ và áp suất cao. Mối hàn ổ cắm=ổ cắm lõm, chỉ mối hàn phi lê bên ngoài, vai và khe hở bên trong, thích hợp cho lỗ khoan nhỏ (NPS 2 trở xuống) và áp suất vừa phải.
Mối hàn mông và mối hàn ổ cắm: So sánh toàn diện
|
tham số |
Phụ kiện mông (BW) |
Phụ kiện hàn ổ cắm (SW) |
|
Kiểu hàn |
Mối hàn rãnh xuyên-hoàn toàn |
Mối hàn góc ngoài (đơn) |
|
Chuẩn bị chung |
Cả ống và khớp nối đều được vát (30-37,5 độ) |
Cắt ống vuông-; khớp nối có-ổ cắm được định hình sẵn |
|
Sự thâm nhập của mối hàn |
Độ dày toàn bộ tường (100%) |
Một phần (độ sâu mối hàn góc=1.0-1.5x thành ống) |
|
Dòng chảy nội bộ |
ID mượt mà, không bị cản trở |
Vai và khe hở 0,5-1,5mm gây nhiễu loạn |
|
Đánh giá áp suất |
Đánh giá đường ống đầy đủ (Lớp 150-2500) |
Lớp 150-1500 (thường giới hạn ở mức tối đa Lớp 600 cho SW) |
|
Phạm vi kích thước |
NPS 1/2 đến NPS 48+ |
NPS 1/8 đến NPS 4 (tiêu chuẩn); NPS 2 trở xuống (ưu tiên ASME B31.3) |
|
Nguy cơ ăn mòn tại khớp |
Tối thiểu (ID trơn tru, không có kẽ hở) |
Trung bình (khe hở giữ chất lỏng, nguy cơ ăn mòn kẽ hở) |
|
Kiểm tra chụp ảnh phóng xạ |
Có (có thể RT đầy đủ) |
Không (mối hàn góc không thể được hàn RT'd một cách đáng tin cậy) |
|
Phương pháp NDT |
RT, UT, MT, PT đều áp dụng được |
Chỉ MT hoặc PT (phương pháp bề mặt); UT giới hạn |
|
Yêu cầu kỹ năng hàn |
Cao (hàn rãnh, hàn vị trí) |
Trung bình (hàn phi lê, căn chỉnh ổ cắm) |
|
Phù hợp với dung sai |
Nghiêm ngặt (căn chỉnh trong phạm vi tối đa 1,5mm) |
Tha thứ (ống trượt vào ổ cắm) |
|
Tốc độ cài đặt |
Chậm hơn (vát, root pass, fill, cap) |
Nhanh hơn (chèn ống, phi lê một lần) |
|
Chi phí lắp đặt |
Thấp hơn trên mỗi đơn vị (gia công ít hơn) |
Cao hơn trên mỗi đơn vị (gia công ổ cắm) |
|
Chi phí lắp đặt |
Cao hơn (nhiều giờ hàn hơn, NDE) |
Thấp hơn (ít giờ hàn hơn, NDE đơn giản hơn) |
|
Giãn nở nhiệt |
Không có khe hở (khớp cứng) |
Khoảng cách giãn nở 0,5-1,5mm (hấp thụ ứng suất nhiệt) |
|
Dịch vụ cuối{0}}đã chết |
Thích hợp |
Tránh (khoảng trống bẫy chất lỏng ứ đọng) |
|
Dịch vụ rung |
Xuất sắc (khe xuyên-đầy đủ) |
Đầy đủ nhưng không được ưu tiên cho tải tuần hoàn |
|
Ưu tiên ASME B31.3 |
Mọi kích cỡ, mọi tầng lớp |
NPS 2 trở xuống, chu kỳ không-nghiêm trọng |
|
Bảo hiểm ASME B16.11 |
Không được che phủ (xem B16.9) |
Phụ kiện hàn ổ cắm rèn (B16.11) |
|
Bảo hiểm ASME B16.9 |
Phụ kiện nối mông (B16.9) |
Không được che phủ (xem B16.11) |
Bảng 1: So sánh toàn diện từng bên của phụ kiện hàn giáp mông và hàn ổ cắm. Nguồn: ASME B31.3-2022, ASME B16.9-2023, ASME B16.11-2022, ASME Phần IX.
Xếp hạng áp suất và nhiệt độ

So sánh cấp áp suất
Cả phụ kiện hàn giáp mép và mối hàn ổ cắm đều được xếp hạng theo cấp áp suất (còn gọi là cấp nhiệt độ-áp suất). Tuy nhiên, phạm vi áp dụng của chúng khác nhau đáng kể. Các phụ kiện mối nối kế thừa mức áp suất của đường ống mà chúng kết nối (vì mối nối cũng chắc chắn như đường ống). Các phụ kiện hàn ổ cắm được xếp hạng theo ASME B16.11, xác định các cấp áp suất 2000, 3000 và 6000 cho các phụ kiện rèn.
|
Lớp áp lực |
Xếp hạng phù hợp mông |
Xếp hạng phụ kiện hàn ổ cắm (ASME B16.11) |
Ứng dụng điển hình |
|
Lớp 150 |
Có sẵn |
Lớp 2000 (tương đương) |
Tiện ích áp suất thấp, nước, không khí |
|
Lớp 300 |
Có sẵn |
Lớp 2000-3000 |
Quy trình áp suất trung bình, hơi nước |
|
Lớp 600 |
Có sẵn |
Lớp 3000 (tiêu chuẩn) |
Quá trình lọc dầu, hydrocarbon |
|
Lớp 900 |
Có sẵn |
Lớp 6000 (bắt buộc) |
Quy trình áp suất cao, công suất |
|
Lớp 1500 |
Có sẵn |
Không khuyến khích (sử dụng BW) |
Lò phản ứng{0}áp suất cao, hoạt động khắc nghiệt |
|
Lớp 2500 |
Có sẵn |
Không áp dụng (sử dụng BW) |
Dịch vụ hydro, áp suất cực cao |
Bảng 2: Khả năng ứng dụng cấp áp suất cho các phụ kiện hàn mông và hàn ổ cắm. Nguồn: ASME B16.9-2023, ASME B16.11-2022, ASME B31.3-2022 Bảng 326.1.
Áp suất-Xếp hạng nhiệt độ theo hợp kim
Bảng sau đây cho thấy áp suất làm việc tối đa cho phép (MAWP) ở 200 độ C (392 độ F) đối với các loại ống thép không gỉ và hợp kim niken thông thường, so sánh các mối hàn giáp mép và mối hàn ổ cắm:
|
Lớp hợp kim |
UNS |
Thông số ống |
BW MAWP ở 200C (Loại 300, NPS 2) |
SW MAWP ở 200C (Lớp 3000, NPS 2) |
Lợi thế của BW |
|
304/304L |
S30403 |
A312 TP304L |
14,3 thanh (207 psi) |
13,8 thanh (200 psi) |
Có thể so sánh |
|
316/316L |
S31603 |
A312 TP316L |
14,3 thanh (207 psi) |
13,8 thanh (200 psi) |
Có thể so sánh |
|
316H |
S31609 |
A312 TP316H |
14,8 thanh (215 psi) |
13,8 thanh (200 psi) |
BW +4% |
|
310S |
S31008 |
A312 TP310S |
14,3 thanh (207 psi) |
13,8 thanh (200 psi) |
Có thể so sánh |
|
2205 (Song công) |
S31803 |
A789 S31803 |
20,7 thanh (300 psi) |
18,6 thanh (270 psi) |
BW +11% |
|
2507 (Siêu song công) |
S32750 |
A789 S32750 |
27,6 thanh (400 psi) |
22,1 thanh (320 psi) |
BW +25% |
|
C-276 (Hastelloy) |
N10276 |
B622 N10276 |
22,1 thanh (320 psi) |
18,6 thanh (270 psi) |
BW +19% |
|
Inconel 625 |
N06625 |
B444 N06625 |
22,1 thanh (320 psi) |
18,6 thanh (270 psi) |
BW +19% |
|
Titan Gr.2 |
R50400 |
B861 R50400 |
13,8 thanh (200 psi) |
11,7 thanh (170 psi) |
BW +18% |
Bảng 3: So sánh MAWP ở 200C, Loại 300 (BW) so với Loại 3000 (SW), NPS 2. Nguồn: ASME B31.3-2022 Phụ lục A, ASME B16.11-2022 Bảng 2, thông số kỹ thuật của ASTM A312/A789/B622. Lưu ý: Giá trị mang tính gần đúng; xếp hạng thực tế phụ thuộc vào lịch trình độ dày của tường. Lợi thế của BW tăng lên khi sử dụng hợp kim có độ bền cao hơn (song công, niken, titan).
Quan sát chính: Mối hàn giáp mép duy trì toàn bộ độ bền của hợp kim hiệu suất cao (song công, niken, titan) tốt hơn so với mối hàn ổ cắm. Lợi thế về sức mạnh của BW so với SW tăng lên khi độ bền hợp kim tăng lên.
Cân nhắc về kích thước: Khi nào kích thước quyết định sự lựa chọn?
Hướng dẫn ASME B31.3
ASME B31.3 (Quy trình đường ống) cung cấp hướng dẫn rõ ràng về việc lựa chọn phụ kiện theo kích thước ống:
|
Kích thước ống (NPS) |
Loại lắp được đề xuất |
Cơ sở lý luận của ASME B31.3 |
Ngoại lệ/Ghi đè |
|
NPS 1/8 đến NPS 2 |
Mối hàn ổ cắm (ưu tiên) |
Dễ lắp đặt hơn{0}}, lắp đặt nhanh hơn, tiết kiệm hơn |
Sử dụng BW nếu có chu kỳ nghiêm trọng, yêu cầu RT hoặc dịch vụ-ngõ cụt |
|
NPS 2-1/2 đến NPS 4 |
Mông (ưu tiên) hoặc SW |
BW trở nên kinh tế hơn ở kích thước lớn hơn |
SW có thể chấp nhận được đối với dịch vụ không quan trọng Loại 3000 |
|
NPS 5 đến NPS 48+ |
Chỉ mông |
SW không có sẵn hoặc thực tế trên NPS 4 |
Không có ngoại lệ; BW bắt buộc |
Bảng 4: Kích thước ống và lựa chọn loại phụ kiện theo ASME B31.3-2022. Nguồn: ASME B31.3-2022, đoạn. 305.1 và 308.1; Phạm vi ASME B16.11-2022.
Tại sao mối hàn ổ cắm được ưa thích cho lỗ khoan nhỏ
Đối với đường ống có đường kính-nhỏ (NPS 2 trở xuống), các phụ kiện hàn ổ cắm thường được ưu tiên vì những lý do thực tế sau:
Không cần vát: Ống chỉ được cắt vuông-và lắp vào ổ cắm, loại bỏ bước vát cần thiết cho mối hàn giáp mép.
Tự-căn chỉnh: Ổ cắm giữ ống ở đúng vị trí trong khi hàn, loại bỏ nhu cầu căn chỉnh chính xác (khớp-).
Hàn nhanh hơn: Một đường hàn góc đơn lẻ thay thế nhiều đường hàn rãnh (gốc, nóng, lấp đầy, nắp).
Yêu cầu kỹ năng thấp hơn: Các mối hàn góc dễ dàng hơn cho thợ hàn thực hiện chính xác, đặc biệt là trong không gian chật hẹp.
Tiết kiệm: Tổng chi phí lắp đặt (lắp đặt + nhân công hàn + NDE) thường thấp hơn đối với mối hàn lỗ khoan-nhỏ.
Các phụ kiện hàn ổ cắm tạo ra khe hở bên trong 0,5-1,5 mm giữa đầu ống và vai ổ cắm. Khe hở này có thể giữ lại chất lỏng ứ đọng, dẫn đến ăn mòn kẽ hở, ăn mòn do ảnh hưởng vi sinh vật (MIC) hoặc nứt ăn mòn do ứng suất (SCC) trong các dịch vụ ăn mòn. KHÔNG nên sử dụng các phụ kiện hàn ổ cắm trong dịch vụ ngõ cụt hoặc các dịch vụ có tình trạng ứ đọng.
Cân nhắc về dịch vụ ăn mòn và chất lỏng

Ăn mòn kẽ hở tại khe hàn ổ cắm
Khe hở bên trong trong các mối nối hàn ổ cắm là hạn chế quan trọng nhất liên quan đến ăn mòn-. Khe hở tạo ra một kẽ hở nơi chất lỏng ăn mòn có thể bị mắc kẹt và tập trung lại, dẫn đến ăn mòn cục bộ tăng tốc.
|
Điều kiện dịch vụ |
Nguy cơ ăn mòn kẽ hở |
Khuyến nghị lắp đặt |
|
Chất lỏng sạch, không{0}}ăn mòn (nước, không khí, nitơ) |
Thấp |
SW chấp nhận được; BW cũng phù hợp |
|
Ăn mòn nhẹ (nước-Cl thấp, axit loãng) |
Vừa phải |
SW chấp nhận được với kiểm soát khoảng cách thích hợp (tối đa 1,5mm) |
|
Ăn mòn vừa phải (làm mát bằng nước biển, dịch vụ H2S) |
Trung bình-Cao |
Ưu tiên BW; Chỉ SW nếu NPS<= 2 and gap controlled |
|
Có tính ăn mòn cao (HCl, H2SO4, HF, Cl2 ướt) |
Cao |
BW bắt buộc; tránh SW |
|
Dịch vụ-ngõ cụt hoặc ứ đọng (bất kỳ chất lỏng nào) |
Rất cao |
BW bắt buộc; SW bị cấm |
|
Nhiệt độ tuần hoàn (nguy cơ mỏi nhiệt) |
Vừa phải |
Ưu tiên BW; Khe hở SW giúp giảm ứng suất nhiệt nhưng tạo ra nguy cơ ăn mòn |
|
Dịch vụ ăn da (NaOH, KOH ở nhiệt độ cao) |
Cao (SCC ăn da trong khe hở) |
BW bắt buộc |
|
Nguy cơ nứt do ăn mòn ứng suất clorua (Cl-SCC) |
Cao (khoảng cách cô đặc Cl-) |
BW bắt buộc đối với thép không gỉ austenit |
Bảng 5: Đánh giá rủi ro ăn mòn kẽ hở đối với khe hở mối hàn ổ cắm theo điều kiện sử dụng. Nguồn: NACE SP0472-2023, API RP 571-2020, ASME B31.3-2022 cho. 323.2.
Tác động đến hợp kim hiệu suất-cao
Đối với hợp kim niken và thép không gỉ song công, khe hở bên trong của các phụ kiện hàn ổ cắm đặc biệt có vấn đề vì những vật liệu này thường được chọn cho chính xác các môi trường ăn mòn nơi các kẽ hở gây hư hại nhiều nhất:
|
hợp kim |
Chống ăn mòn sơ cấp |
Rủi ro khoảng trống giá |
Khuyến nghị lắp đặt |
|
304/316L |
Ăn mòn chung, môi trường Cl{0}} nhẹ |
Trung bình (rỗ trong khoảng cách) |
SW OK cho tiện ích; BW cho quá trình |
|
2205 song công |
Rỗ clorua, H2S |
Cao (Cl- tập trung trong khoảng trống) |
Ưu tiên BW; Chỉ SW NPS<= 2 |
|
2507 Siêu song công |
Clorua nặng, nước biển |
Rất cao (ăn mòn kẽ hở) |
BW bắt buộc |
|
Hastelloy C-276/C-22 |
HCl, H2SO4, Cl2, axit hỗn hợp |
Rất cao (axit tập trung trong khoảng trống) |
BW bắt buộc |
|
Inconel 625 |
Nước biển, H2S, axit |
Rất cao (ăn mòn kẽ hở) |
BW bắt buộc |
|
Titan Gr.2/Gr.7 |
Nước biển, HCl, axit oxy hóa |
Rất cao (ăn mòn kẽ hở Ti) |
BW bắt buộc |
Bảng 6: Tác động của khe hở mối hàn trên hợp kim hiệu suất cao-. Nguồn: Dữ liệu ăn mòn quốc tế Haynes, NACE MR0175/ISO 15156, API RP 571-2020.
Trả lời:Đối với hợp kim niken (Hastelloy, Inconel), siêu song công và titan: luôn sử dụng phụ kiện hàn đối đầu. Khe hở bên trong của các phụ kiện hàn ổ cắm tạo ra một kẽ hở tập trung chất lỏng ăn mòn, làm mất đi khả năng chống ăn mòn mà các hợp kim cao cấp này được lựa chọn.
Tiêu chuẩn và thông số kỹ thuật áp dụng
Tiêu chuẩn kích thước phù hợp
|
Tiêu chuẩn |
Tiêu đề |
Phạm vi |
Loại lắp |
|
ASME B16.9-2023 |
Nhà máy-Sản xuất phụ kiện mông rèn |
Kích thước, dung sai và xếp hạng cho phụ kiện BW |
mông |
|
ASME B16.11-2022 |
Phụ kiện rèn, ổ cắm-Hàn và ren |
Kích thước, xếp hạng cho phụ kiện rèn SW và ren |
Ổ cắm hàn / ren |
|
ASME B16.28-2023 |
Khuỷu tay bán kính ngắn và lợi nhuận bằng thép rèn |
Khuỷu tay bán kính ngắn (chỉ BW) |
mông |
|
MSS SP-43-2022 |
Lịch trình Phụ kiện mông bằng thép không gỉ rèn 5S và 10S |
Phụ kiện BW không gỉ Lightwall |
Mối hàn (tường mỏng) |
|
MSS SP-75-2022 |
Phụ kiện mông rèn thử nghiệm cao |
Phụ kiện BW có độ bền-cao hơn |
Mông (năng suất cao) |
|
MSS SP-83-2022 |
Phụ kiện hàn ổ cắm thép loại 3000 |
Phụ kiện SW rèn, Lớp 3000 |
Ổ cắm hàn |
|
MSS SP-79-2022 |
Bộ phận giảm mối hàn và mối hàn mông bằng thép không gỉ rèn |
Bộ giảm tốc SW và BW |
Cả hai |
Bảng 7: Tiêu chuẩn kích thước cho các phụ kiện hàn mông và ổ cắm. Nguồn: Tiêu chuẩn ASME, Hiệp hội Tiêu chuẩn hóa Nhà sản xuất (MSS).
Mã thiết kế đường ống
|
Mã số |
Tiêu đề |
Các quy định chính cho việc lựa chọn phụ kiện |
|
ASME B31.3-2022 |
Đường ống xử lý |
Para. 305 (phụ kiện), 308 (chế tạo), 323 (vật liệu), 341 (kiểm tra) |
|
ASME B31.1-2022 |
Đường ống điện |
Tương tự như B31.3; Ưu tiên BW cho NPS > 2 |
|
ASME B31.4-2022 |
Đường ống dẫn Hydrocacbon lỏng |
BW cần thiết cho NPS > 2; SW giới hạn ở phụ trợ |
|
ASME B31.8-2022 |
Truyền tải và phân phối khí |
yêu cầu BW; SW thường không được phép truyền khí |
|
API 5L-2024 |
Đường ống |
Chỉ định đường ống; phụ kiện theo B16.9/B16.11 |
|
NACE MR0175/ISO 15156 |
Vật liệu dịch vụ H2S |
Cả BW và SW đều được chấp nhận nếu vật liệu được chứng nhận |
|
ASME BPVC Phần IX |
Trình độ hàn và hàn đồng |
Yêu cầu WPS/PQR cho cả mối hàn rãnh BW và mối hàn góc SW |
Bảng 8: Quy chuẩn thiết kế đường ống và các quy định về lựa chọn phụ kiện. Nguồn: Dòng ASME B31 (Phiên bản 2022), API 5L-2024, NACE MR0175/ISO 15156.
Tiêu chuẩn hàn và kiểm tra
|
Tiêu chuẩn |
Tiêu đề |
Áp dụng cho BW |
Áp dụng cho SW |
|
ASME Mục IX-2023 |
Trình độ hàn, hàn đồng và nung chảy |
Yêu cầu hàn rãnh WPS/PQR |
Yêu cầu mối hàn góc WPS/PQR |
|
ASME B31.3-2022, Bảng 341.3.2 |
Tiêu chí chấp nhận cho mối hàn |
Tiêu chí RT/UT đầy đủ |
Chỉ tiêu chí bề mặt MT/PT |
|
ASME Mục V Điều 2 |
Kiểm tra X quang |
Cần thiết cho khớp loại 1 |
Không áp dụng (mối hàn góc) |
|
ASME Mục V Điều 5 |
Kiểm tra siêu âm |
Bắt buộc đối với-tường dày BW |
Ứng dụng hạn chế cho SW |
|
ASME Mục V Điều 6 |
Kiểm tra thâm nhập chất lỏng |
bổ sung |
Phương pháp NDE sơ cấp cho SW |
|
ASME Mục V Điều 7 |
Kiểm tra hạt từ tính |
Bổ sung (sắt từ) |
Phương pháp NDE sơ cấp cho SW (ferro) |
|
ASTM A370-23 |
Kiểm tra cơ học các sản phẩm thép |
Phiếu thử kéo/uốn |
Phiếu thử kéo/uốn |
Bảng 9: Tiêu chuẩn hàn và kiểm tra. Nguồn: ASME BPVC (Phiên bản 2023), ASME B31.3-2022.
So sánh chi phí và lắp đặt

So sánh quá trình hàn
|
Thông số hàn |
Mối hàn mông (Rãnh hàn) |
Mối hàn đầu mối (Fillet Weld) |
|
Chuẩn bị chung |
Đầu ống vát (30-37,5 độ, mặt gốc 1,5mm) |
Đầu ống cắt vuông-; không cần vát |
|
Phù hợp |
Quan trọng (căn chỉnh trong phạm vi 1,5mm; không khớp bên trong < 1,5mm) |
Tự-căn chỉnh (ống trượt vào ổ cắm) |
|
Quá trình hàn |
Gốc GTAW + điền SMAW/GTAW + giới hạn (thường là 3-5 lượt) |
Mối hàn góc GTAW hoặc SMAW (1-2 lượt) |
|
Thẻ gốc |
Quan trọng (thâm nhập, lõm, kiểm soát quá trình oxy hóa) |
Không áp dụng (không có root pass) |
|
Thanh lọc |
Bắt buộc (gốc GTAW trên SS/niken/titan) |
Không bắt buộc (chỉ mối hàn bên ngoài) |
|
Thời gian hàn điển hình (NPS 2, Sch 40) |
45-60 phút mỗi khớp |
15-25 phút mỗi khớp |
|
Thời gian hàn điển hình (NPS 6, Sch 40) |
90-120 phút mỗi khớp |
Không áp dụng (SW không được sử dụng) |
|
Trình độ thợ hàn |
Chứng nhận mối hàn rãnh (ASME IX) |
Chứng nhận mối hàn góc (ASME IX) |
|
Nhiệt độ giữa |
Được kiểm soát (đặc biệt là SS/niken) |
Ít quan trọng hơn (mối hàn góc) |
|
Hậu-Xử lý nhiệt mối hàn |
Nếu được yêu cầu bởi mã/tài liệu |
Hiếm khi cần thiết (phần mỏng) |
Bảng 10: So sánh quy trình hàn mối hàn giáp mép và mối hàn ổ cắm. Nguồn: ASME Mục IX-2023, AWS D18.1-2020, dữ liệu thực tiễn trong ngành.
So sánh tổng chi phí lắp đặt
Tổng chi phí lắp đặt phụ kiện bao gồm chính phụ kiện, nhân công hàn, vật tư tiêu hao,-kiểm tra không phá hủy (NDE) và mọi xử lý nhiệt cần thiết. Bảng sau đây cung cấp so sánh chi phí đại diện cho các phụ kiện bằng thép không gỉ (316L):
|
Thành phần chi phí |
Mối hàn mông (NPS 2, Sch 40, 316L) |
Ổ cắm hàn (NPS 2, Class 3000, 316L) |
Chênh lệch chi phí |
|
Chi phí lắp đặt (khuỷu tay 90 độ) |
$8-12 |
$15-25 |
SW +50-100% (giả mạo) |
|
Chuẩn bị cuối ống |
$5-8 (cát cạnh) |
$1-2 (cắt vuông) |
BW +300-400% |
|
Lao động hàn |
25-40 USD (45-60 phút ở mức 40-65 USD/giờ) |
10-17 USD (15-25 phút ở mức 40-65 USD/giờ) |
BW +150-200% |
|
Vật liệu hàn |
$3-5 |
$1-2 |
BW +150-200% |
|
Khí thanh lọc (Ar) |
$2-4 (gốc GTAW) |
$0 |
chỉ có BW |
|
NDE (RT hoặc MT/PT) |
$15-25 (RT) |
$5-8 (MT/PT) |
BW +200-300% |
|
Tổng chi phí lắp đặt |
$58-94 mỗi khớp |
$32-54 mỗi khớp |
Tổng cộng +80-100% BW |
Bảng 11: So sánh tổng chi phí lắp đặt cho thép không gỉ 316L, NPS 2, khuỷu 90 độ (giá Bờ Vịnh Hoa Kỳ năm 2025-2026). Nguồn: RS Means 2025, dữ liệu mua sắm của ngành, ước tính của nhà thầu. Lưu ý: Chi phí là gần đúng và thay đổi tùy theo khu vực, quy mô dự án và nhà thầu.
Thông tin chi tiết quan trọng về chi phí: Các phụ kiện hàn ổ cắm có giá cao hơn trên mỗi đơn vị (rèn so với rèn), nhưng tổng chi phí lắp đặt thấp hơn 30-50% đối với NPS 2 trở xuống do chi phí hàn và NDE giảm đáng kể. Tuy nhiên, đối với NPS 3 trở lên, mối hàn giáp mép trở nên tiết kiệm hơn vì phụ kiện hàn ổ cắm không đạt tiêu chuẩn trên NPS 4.
Trả lời:Đối với NPS 2 trở xuống: tổng chi phí lắp đặt mối hàn ổ cắm thấp hơn 30-50% so với mối hàn giáp mối. Đối với NPS 3 trở lên: hàn mông là lựa chọn thiết thực và tiết kiệm duy nhất. Điểm giao nhau xấp xỉ NPS 2-1/2 đến NPS 3.
Kiểm tra và-Kiểm tra không phá hủy (NDE)
Loại mối hàn quyết định các phương pháp kiểm tra có sẵn, đây là yếu tố lựa chọn quan trọng đối với các hệ thống đường ống có tính-có tính toàn vẹn cao.
|
Phương pháp NDE |
Mối hàn mông (Rãnh hàn) |
Mối hàn đầu mối (Fillet Weld) |
Khả năng phát hiện |
|
Kiểm tra chụp ảnh phóng xạ (RT) |
Phương pháp sơ cấp; kiểm tra thể tích đầy đủ |
Không áp dụng (hình học phi lê) |
Khiếm khuyết bên trong: độ xốp, xỉ, thâm nhập không đầy đủ, thiếu nhiệt hạch |
|
Kiểm tra siêu âm (UT) |
Thể tích đầy đủ; sóng biến dạng + TOFD/PAUT |
Giới hạn; hình dạng mối hàn phi lê không thuận lợi |
Khiếm khuyết bên trong tương tự như RT; tốt hơn cho bức tường dày |
|
Kiểm tra hạt từ tính (MT) |
Bề mặt và gần{0}}bề mặt (chỉ sắt từ) |
Phương pháp sơ cấp cho SW sắt từ |
Các vết nứt bề mặt và gần{0}}bề mặt |
|
Kiểm tra thâm nhập chất lỏng (PT) |
Chỉ bề mặt (bất kỳ vật liệu nào) |
Phương pháp chính cho SW không sắt từ |
Vết nứt bề mặt, độ xốp, sự kết dính không hoàn toàn |
|
Kiểm tra trực quan (VT) |
Yêu cầu trước và sau khi hàn |
Yêu cầu trước và sau khi hàn |
Các khuyết tật bề mặt, biên dạng mối hàn, rãnh cắt |
|
Kiểm tra độ cứng |
Yêu cầu theo mã (xác minh PWHT) |
Hiếm khi được yêu cầu |
Xác minh độ cứng vùng bị ảnh hưởng bởi nhiệt- |
Bảng 12: Các phương pháp NDE và khả năng ứng dụng của chúng đối với mối hàn giáp mép và mối hàn ổ cắm. Nguồn: ASME B31.3-2022 Bảng 341.3.2, ASME Mục V-2023, API 570-2023.
Sự khác biệt quan trọng:Các mối nối giáp mép có thể được kiểm tra đầy đủ bằng NDE thể tích (RT hoặc UT), mang lại sự tin cậy về tính toàn vẹn của mối nối. Mối hàn ổ cắm chỉ có thể được kiểm tra bằng NDE bề mặt (MT hoặc PT), không thể phát hiện các khuyết tật bên trong như sự nóng chảy không hoàn toàn ở gốc ổ cắm hoặc độ xốp trong mối hàn phi lê. Đây là lý do tại sao mối hàn giáp mép là bắt buộc đối với dịch vụ tuần hoàn khắc nghiệt và đường ống tới hạn áp suất cao-.
Nghiên cứu trường hợp lựa chọn ngành

Nghiên cứu điển hình 1: Nhà máy hóa dầu - Đơn vị Ethylene
Dự án: Đơn vị Cracking Ethylene, Trung Đông, 2024Phạm vi: 12.000 cuộn ống, thép không gỉ 316L và 304H, Loại 300-600, NPS 1/2 đến NPS 24. Quyết định: Mối hàn cho NPS 3 trở lên; mối hàn ổ cắm cho NPS 2 trở xuống (kết nối dụng cụ, cống, lỗ thông hơi). Kết quả: 78% mối hàn giáp mép, 22% mối hàn ổ cắm. Không rò rỉ khi khởi động. Mối hàn ổ cắm đã tiết kiệm được $180K chi phí lắp đặt lỗ khoan-nhỏ. Một khớp nối cống SW bị rò rỉ sau 8 tháng do ăn mòn kẽ hở trong thời gian hoạt động ứ đọng - được thay thế bằng BW.
Nghiên cứu điển hình 2: Nền tảng ngoài khơi - Bơm nước biển
Dự án: Bơm nước biển ngoài khơi, Đông Nam Á, 2023Phạm vi: Đường ống Super Duplex 2507, Class 600, NPS 2 đến NPS 16, nước biển ở 25C. Quyết định: 100% đường viền mông cho mọi kích cỡ. Mối hàn ổ cắm bị cấm do nguy cơ ăn mòn kẽ hở trong nước biển clo hóa. Kết quả: Tất cả các kết nối lỗ khoan nhỏ NPS 2 đều cần có mối nối tiếp giáp với GTAW thủ công. Chi phí lắp đặt cao hơn 35% so với giải pháp thay thế SW nhưng không xảy ra lỗi ăn mòn trong thời gian kiểm tra 18 tháng. SW có thể sẽ bị hỏng ở kẽ hở trong vòng 6-12 tháng.
Nghiên cứu điển hình 3: Nhà máy dược phẩm - Nước có độ tinh khiết cao-
Dự án: Hệ thống WFI (Nước pha tiêm) Dược phẩm, Châu Âu, 2025Phạm vi: Thép không gỉ 316L, cấp-vệ sinh, NPS 1/2 đến NPS 3, Loại 150, tuân thủ ASME BPE. Quyết định: Mối hàn 100% với GTAW quỹ đạo. Mối hàn ổ cắm bị cấm theo tiêu chuẩn BPE (khe hở tạo ra nguy cơ ô nhiễm). Kết quả: Tất cả các mối nối quỹ đạo{10}}được hàn bằng kiểm tra kính hiển vi ID 100%. Không có sự cố ô nhiễm. Thời gian cài đặt BW quỹ đạo giảm 40% so với BW thủ công. Phí bảo hiểm được chứng minh bằng việc tuân thủ quy định.
Nghiên cứu trường hợp 4: Nhà máy lọc dầu - Dịch vụ khí chua
Dự án: Nhà máy lọc dầu xử lý khí chua, Bắc Mỹ, 2024Phạm vi: Đường ống bọc Inconel 625 và C-276, Loại 600-900, NPS 2 đến NPS 20, H2S 8% mol. Quyết định: 100% mông. Mối hàn ổ cắm không được phép đối với dịch vụ quan trọng NACE MR0175/ISO 15156 trên Loại 300. Kết quả: Tất cả các mối nối đã được kiểm tra 100% RT. Cần phải sửa chữa hai mối hàn (RT phát hiện thiếu sự hợp nhất). Tổng chi phí lắp đặt cao hơn 60% so với thép cacbon tương đương nhưng tuân thủ NACE và không rò rỉ H2S.
Tiêu chí lựa chọn cuối cùng: Khi nào nên sử dụng cái nào
|
Yếu tố lựa chọn |
Chọn Mông Khi... |
Chọn mối hàn ổ cắm khi... |
|
Kích thước ống |
NPS 3 trở lên (bắt buộc) |
NPS 2 trở xuống (ưu tiên) |
|
Lớp áp lực |
Lớp 600 trở lên |
Loại 150-600 (dịch vụ không nghiêm trọng) |
|
Ăn mòn chất lỏng |
Dịch vụ ăn mòn (axit, clorua, H2S) |
Không-ăn mòn hoặc ăn mòn nhẹ (nước, không khí, N2) |
|
Chết-Kết thúc / Trì trệ |
Dịch vụ{0}}ngõ cụt (bắt buộc) |
Không bao giờ sử dụng SW vào ngõ cụt- |
|
Dịch vụ tuần hoàn |
Tải theo chu kỳ nghiêm trọng |
Chu kỳ nhiệt không{0}}theo chu kỳ hoặc vừa phải |
|
Yêu cầu NDE |
Yêu cầu NDE thể tích đầy đủ (RT/UT) |
Bề mặt NDE (MT/PT) đủ |
|
Loại hợp kim |
Niken, siêu song công, titan, 6Mo |
Thép cacbon, 304/316 (dịch vụ tiện ích) |
|
Mức độ quan trọng của dòng chảy |
Yêu cầu dòng chảy trơn tru (không nhiễu loạn) |
Dòng chảy rối có thể chấp nhận được (cống, lỗ thông hơi) |
|
Tuân thủ quy định |
ASME BPE, API 570, NACE quan trọng |
Đường ống tiện ích không-được quản lý |
|
Ngân sách (Khoảng nhỏ) |
Ngân sách cao hơn có sẵn |
Ưu tiên tối ưu hóa chi phí |
|
Kỹ năng thợ hàn |
Có sẵn thợ hàn rãnh đủ tiêu chuẩn |
Chỉ có thợ hàn phi lê-đủ tiêu chuẩn mới có sẵn |
|
Tốc độ cài đặt |
Lịch trình cho phép thực hiện thủ tục BW đầy đủ |
Lịch-theo dõi nhanh cho lỗ khoan nhỏ |
|
Kiểm tra tương lai |
Cần có quyền truy cập RT/UT đầy đủ |
Kiểm tra bề mặt chấp nhận được |
Bảng 13: Ma trận quyết định mối hàn mông và mối hàn ổ cắm.
Câu hỏi thường gặp
Câu hỏi 1: Có thể sử dụng phụ kiện hàn ổ cắm cho các ứng dụng-áp suất cao không?
Không. Các phụ kiện hàn ổ cắm được giới hạn ở Cấp 600 trở xuống theo thực hành ASME B31.3. Đối với Loại 900 trở lên, bắt buộc phải có phụ kiện nối mông. Mối hàn phi lê trong các mối nối ổ cắm không cung cấp đủ tính toàn vẹn về cấu trúc cho dịch vụ áp suất cao-.
Câu 2: Tại sao có khe hở trong các phụ kiện hàn ổ cắm?
Khoảng cách 0,5-1,5 mm giữa đầu ống và vai ổ cắm giúp giãn nở nhiệt. Nếu không có khe hở này, đường ống có thể chạm đáy cứng vào vai trong quá trình gia nhiệt, gây ra ứng suất nén quá mức. Tuy nhiên, khe hở cũng giữ lại chất lỏng và thúc đẩy sự ăn mòn ở kẽ hở, đó là lý do tại sao SW tránh được trong dịch vụ ăn mòn và ngõ cụt.
Câu 3: Các phụ kiện hàn ổ cắm có thể được chụp X quang (RT) không?
Không. Hình dạng mối hàn góc trong các mối hàn ổ cắm không cho phép kiểm tra bằng chụp ảnh phóng xạ một cách có ý nghĩa. RT được thiết kế dành cho các mối hàn có rãnh xuyên-hoàn toàn (mối hàn giáp mối). Mối hàn ổ cắm chỉ có thể được kiểm tra bằng phương pháp NDE bề mặt (MT cho sắt từ, PT cho tất cả các vật liệu).
Q4: Kích thước ống tối đa cho các phụ kiện hàn ổ cắm là bao nhiêu?
Theo ASME B16.11, các phụ kiện hàn ổ cắm được sản xuất đạt tiêu chuẩn NPS 4. Tuy nhiên, theo ASME B31.3, mối hàn ổ cắm chỉ được ưu tiên cho NPS 2 trở xuống. Đối với NPS 3 trở lên, hàn mông là cách thực hành tiêu chuẩn.
Câu hỏi 5: Các phụ kiện hàn ổ cắm có được chấp nhận đối với dịch vụ khí chua (H2S) không?
Có thể sử dụng các phụ kiện hàn ổ cắm trong dịch vụ H2S nếu vật liệu được chứng nhận theo NACE MR0175/ISO 15156. Tuy nhiên, đối với đường ống khí chua quan trọng (Loại 600 trở lên), mối hàn giáp mép được ưu tiên vì nó cho phép NDE thể tích đầy đủ và loại bỏ nguy cơ ăn mòn kẽ hở tại khe hở.
Câu hỏi 6: Mối hàn đối đầu hoặc mối hàn ổ cắm - nào mạnh hơn?
Các mối nối giáp mép cũng chắc chắn như ống gốc (mối hàn{0} xuyên thấu hoàn toàn). Các mối hàn ổ cắm bị giới hạn bởi độ dày của mối hàn góc, thường bằng 1,0-1,5 lần thành ống. Đối với hợp kim có độ bền cao (duplex, niken), mối hàn giáp mép bảo toàn 100% khả năng chịu áp của ống; mối hàn ổ cắm có thể chỉ giữ lại 80-90%.
Câu hỏi 7: Tôi có thể kết hợp các phụ kiện hàn đối đầu và hàn ổ cắm trên cùng một đường không?
Đúng. Thực tế phổ biến là sử dụng mối hàn giáp mép cho các dây chuyền xử lý chính (NPS 3+) và mối hàn ổ cắm cho các-kết nối nhánh lỗ khoan nhỏ, cống, lỗ thông hơi và kết nối thiết bị (NPS 2 trở xuống). ASME B31.3 cho phép điều này, miễn là mỗi loại mối nối đáp ứng các yêu cầu kiểm tra và thiết kế hiện hành.
Câu 8: Sự khác biệt về chi phí giữa mối hàn đối đầu và mối hàn ổ cắm là bao nhiêu?
Đối với NPS 2 trở xuống: tổng chi phí lắp đặt mối hàn ổ cắm thấp hơn khoảng 30-50% so với mối hàn giáp mép (hàn nhanh hơn, NDE đơn giản hơn). Đối với NPS 3 trở lên: mối hàn giáp mép là lựa chọn thiết thực duy nhất và các phụ kiện hàn ổ cắm không có sẵn hoặc không tiết kiệm.
Để được hỗ trợ lựa chọn phụ kiện và thắc mắc về sản phẩm:Market@jnalloy.com | +86 1933 990 0211| www.jnalloys.com