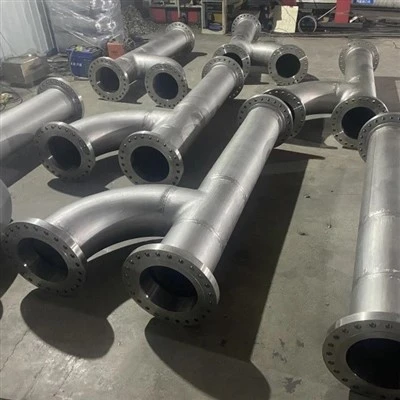
Ống liền mạchđược sản xuất không hàn, mang lại độ bền và khả năng chịu áp lực vượt trội cho các ứng dụng quan trọng. Ống hàn được chế tạo bằng cách cán và hàn các tấm thép, cung cấp các giải pháp-hiệu quả về mặt chi phí cho dịch vụ tổng hợp. Chọn liền mạch cho môi trường có-áp suất cao, nhiệt độ-cao hoặc ăn mòn. Chọn mối hàn cho các dự án có áp suất thấp{6}}đến{7}}trung bình, đường kính lớn và chi phí-nhạy cảm. Ống liền mạch có giá cao hơn 20-40% so với ống hàn cùng loại và kích thước.

Bài viết này cung cấp sự so sánh toàn diện, dựa trên dữ liệu-để giúp bạn đưa ra lựa chọn đúng đắn cho ứng dụng cụ thể của mình. Tất cả dữ liệu đều có nguồn gốc từ các tiêu chuẩn ASTM, mã ASME và nghiên cứu trong ngành.
Ống liền mạch và hàn là gì?
Trước khi so sánh, chúng ta hãy hiểu từng loại ống là gì. Hãy nghĩ về nó như thế này:
Ống liền mạch=một phôi thép đặc xuyên qua tâm để tạo ra một ống rỗng, sau đó được cuộn lại theo kích thước. Không cần hàn. Giống như khoan một lỗ xuyên qua một thanh kim loại.
Ống hàn=một tấm thép phẳng (tấm hoặc cuộn) được cuộn thành hình trụ, sau đó hàn dọc theo đường nối. Giống như cuộn một tấm áp phích vào một cái ống và dán mép.
Ống thép không gỉ liền mạch: Định nghĩa
Ống liền mạch (còn được đánh vần là "liền mạch" - cả hai đều đúng) được sản xuất từ phôi thép tròn đặc. Phôi được nung nóng đến nhiệt độ rèn, sau đó được một trục gá xuyên qua tâm để tạo thành một ống rỗng. Ống rỗng này sau đó được cuộn, kéo căng hoặc kéo để đạt được đường kính và độ dày thành cuối cùng.
Do không có đường hàn nên ống có độ bền đồng đều theo mọi hướng. Điều này làm cho đường ống liền mạch trở thành lựa chọn ưu tiên cho các ứng dụng có-áp suất cao, nhiệt độ-cao và độ an toàn-quan trọng.
Ống thép không gỉ hàn: Định nghĩa
Ống hàn bắt đầu như một tấm thép phẳng (được gọi là "skelp" hoặc "cuộn dây"). Tấm được cuộn thành hình trụ và các cạnh được nối bằng hàn. Các phương pháp hàn phổ biến nhất là:
Hàn TIG (Khí trơ vonfram): Mối hàn chính xác, chất lượng cao-cho đường kính nhỏ-đến{2}}trung bình
ERW (Hàn điện trở): Nhanh chóng, tiết kiệm cho đường kính trung bình
SAW (Hàn hồ quang chìm): Dành cho đường kính lớn và tường dày
EFW (Hàn nhiệt hạch điện): Dành cho đường kính lớn với kim loại phụ
Các ống hàn hiện đại trải qua quá trình kiểm soát chất lượng nghiêm ngặt, bao gồm kiểm tra 100% đường hàn bằng tia X hoặc siêu âm. Khi được sản xuất và thử nghiệm đúng cách, ống hàn hoạt động xuất sắc trong hầu hết các ứng dụng.
Trả lời:Ống liền mạch: Được chế tạo bằng cách xuyên qua một phôi thép đặc, không có đường hàn, độ bền đồng đều theo mọi hướng. Ống hàn: Được chế tạo bằng cách cuộn một tấm thép thành hình trụ và hàn đường nối. Liền mạch=mạnh hơn nhưng đắt hơn. Hàn=tiết kiệm chi phí-cho hầu hết các ứng dụng.
Sự khác biệt chính
Bảng dưới đây tóm tắt 12 điểm khác biệt quan trọng nhất giữa ống thép không gỉ liền mạch và hàn. Hãy sử dụng thông tin này làm tài liệu tham khảo nhanh khi thảo luận với nhà cung cấp hoặc nhóm kỹ thuật của bạn.
|
Yếu tố so sánh |
Ống liền mạch |
Ống hàn |
Người chiến thắng |
|
Phương pháp sản xuất |
Phôi bị thủng, không có mối hàn |
Tấm cán + đường hàn |
- |
|
Chi phí tương đối (cùng kích thước/loại) |
100% (cơ sở) |
60-80% chi phí liền mạch |
Hàn (rẻ hơn 20-40%) |
|
Đường kính tối đa có sẵn |
Giới hạn (thường nhỏ hơn hoặc bằng 24" / 610mm) |
Không giới hạn (lên tới 120" / 3000mm+) |
hàn |
|
Xếp hạng áp suất (cùng kích thước/cấp) |
Cao hơn (không có điểm yếu đường hàn) |
Thấp hơn một chút ở đường hàn |
liền mạch |
|
Dung sai kích thước |
Nới lỏng (điển hình ± 12,5% độ dày thành) |
Chặt hơn (độ dày thành điển hình ± 10%) |
hàn |
|
Bề mặt hoàn thiện (OD) |
Thô hơn (như-điều kiện cán) |
Mượt mà hơn (từ cuộn cuộn) |
hàn |
|
Tùy chọn độ dài |
Hạn chế (điển hình 6-12m) |
Không giới hạn (hàn cuộn dây-đến-cuộn dây) |
hàn |
|
Ăn mòn tại mối hàn |
Không áp dụng (không có đường may) |
Có thể nếu mối hàn bị lỗi |
liền mạch |
|
Yêu cầu NDE |
Yêu cầu UT/ET toàn thân |
Đường hàn chỉ có NDE |
Hàn (ít thử nghiệm hơn) |
|
Thời gian dẫn |
Lâu hơn (điển hình là 4-12 tuần) |
Ngắn hơn (điển hình là 2-6 tuần) |
hàn |
|
Mức độ quan trọng của ứng dụng |
Cao (áp suất, nhiệt độ, an toàn) |
Trung bình (dịch vụ tổng hợp) |
- |
|
Khả năng tái chế |
100% có thể tái chế |
100% có thể tái chế |
Cà vạt |
Bảng 1: Sự khác biệt chính giữa ống thép không gỉ liền mạch và hàn. Nguồn: ASTM A312/A790, ASME B36.19, dữ liệu kỹ thuật của nhà sản xuất, khảo sát chi phí ngành (2025-2026).
Quy trình sản xuất: Mỗi loại được sản xuất như thế nào

Các bước sản xuất ống liền mạch
Bước 1 - Lựa chọn phôi: Phôi thép tròn đặc đúng loại (ví dụ: 304, 316L, 2205) được chọn và kiểm tra.
Bước 2 - Gia nhiệt: Phôi được nung ở nhiệt độ 1200-1300 độ trong lò nung quay cho đến khi trở nên dẻo.
Bước 3 - Xuyên: Một trục gá xuyên qua tâm phôi nóng-màu đỏ, tạo ra một ống rỗng (được gọi là "rỗng" hoặc "ống rỗng").
Bước 4 - Kéo dài/Cán: Phần rỗng được đưa qua máy cán để giảm đường kính và độ dày thành tới kích thước mục tiêu.
Bước 5 - Xử lý nhiệt: Đường ống được ủ-trong dung dịch (làm nóng đến 1050-1100 độ, sau đó làm nguội nhanh) để khôi phục khả năng chống ăn mòn.
Bước 6 - Kiểm tra kích thước: OD, độ dày thành, độ thẳng và chiều dài được xác minh.
Bước 7 - NDE (Kiểm tra không-phá hủy): Kiểm tra siêu âm (UT) hoặc kiểm tra dòng điện xoáy (ET) để kiểm tra toàn bộ thân ống xem có khuyết tật hay không.
Bước 8 - Hoàn thiện: Các đầu được vát, bề mặt được ngâm/thụ động hóa và đường ống được đánh dấu và đóng gói.
Các bước sản xuất ống hàn
Bước 1 - Lựa chọn cuộn/tấm: Một cuộn hoặc tấm thép không gỉ đúng loại được chọn và kiểm tra.
Bước 2 - Chuẩn bị cạnh: Các cạnh của tấm được gia công theo góc chính xác để hàn.
Bước 3 - Tạo hình: Tấm được cuộn thành hình trụ bằng máy nghiền hoặc máy ép.
Bước 4 - Hàn: Đường may được hàn bằng phương pháp TIG, ERW, SAW hoặc EFW. Kim loại phụ có thể được sử dụng hoặc không.
Bước 5 - Xử lý nhiệt mối hàn: Đường hàn thường được xử lý nhiệt-(ủ) để khôi phục khả năng chống ăn mòn tại mối hàn.
Bước 6 - Định cỡ/Hiệu chỉnh: Ống đi qua máy nghiền định cỡ để đạt được đường kính ngoài và độ tròn chính xác.
Bước 7 - NDE của Đường hàn: 100% đường hàn được kiểm tra bằng chụp X quang (RT), siêu âm (UT) hoặc dòng điện xoáy (ET).
Bước 8 - Kiểm tra thủy tĩnh: Đường ống được tạo áp lực bằng nước để xác minh độ kín-rò rỉ.
Bước 9 - Hoàn thiện: Các đầu được vát, xử lý bề mặt và đường ống được đánh dấu và đóng gói.
|
Diện mạo |
Ống liền mạch |
Ống hàn |
|
Nguyên liệu ban đầu |
Phôi đặc (thanh tròn) |
Thép cuộn hoặc tấm |
|
Quy trình chính |
Xuyên + lăn |
Cán + hàn |
|
Yêu cầu hàn? |
KHÔNG |
Có (bước quan trọng) |
|
Xử lý nhiệt |
Ủ dung dịch toàn thân |
Ủ đường hàn (ủ đầy đủ tùy chọn) |
|
Phạm vi NDE |
Toàn thân (100% chiều dài ống) |
Chỉ đường hàn (100% chiều dài đường hàn) |
|
Kiểm soát kích thước |
Khó hơn (khi{0}}cuộn) |
Dễ dàng hơn (hình thành từ cuộn dây chính xác) |
|
Tốc độ sản xuất |
Chậm hơn (quy trình nhiều{0}}bước, hàng loạt) |
Nhanh hơn (liên tục hoặc bán{0}}liên tục) |
|
Chiều dài tối đa |
Bị giới hạn bởi kích thước phôi (điển hình 6-12m) |
Bị giới hạn bởi trọng lượng cuộn dây (có thể lên tới 20m+) |
Bảng 2: So sánh quy trình sản xuất. Nguồn: ASTM A312/A358/A778, ASTM A790/A928, tài liệu quy trình của nhà sản xuất.
Trả lời:Sản xuất ống liền mạch: xuyên phôi → cuộn → ủ → kiểm tra (NDE toàn thân). Sản xuất ống hàn: tấm cuộn → đường hàn → đường hàn → kiểm tra (chỉ đường may NDE). Liền mạch=phức tạp hơn, chậm hơn. Hàn=nhanh hơn, tiết kiệm hơn.
So sánh đánh giá sức mạnh và áp suất
Câu hỏi thường gặp nhất của các kỹ sư: "Ống liền mạch có bền hơn ống hàn không?" Câu trả lời đòi hỏi sắc thái. Hãy nhìn vào dữ liệu.

Độ bền kéo và năng suất
Khi sử dụng cùng loại thép không gỉ (ví dụ: cả hai ống đều là ASTM A312 TP316L), độ bền kim loại cơ bản là giống hệt nhau. Tuy nhiên, đường hàn trong ống hàn có thể là điểm yếu nếu không được chế tạo hoặc kiểm tra đúng cách.
|
Tài sản |
Ống liền mạch (TP316L) |
Ống hàn (TP316L) |
Sự khác biệt |
|
Độ bền kéo (phút) |
485 MPa (70 ksi) |
485 MPa (70 ksi) |
Giống nhau (cùng lớp) |
|
Sức mạnh năng suất (phút) |
170 MPa (25 ksi) |
170 MPa (25 ksi) |
Giống nhau (cùng lớp) |
|
Sức mạnh tại Weld Seam |
Không áp dụng (không có đường may) |
85-100% kim loại cơ bản |
Hàn: đường may có thể yếu hơn |
|
Sự thay đổi dọc theo chiều dài |
Thấp (cấu trúc đồng nhất) |
Thấp (hàn hiện đại phù hợp) |
So sánh về chất lượng ống |
|
Sức mạnh định hướng |
Đẳng hướng (giống nhau theo mọi hướng) |
Hơi dị hướng ở đường may |
Liền mạch tốt hơn một chút |
Bảng 3: So sánh sức mạnh - Cùng cấp (TP316L). Nguồn: ASTM A312-23, ASME B36.19, dữ liệu thử nghiệm độ bền kéo từ các MTR được chứng nhận.
Tính toán đánh giá áp suất
Đánh giá áp suất đường ống được tính bằng công thức Barlow (đơn giản hóa):
P=(2 × S × t) / (D × SF)
P=Áp suất tối đa cho phép (MPa hoặc psi)
S=Ứng suất cho phép (từ ASME B31.3 hoặc ASME II-D)
t=Độ dày của tường (mm hoặc inch)
D=Đường kính ngoài (mm hoặc inch)
SF=Hệ số an toàn (thường là 4.0 đối với ASME B31.3)
Đối với các ống liền mạch và hàn có cùng loại, kích thước và độ dày thành, mức áp suất được tính toán là CÙNG - vì ứng suất cho phép (S) là như nhau. Tuy nhiên, ASME B31.3 và các mã liên quan có thể yêu cầu hệ số hiệu suất mối hàn (E) đối với ống hàn:
|
Mã/Tiêu chuẩn |
Hiệu suất mối nối ống liền mạch (E) |
Hiệu suất mối nối ống hàn (E) |
Tác động đến xếp hạng áp suất |
|
ASME B31.3 (Đường ống xử lý) |
1.0 |
0,85-1,0 (tùy thuộc vào NDE) |
Mối hàn có thể bị giảm 0-15% |
|
ASME B31.1 (Đường ống điện) |
1.0 |
0,85-1,0 (tùy thuộc vào NDE) |
Mối hàn có thể bị giảm 0-15% |
|
ASME BPVC VIII (Bình chịu áp lực) |
1.0 |
0,85-1,0 (tùy thuộc vào NDE) |
Mối hàn có thể bị giảm 0-15% |
|
ASTM A312 (Chung) |
Không giảm giá |
Không giảm tải nếu thực hiện 100% RT/UT |
Hàn hiện đại: không giảm tải |
Bảng 4: Các yếu tố hiệu quả chung trong Bộ luật ASME. Nguồn: ASME B31.3-2024, ASME BPVC Phần VIII Phân khu 1, ASTM A312-23.
Lưu ý quan trọng:Các ống hàn hiện đại với chức năng chụp X quang (RT) hoặc siêu âm (UT) 100% của đường hàn có hiệu suất chung là 1.0 - giống như ống liền mạch. Do đó, đánh giá áp suất là giống hệt nhau. Luôn kiểm tra phương pháp NDE được sử dụng.
Khả năng chống ăn mòn: Hàn có ảnh hưởng đến hiệu suất không?
Một mối quan tâm chung: “Liệu mối hàn có bị ăn mòn nhanh hơn phần còn lại của đường ống không?” Câu trả lời phụ thuộc vào chất lượng hàn và xử lý nhiệt.

Cơ chế ăn mòn đường hàn
Độ nhạy của mối hàn: Nếu khu vực hàn không được ủ dung dịch-thích hợp, crom cacbua có thể kết tủa ở các ranh giới thớ, làm giảm khả năng chống ăn mòn. Điều này có thể ngăn ngừa được bằng cách xử lý nhiệt sau hàn-thích hợp.
Thành phần kim loại mối hàn: Nếu sử dụng kim loại phụ, kim loại mối hàn có thể có tính chất hóa học hơi khác so với kim loại cơ bản. Trong thép không gỉ, kim loại phụ phù hợp được sử dụng để giảm thiểu sự khác biệt này.
Ứng suất dư: Hàn tạo ra ứng suất dư có thể thúc đẩy hiện tượng nứt ăn mòn do ứng suất (SCC). Xử lý nhiệt thích hợp làm giảm những căng thẳng này.
Oxy hóa bề mặt: Khu vực hàn có thể bị đổi màu (nhuộm nhiệt) làm giảm khả năng chống ăn mòn. Tẩy và thụ động khôi phục lớp oxit bảo vệ.
Dữ liệu kiểm tra ăn mòn: Liền mạch và hàn
|
Loại thử nghiệm/Môi trường |
Ống liền mạch |
Ống hàn (hàn + ủ đúng cách) |
Sự khác biệt |
|
ASTM A262 (Ăn mòn giữa các hạt) |
Vượt qua (không tấn công) |
Vượt qua (không tấn công) |
Không có sự khác biệt |
|
ASTM G48 (Rỗ trong FeCl3) |
PREN-phụ thuộc |
PREN-phụ thuộc |
Không có sự khác biệt |
|
Ăn mòn chung (H2SO4, 5%) |
0,18 mm/năm |
0,18 mm/năm |
Không có sự khác biệt |
|
Ăn mòn kẽ hở (Nước biển, 30 ngày) |
Không tấn công |
Không có sự tấn công ở đường may |
Không có sự khác biệt |
|
Nứt ăn mòn ứng suất (MgCl2, 155 độ) |
Vết nứt ở 48h |
Nứt sau 48h (tại đường may nếu không ủ) |
Phụ thuộc vào PWHT |
|
Ăn mòn đường hàn (nếu KHÔNG được xử lý nhiệt sau-mối hàn) |
N/A |
Nhanh hơn 2-5 lần so với kim loại cơ bản |
Hàn: cần PWHT |
Bảng 5: So sánh khả năng chống ăn mòn - Liền mạch và hàn (Cùng cấp). Nguồn: ASTM G48-21, ASTM A262-22, Khảo sát dữ liệu ăn mòn của NACE, báo cáo thử nghiệm của nhà sản xuất.
Bài học rút ra: Khi ống hàn được sản xuất đúng cách (với-xử lý nhiệt sau hàn và tẩy/thụ động), khả năng chống ăn mòn của chúng về cơ bản giống với ống liền mạch cùng loại. Đường hàn KHÔNG phải là điểm yếu nếu tuân thủ các biện pháp kiểm soát chất lượng.
Trả lời:Khi hàn và xử lý nhiệt-đúng cách, ống thép không gỉ hàn có khả năng chống ăn mòn tương tự như ống liền mạch. Đường hàn chỉ trở thành nguy cơ ăn mòn nếu-bỏ qua quá trình xử lý nhiệt sau mối hàn. Luôn chỉ định dung dịch ủ + tẩy/thụ động cho các ống hàn trong dịch vụ ăn mòn.
So sánh chi phí: Bạn có thể tiết kiệm được bao nhiêu khi hàn?
Chi phí thường là yếu tố số 1 trong việc lựa chọn vật liệu. Dữ liệu sau đây cho thấy sự khác biệt về giá điển hình giữa ống liền mạch và ống hàn đối với các loại thép không gỉ thông thường.
|
Lớp/Kích thước |
Ống liền mạch (USD/m) |
Ống hàn (USD/m) |
Tiết kiệm với hàn |
Tiết kiệm (%) |
|
TP304L, 2"SCH40 |
$28/m |
$20/m |
$8/m |
29% |
|
TP304L, 6"SCH40 |
$95/m |
$68/m |
$27/m |
28% |
|
TP316L, 2"SCH40 |
$42/m |
$30/m |
$12/m |
29% |
|
TP316L, 6"SCH40 |
$145/m |
$105/m |
$40/m |
28% |
|
TP316L, 12"SCH40 |
$420/m |
$310/m |
$110/m |
26% |
|
2205 Song công, 4" SCH 40 |
$180/m |
$135/m |
$45/m |
25% |
|
2205 Song công, 8" SCH 40 |
$480/m |
$360/m |
$120/m |
25% |
|
2507 Siêu song công, 6" SCH 40 |
$850/m |
$650/m |
$200/m |
24% |
Bảng 6: So sánh chi phí - Ống liền mạch và ống hàn (Giá chỉ định, 2026). Nguồn: Khảo sát giá ngành, báo giá nhà phân phối
(trung bình Trung Quốc/Ấn Độ/Mỹ). Giá chỉ mang tính chất tham khảo và tùy thuộc vào biến động của thị trường.
Tại sao liền mạch lại đắt hơn?
Sản xuất phức tạp hơn: Đâm xuyên, -lăn nhiều đường và NDE toàn thân- đòi hỏi nhiều thời gian và năng lượng hơn.
Năng suất thấp hơn: Quá trình xuyên thấu tạo ra nhiều phế liệu (phiếu giảm giá, đầu cắt) hơn là cuộn một tờ giấy.
Thời gian sản xuất dài hơn: Sản xuất ống liền mạch mất 4-12 tuần so với 2-6 tuần đối với ống hàn.
Giới hạn về kích thước: Ống liền mạch có đường kính-lớn ( Lớn hơn hoặc bằng 24") cực kỳ khó sản xuất và tốn kém.
Định vị thị trường: Liền mạch được coi là "cao cấp", hỗ trợ mức giá cao hơn.
Khi nào ống hàn tiết kiệm được nhiều tiền nhất?
Đường kính lớn (Lớn hơn hoặc bằng 12"): Tiết kiệm 25-40% là phổ biến.
Chiều dài dài: Ống hàn có thể được cung cấp với chiều dài dài hơn (hàn từ cuộn dây-đến-cuộn dây), giảm chi phí hàn tại hiện trường.
Dịch vụ-không quan trọng: Đối với nước, không khí hoặc chất lỏng-không nguy hiểm, ống hàn là lựa chọn kinh tế.
Ngân sách dự án eo hẹp: Việc chỉ định ống hàn (nơi mã-cho phép) có thể giảm chi phí vật liệu từ 20-40%.
Mẹo tiết kiệm chi phí{0}}:Đối với các ống có đường kính-lớn ( Lớn hơn hoặc bằng 12") trong dịch vụ không-quan trọng, ống hàn có thể tiết kiệm 25-40% so với ống liền mạch. Hãy luôn hỏi kỹ sư của bạn: "Điều này có thể chỉ định ống hàn không?" Câu trả lời thường là CÓ.
Độ chính xác kích thước và độ hoàn thiện bề mặt
Độ chính xác về kích thước ảnh hưởng đến các đặc tính-lắp ráp, hàn-và dòng chảy. Bề mặt hoàn thiện ảnh hưởng đến khả năng chống ăn mòn và khả năng làm sạch (quan trọng đối với dịch vụ thực phẩm/dược phẩm).

|
tham số |
Ống liền mạch (ASTM A312) |
Ống hàn (ASTM A312) |
Tác động thực tế |
|
Dung sai OD |
+/- 0.5% (điển hình) |
+/- 0.4% (điển hình) |
Hàn chính xác hơn một chút |
|
Dung sai độ dày của tường |
+/- 12.5% (điển hình) |
+/- 10% (điển hình) |
Hàn có dung sai tường chặt hơn |
|
Độ tròn (hình bầu dục) |
Tối đa 1,5% OD |
Tối đa 1% OD |
Mối hàn tròn hơn |
|
Độ thẳng |
Tối đa 1/8" trên 10 ft |
Tối đa 1/8" trên 10 ft |
Như nhau |
|
Bề mặt hoàn thiện (OD) |
Thô (như{0}}cán, Ra ~3-5 μm) |
Mịn (từ cuộn dây, Ra ~1-2 μm) |
Hàn tốt hơn cho dòng chảy |
|
Bề mặt hoàn thiện (ID) |
Thô (như{0}}đâm thủng, Ra ~5-10 μm) |
Mịn (từ cuộn dây, Ra ~1-2 μm) |
Hàn tốt hơn cho dịch vụ sạch sẽ |
|
Dung sai chiều dài |
+/- 6mm (điển hình) |
+/- 3mm (điển hình) |
Hàn chính xác hơn |
Bảng 7: So sánh độ chính xác kích thước và độ hoàn thiện bề mặt. Nguồn: ASTM A312-23, ASTM A358-23, dữ liệu dung sai của nhà sản xuất.
Ý nghĩa thực tiễn:
Đối với thực phẩm/dược phẩm/dịch vụ đòi hỏi độ bóng bề mặt: Ống hàn (hoặc đường may{0}}hoàn thiện liền mạch) được ưu tiên.
Đối với các ứng dụng có độ tinh khiết cao: Chỉ định ID được đánh bóng cơ học (cả liền mạch và hàn đều có thể được đánh bóng).
Để đạt hiệu quả dòng chảy: ID mượt mà hơn (hàn hoặc đánh bóng) giúp giảm tổn thất ma sát.
Hướng dẫn đăng ký: Lựa chọn nào cho ngành của bạn
Hướng dẫn sau đây khớp loại ống với điều kiện ngành và dịch vụ. Khi có nghi ngờ, hãy tham khảo ý kiến nhóm kỹ thuật của bạn hoặc liên hệ với các chuyên gia kỹ thuật của chúng tôi.
|
Công nghiệp/Ứng dụng |
Loại ống được đề xuất |
Lý luận |
|
Dầu khí - Nền tảng ngoài khơi (nước biển, nước chữa cháy) |
Liền mạch (hoặc hàn với 100% NDE) |
Dịch vụ quan trọng, cần độ tin cậy cao |
|
Dầu khí - Đường dòng trên bờ (không-chua) |
Hàn (EFW/SAW) |
Chi phí-hiệu quả cho đường kính lớn |
|
Hóa dầu - Đường ống xử lý (hydrocacbon) |
Liền mạch (theo ASME B31.3) |
B31.3 về mặt lịch sử ủng hộ dịch vụ chất lỏng Loại D liền mạch |
|
Hóa dầu - Đường ống tiện ích (nước, không khí) |
hàn |
Dịch vụ không{0}}quan trọng, tiết kiệm chi phí |
|
Phát điện - Ống nồi hơi |
Liền mạch (ASTM A213) |
Yêu cầu về mã-nhiệt độ, áp suất-cao |
|
Ống ngưng tụ phát điện - |
Hàn (TIG,-được cán hoặc ủ) |
Chi phí-hiệu quả, bề mặt hoàn thiện tốt |
|
Thực phẩm & Đồ uống - Đường ống xử lý |
Hàn (TIG, ngâm/thụ động) |
Bề mặt nhẵn, dễ lau chùi, chi phí thấp hơn |
|
Dược phẩm - Hệ thống nước tinh khiết |
Hàn (TIG quỹ đạo, 100% NDE) |
ID mịn, kiểm chứng chất lượng mối hàn |
|
Xử lý nước - Khử muối (nước biển) |
Liền mạch hoặc hàn (2507 Super Duplex) |
Ăn mòn nước biển; cả hai loại đều hoạt động nếu điểm đúng |
|
Kiến trúc - Tay vịn, kết cấu |
Hàn (trang trí, hàn TIG) |
Hoàn thiện thẩm mỹ, chi phí thấp hơn |
|
Bộ trao đổi nhiệt - Vỏ & ống |
Liền mạch (ống) |
Ống-áp suất cao; liền mạch ưa thích |
|
Bộ trao đổi nhiệt - Bộ trao đổi nhiệt dạng tấm |
Hàn (vật liệu tấm) |
Tấm được hàn; hình thức sản phẩm khác nhau |
|
Khai thác - Vận chuyển bùn |
Được hàn (lớp lót chống mài mòn-tùy chọn) |
Đường kính lớn,-hiệu quả về mặt chi phí |
|
Đóng tàu - Làm mát bằng nước biển |
Liền mạch hoặc hàn (316L hoặc 2205) |
Cả hai đều chấp nhận được; chọn dựa trên áp lực |
Bảng 8: Hướng dẫn ứng dụng - Liền mạch và hàn theo ngành. Nguồn: ASME B31.3, API 5LC, NACE MR0175, hướng dẫn thực hành ngành.
Trả lời:Chọn liền mạch cho: ứng dụng-áp suất cao, nhiệt độ-cao, mức độ an toàn-quan trọng hoặc mã-bắt buộc. Chọn mối hàn cho: áp suất thấp-đến-trung bình, đường kính lớn, dịch vụ không-quan trọng và các dự án nhạy cảm về chi phí-. Khi nghi ngờ, hãy hỏi: "Mã hoặc tiêu chuẩn có YÊU CẦU liền mạch không?" Nếu không, hàn thường được chấp nhận.
Tiêu chuẩn và thông số kỹ thuật (ASTM, ASME, EN)
Cả ống liền mạch và ống hàn đều được tuân thủ theo cùng tiêu chuẩn ASTM/ASME. Tiêu chuẩn chỉ định loại (ví dụ: TP316L), không phải phương pháp sản xuất. Tuy nhiên, một số tiêu chuẩn dành riêng cho các sản phẩm hàn hoặc liền mạch. Các bảng sau đây làm rõ:
Tiêu chuẩn ASTM cho ống thép không gỉ liền mạch
|
Tiêu chuẩn ASTM |
Tiêu đề |
Các lớp phổ biến |
|
ASTM A312 |
Ống SS Austenitic liền mạch, hàn và gia công nguội |
TP304/L/H, TP316/L/H, TP321, TP347 |
|
ASTM A376 |
Ống SS Austenitic liền mạch cho dịch vụ trạm trung tâm nhiệt độ cao- |
TP304H, TP316H, TP321H |
|
ASTM A430 |
Ống SS Austenitic được rèn và nhàm chán cho dịch vụ nhiệt độ cao- |
TP304, TP316, TP321 |
|
ASTM A790 |
Ống SS Ferritic/Austenitic (Duplex) liền mạch và hàn |
S31803, S32205, S32750, S32760 |
|
ASTM A789 |
Ống SS Ferritic/Austenitic (Duplex) liền mạch và hàn |
S31803, S32205, S32750 |
|
ASTM A213 |
Nồi hơi SS Ferritic/Austenitic liền mạch, Bộ quá nhiệt, Ống trao đổi nhiệt |
TP304, TP316, T5, T9, T91 |
|
ASTM A511 |
Ống cơ khí SS liền mạch |
Tất cả các lớp phổ biến |
Bảng 9: Tiêu chuẩn ASTM về ống thép không gỉ liền mạch. Nguồn: ASTM International, Sách Tiêu chuẩn Thường niên 2024.
Tiêu chuẩn ASTM cho ống thép không gỉ hàn
|
Tiêu chuẩn ASTM |
Tiêu đề |
Phương pháp hàn |
Các lớp phổ biến |
|
ASTM A312 |
Ống SS Austenitic liền mạch, hàn và gia công nguội |
TIG/ERW |
TP304/L/H, TP316/L/H |
|
ASTM A358 |
Ống SS Austenitic hàn điện-Dung hợp-được hàn (EFW) cho dịch vụ nhiệt độ cao- |
EFW (có phụ) |
TP304H, TP316H, TP321H |
|
ASTM A778 |
Ống SS Austenitic hàn, không qua ủ cho nhiệt độ thấp-đến-trung bình |
TIG (không có chất độn) |
TP304, TP316 |
|
ASTM A928 |
Ống SS Ferritic/Austenitic (Duplex) EFW với kim loại phụ |
EFW (có phụ) |
S31803, S32205, S32750 |
|
ASTM A814 |
Ống thép SS Austenitic hàn nguội- |
TIG + tạo hình nguội |
TP304, TP316 |
|
ASTM A312 (Hàn) |
Giống như liền mạch (bao gồm cả hai) |
TIG/ERW |
Tất cả các loại austenit |
Bảng 10: Tiêu chuẩn ASTM về ống thép không gỉ hàn. Nguồn: ASTM International, Sách Tiêu chuẩn Thường niên 2024.
Tiêu chuẩn EN (Châu Âu) và JIS (Nhật Bản)
|
Tiêu chuẩn |
Vùng đất |
Sản phẩm liền mạch |
Sản phẩm hàn |
|
EN 10216-5 |
Châu Âu |
Ống thép không gỉ liền mạch cho áp lực |
- |
|
EN 10217-7 |
Châu Âu |
- |
Ống thép không gỉ hàn chịu áp lực |
|
EN 10312 |
Châu Âu |
- |
Ống thép không gỉ hàn cho nước (vệ sinh) |
|
JIS G3459 |
Nhật Bản |
Ống thép không gỉ liền mạch |
Ống thép không gỉ hàn |
|
JIS G3463 |
Nhật Bản |
Ống trao đổi nhiệt/nồi hơi bằng thép không gỉ liền mạch |
Ống thép không gỉ hàn |
|
JIS G3446 |
Nhật Bản |
Ống cơ khí bằng thép không gỉ liền mạch |
Ống cơ khí bằng thép không gỉ hàn |
Bảng 11: Tiêu chuẩn EN và JIS cho ống thép không gỉ liền mạch và hàn. Nguồn: Tiêu chuẩn Châu Âu CEN, Tiêu chuẩn Công nghiệp Nhật Bản JIS.
Liền mạch hoặc hàn?
Sau khi xem xét tất cả dữ liệu, đây là ma trận quyết định có cấu trúc để hướng dẫn lựa chọn của bạn. Trả lời từng câu hỏi theo thứ tự:
|
Câu hỏi |
Nếu CÓ → Chọn |
Nếu KHÔNG → Chuyển sang Câu hỏi Tiếp theo |
|
Mã/tiêu chuẩn áp dụng có YÊU CẦU liền mạch không? |
Liền mạch (bắt buộc) |
Câu hỏi 2 |
|
Áp suất thiết kế có > 1500 psi (10 MPa) không? |
Liền mạch (được khuyến nghị) |
Câu hỏi 3 |
|
Nhiệt độ thiết kế có > 400 độ không? |
Liền mạch (được khuyến nghị) |
Câu hỏi 4 |
|
Chất lỏng đó có nguy hiểm không (độc, dễ cháy, gây chết người)? |
Liền mạch (được khuyến nghị) |
Câu hỏi 5 |
|
Đường kính ống có > 24" (610mm) không? |
Hàn (chỉ có tùy chọn hoặc rẻ hơn nhiều) |
Câu hỏi 6 |
|
Đây có phải là dự án nhạy cảm về mặt chi phí không? |
Hàn (tiết kiệm 20-40%) |
Câu hỏi 7 |
|
Is long delivery time acceptable (>8 tuần)? |
Hoặc (liền mạch nếu có) |
Hàn (thời gian thực hiện ngắn hơn) |
|
Không có điều nào ở trên áp dụng - dịch vụ chung |
Hàn (mặc định{0}}hiệu quả về chi phí) |
- |
Bảng 12: Ma trận quyết định - Lựa chọn liền mạch và hàn. Nguồn: Được phát triển từ hướng dẫn ASME B31.3, đề xuất API và các phương pháp hay nhất trong ngành.
Dòng dưới cùng:Ống liền mạch là lựa chọn thận trọng, tuân thủ mã-cho dịch vụ quan trọng (áp suất cao, nhiệt độ cao, chất lỏng nguy hiểm). Ống hàn là sự lựa chọn tiết kiệm, theo quy tắc{2}}có thể chấp nhận được cho dịch vụ chung (áp suất thấp-đến-trung bình, chất lỏng không-nguy hiểm, đường kính lớn). Cách tiếp cận tốt nhất: chỉ định hàn ở nơi mã cho phép và sử dụng khoản tiết kiệm được để nâng cấp loại hợp kim (ví dụ: chọn hàn 316L thay vì liền mạch 304L để chống ăn mòn tốt hơn).
Câu hỏi thường gặp (FAQ)
Câu hỏi: Ống thép không gỉ hàn có thể được sử dụng cho các ứng dụng-áp suất cao không?
Trả lời: Có, nếu ống hàn đáp ứng các tính toán định mức áp suất tương tự và có 100% NDE của đường hàn. ASME B31.3 cho phép ống hàn có hệ số hiệu suất chung E=1.0 khi thực hiện chụp X quang hoặc siêu âm 100%. Luôn xác minh với nhóm kỹ thuật của bạn.
Hỏi: Ống liền mạch có luôn bền hơn ống hàn không?
Trả lời: Không. Khi cả hai ống được làm từ cùng loại thép không gỉ, độ bền kim loại cơ bản là giống hệt nhau. Sự khác biệt nằm ở đường hàn của ống hàn, (nếu thực hiện không đúng cách) có thể yếu hơn. Với mối hàn và NDE thích hợp, ống hàn đạt được độ bền tương đương với ống liền mạch.
Hỏi: Tôi có thể tiết kiệm được bao nhiêu tiền bằng cách chỉ định ống hàn thay vì ống liền mạch?
A: Mức tiết kiệm điển hình là 20-40% tùy thuộc vào quy mô và cấp độ. Đối với đường kính lớn (Lớn hơn hoặc bằng 12"), mức tiết kiệm có thể đạt tới 40%. Đối với đường kính nhỏ (Nhỏ hơn hoặc bằng 2"), mức tiết kiệm thường là 25-30%. Luôn so sánh báo giá từ nhà cung cấp của bạn cho dự án cụ thể.
Hỏi: Ống hàn có bị ăn mòn nhanh hơn ở đường hàn không?
A: Không nếu đường ống được sản xuất đúng cách. Sau{1}}xử lý nhiệt sau mối hàn (ủ dung dịch) khôi phục khả năng chống ăn mòn tại mối hàn. Tẩy và thụ động loại bỏ các oxit bề mặt. Khi thực hiện xong các bước này, đường hàn có khả năng chống ăn mòn tương đương với kim loại cơ bản.
Hỏi: Tiêu chuẩn ASTM nào bao gồm ống thép không gỉ hàn?
Đáp: Các tiêu chuẩn chính là ASTM A312 (bao gồm cả liền mạch và hàn), ASTM A358 (ống EFW cho dịch vụ nhiệt độ-cao), ASTM A778 (hàn, không ủ, cho dịch vụ nhiệt độ-thấp) và ASTM A928 (ống song công EFW).
Hỏi: Tôi có thể sử dụng ống hàn cho các ứng dụng nước biển không?
Trả lời: Có, miễn là loại phù hợp với nước biển (ví dụ: 2205 song công, 2507 siêu song công hoặc 316L với thiết kế phù hợp). Loại ống (liền mạch hoặc hàn) ít quan trọng hơn loại hợp kim. Cả hai loại đều được sử dụng thành công trong dịch vụ nước biển.
Hỏi: Đường kính tối đa có sẵn cho ống liền mạch là bao nhiêu?
Trả lời: Ống liền mạch thường có đường kính lên tới 24" (610mm) NB. Về mặt kỹ thuật, đường kính lớn hơn là có thể nhưng cực kỳ đắt tiền và thời gian thực hiện rất dài. Đối với đường kính > 24", ống hàn là lựa chọn thiết thực.
Hỏi: Làm cách nào để xác minh rằng ống hàn là an toàn cho ứng dụng của tôi?
Đáp: Yêu cầu nhà cung cấp của bạn những thông tin sau: (1) Chứng chỉ Kiểm tra Nhà máy (MTC) theo EN 10204 3.1 hoặc 3.2, (2) Báo cáo NDE (chụp X quang hoặc siêu âm 100% đường hàn), (3) Chứng chỉ kiểm tra thủy tĩnh, (4) Báo cáo Nhận dạng Vật liệu Tích cực (PMI). Những tài liệu này xác minh đường ống đáp ứng đặc điểm kỹ thuật.