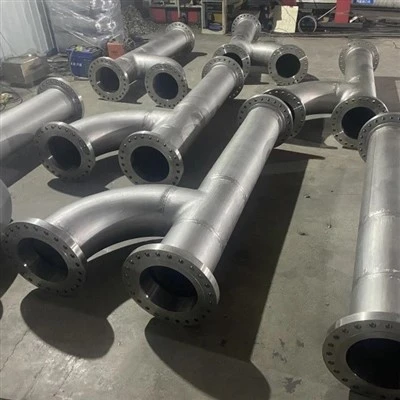
Monel 400(UNS N04400, W.Nr. 2.4360) là hợp kim-đồng niken-một pha - khoảng 67% niken và 30% đồng - có khả năng chống chịu nước biển, axit flohydric và môi trường ăn da nóng vượt trội. Nó hàn đáng tin cậy nhưng cần có quy trình kỷ luật: hàn hồ quang vonfram khí (GTAW/TIG) với kim loại phụ ERNiCu{10}}7, độ sạch nghiêm ngặt để ngăn chặn độ xốp, nhiệt đầu vào được kiểm soát để tránh nứt nóng và làm sạch kỹ lưỡng sau khi hàn để khôi phục khả năng chống ăn mòn.

Bài viết này trả lời các câu hỏi mà các thợ hàn và kỹ sư hỏi nhiều nhất: hợp kim là gì, nên chọn quy trình và chất độn nào, các thông số GTAW chính xác, cách ngăn chặn độ xốp và vết nứt nóng, cách hàn các mối nối khác nhau,-làm sạch sau mối hàn thực sự cần gì, liệu có cần xử lý nhiệt hay không và cách xác định cũng như kiểm tra các mối hàn Monel 400. Mọi tuyên bố định lượng đều có thể truy nguyên theo các tiêu chuẩn và nguồn của nhà sản xuất được liệt kê trong phần Tài liệu tham khảo.
Sơ lược về máy hàn Monel 400
Bảng dưới đây tóm tắt các câu trả lời mà bài viết này phát triển một cách chi tiết. Mỗi hàng có thể được trích xuất và trích dẫn độc lập.
|
Mục |
Câu trả lời ngắn |
|
chỉ định |
UNS N04400; W.Nr. 2.4360; Monel® 400 (thương hiệu của Special Metals Corporation) |
|
Họ hợp kim |
Dung dịch rắn đồng-niken-một pha (Ni+Co 63–70 wt %, Cu 28–34 wt %) |
|
Quá trình hàn sơ cấp |
quy trình tham khảo GTAW (TIG) - dành cho rãnh gốc, mặt cắt mỏng và các mối nối quan trọng-bị ăn mòn |
|
Kim loại phụ (GTAW/GMAW) |
ERNiCu-7, AWS A5.14 (chất độn đồng niken-với titan) |
|
Kim loại phụ (SMAW) |
Điện cực ENiCu-7, AWS A5.11 |
|
Phân cực (GTAW) |
DCEN - dòng điện một chiều, điện cực âm (cực thẳng) |
|
Khí bảo vệ |
100% argon, 15–20 cfh; bổ sung khí heli cho các phần nặng; thanh lọc ngược argon cho đường ống |
|
Làm nóng trước |
Không bắt buộc (hợp kim một pha, không{1}}cứng) |
|
Nhiệt độ giữa |
Giữ Nhỏ hơn hoặc bằng 150 độ (một số quy trình cho phép lên tới ~ 200 độ) |
|
Đầu vào nhiệt |
Trung bình, ~0,5–1,5 kJ/mm; hạt stringer, không dệt |
|
Sau{0}}xử lý nhiệt mối hàn |
Nói chung không bắt buộc đối với Monel 400; độ cứng-do tuổi tác chỉ liên quan đến Monel K-500 |
|
Sau{0}}làm sạch mối hàn |
Bàn chải không gỉ chuyên dụng; tẩy rửa bằng axit nitric- để loại bỏ vết nhiệt và ô nhiễm sắt; rửa sạch và lau khô |
|
ghi chú dịch vụ chua chát |
Monel 400 được liệt kê trong NACE MR0175/ISO 15156-3 cho dịch vụ H₂S ở độ cứng tối đa 35 HRC |
Monel 400 là gì và tại sao nó cần một quy trình hàn đặc biệt?
Monel 400 (UNS N04400) là một-hợp kim đồng niken-pha chứa khoảng 63–70% niken và 28–34% đồng và nó hàn tốt bằng các quy trình hồ quang thông thường - quy trình này quan trọng không phải vì hợp kim khó nối mà vì kim loại mối hàn của nó rất nhạy cảm với hai khuyết tật có thể phòng ngừa được: độ xốp do nhiễm bẩn và nứt nóng do nhiệt đầu vào và nhiễm bẩn.
Monel 400 không phải là "thép không gỉ" và cũng không phải là hợp kim-làm cứng theo thời gian. Đây là một hợp kim đồng-niken-dung dịch rắn: hai nguyên tố hòa tan hoàn toàn với nhau nên cấu trúc vi mô có tính chất austenit ở mọi nhiệt độ và không thể cứng lại bằng cách xử lý nhiệt. Thực tế duy nhất đó giải thích các quy tắc hàn tuân theo - không gia nhiệt trước vì lý do luyện kim, không bắt buộc-xử lý nhiệt sau hàn và không có vết nứt biến dạng, vốn là rủi ro đối với thép cứng.
Bảng 2 liệt kê thành phần danh nghĩa và công việc ăn mòn của từng phần tử.
|
Yếu tố |
Phạm vi (% trọng lượng) |
Chức năng chính |
|
Niken + coban (Ni+Co) |
63,0 phút (đến ~70) |
Phần tử cơ sở; nước biển, axit HF và khả năng chống ăn da; độ dẻo cao |
|
Đồng (Cu) |
28.0–34.0 |
Khả năng chống lại sự tấn công của axit không-oxy hóa (H₂SO₄, HF) và sự tấn công của cặn sinh học biển |
|
Sắt (Fe) |
tối đa 2,5 |
Tăng cường nhỏ; giữ ở mức thấp để trung hòa ăn mòn |
|
Mangan (Mn) |
tối đa 2,0 |
Chất khử oxy trong quá trình tan chảy; kiểm soát lưu huỳnh |
|
Cacbon (C) |
tối đa 0,30 |
Đóng góp sức mạnh; không có quá trình làm cứng liên quan đến cacbua-trong hợp kim này |
|
Silic (Si) |
tối đa 0,5 |
Tính lưu động và khử oxy |
|
Lưu huỳnh (S) |
tối đa 0,024 |
Lưu huỳnh được giữ ở mức - thấp sẽ thúc đẩy hiện tượng nứt nóng ở kim loại mối hàn |
Bảng 2. Thành phần danh nghĩa của Monel 400 (UNS N04400, theo tiêu chuẩn ASTM B164 và bảng dữ liệu của nhà sản xuất).
Sự kết hợp này mang đến cho Monel 400 những ứng dụng cổ điển: đường ống nước biển, máy bơm và van trong ngành hàng hải; thiết bị sản xuất axit flohydric, axit sunfuric và kiềm ăn da; ống trao đổi nhiệt; và ốc vít, lò xo và các bộ phận của dụng cụ. Các dạng sản phẩm được bao phủ bởi tiêu chuẩn ASTM B127 (tấm/tấm), B164 (thanh/thanh), B165 (ống/ống liền mạch), B163 (ống ngưng tụ) và B564 (vật rèn), tương đương với ASME cho dịch vụ chịu áp lực. Vì hợp kim là một pha-nên khả năng hàn về cơ bản là tốt - quy trình chỉ cần bảo vệ một bể hàn sạch,{10}}nhiệt độ thấp,{11}}ít nhiễm bẩn.
Tôi nên sử dụng quy trình hàn và kim loại phụ nào cho Monel 400?
Sử dụng GTAW (TIG) với kim loại phụ ERNiCu-7 (AWS A5.14) làm quy trình tham chiếu cho Monel 400; GMAW với cùng dây ERNiCu-7 và SMAW với điện cực ENiCu-7 (AWS A5.11) là những lựa chọn thay thế sản xuất thiết thực cho công việc dày hơn hoặc ít quan trọng hơn.
Việc lựa chọn chất độn tuân theo quy tắc kết hợp cổ điển dành cho hợp kim dung dịch rắn{0}}rắn: chất độn phải phù hợp với thành phần hóa học của kim loại cơ bản để mối hàn có cùng cấu trúc vi mô và khả năng chống ăn mòn như kim loại gốc. ERNiCu-7 (thường được bán dưới tên thương mại Monel 60 / Alloy 60) là tên định danh AWS A5.14 cho chất độn này. Thành phần danh nghĩa của nó là niken 62–69%, cân bằng đồng (khoảng 27–34%), titan 1,5–3,0%, mangan lên tới khoảng 4,0%, sắt lên tới 2,5%, silicon lên tới 1,25% và carbon lên tới 0,15%. Việc cố ý bổ sung titan là chi tiết quan trọng: nó khử oxy trong bể hàn và giúp ngăn chặn độ xốp, đây là khuyết tật phổ biến nhất của mối hàn Monel.
Đối với hàn-điện cực (dính) được bọc, điện cực AWS A5.11 ENiCu-7 (loại Monel 190) cung cấp cùng một lượng cặn phù hợp cho SMAW. Đối với GMAW (MIG), dây ERNiCu-7 tương tự được cung cấp lớp bảo vệ argon hoặc argon-helium. Hình 2 so sánh các thành phần danh nghĩa của kim loại cơ bản và chất độn để cho thấy lý do tại sao ERNiCu-7 được gọi là chất độn "phù hợp": cả hai đều gần giống nhau ngoại trừ việc bổ sung titan trong chất độn.

Hình 2. Thành phần danh nghĩa của kim loại cơ bản Monel 400 so với chất độn ERNiCu-7 (giá trị điển hình, wt %; phạm vi theo UNS N04400 và AWS A5.14).
Bảng 3 tóm tắt cách phân chia ba quy trình chính.
|
Quá trình |
chất làm đầy |
sử dụng điển hình |
Đặc điểm chính |
|
GTAW (TIG) |
ERNiCu-7 (AWS A5.14) |
Rễ cây, ống-thành mỏng, sửa chữa, ăn mòn-các mối nối quan trọng |
Kiểm soát tốt nhất nhiệt độ và ô nhiễm; DCEN; chất lượng cao nhất |
|
GMAW (MIG) |
ERNiCu-7 (AWS A5.14) |
Sản xuất hàn các phần dày hơn |
Tỷ lệ lắng đọng cao hơn; che chắn argon hoặc argon-helium |
|
SMAW (cây gậy) |
ENiCu-7 (AWS A5.11) |
Công việc hiện trường, những đoạn nặng, các mối nối lệch vị trí |
Cầm tay; xỉ phải được loại bỏ hoàn toàn giữa các lần đi |
Bảng 3. Các quy trình hàn của Monel 400 và vai trò tiêu biểu của chúng.
Làm cách nào để chuẩn bị Monel 400 cho hàn?
Chuẩn bị là khâu quyết định hầu hết các vấn đề về mối hàn Monel 400: tẩy dầu mỡ cho mối nối bằng dung môi sạch, loại bỏ oxit bằng các công cụ bằng thép không gỉ-chuyên dụng và giữ cho mối nối không bị nhiễm bẩn thép lưu huỳnh, chì, đồng và{2}}cacbon -, sau đó sử dụng thiết kế mối nối cho phép thợ hàn tiếp cận mà không cần nhiệt lượng đầu vào quá mức.
Monel 400 được cung cấp một lớp oxit bề mặt mỏng, bền cần được loại bỏ trước khi hàn. Bắt đầu bằng việc tẩy dầu mỡ: lau khu vực mối nối và dây phụ bằng axeton hoặc dung môi được phê duyệt để loại bỏ dầu, mỡ, dung dịch cắt và bụi cửa hàng - đây là những nguyên nhân trực tiếp gây ra độ xốp của mối hàn. Sau đó, loại bỏ lớp oxit bề mặt một cách cơ học bằng bàn chải dây thép không gỉ-hoặc chất mài mòn sạch rồi lau lại. Bàn chải phải dành riêng cho hợp kim Monel/niken: bàn chải trước đây được sử dụng trên thép cacbon sẽ nhúng các hạt sắt vào bề mặt và ô nhiễm sắt sẽ gây ra rỉ sét và rỗ cục bộ sau khi mối hàn được đưa vào sử dụng.
Quy tắc ô nhiễm rất nghiêm ngặt. Không bao giờ sử dụng bút đánh dấu hoặc bút chì màu có chứa lưu huỳnh-gần mối nối - lưu huỳnh sẽ tạo ra vết nứt nóng. Không bao giờ để các dụng cụ bằng đồng hoặc hợp kim -đồng (búa đồng thau, thanh đỡ đồng, dụng cụ đẽo đồng) chạm vào bể nóng chảy: đồng nóng chảy làm ướt hợp kim niken và tạo thành các màng-nóng chảy thấp bị nứt. Thiết kế mối nối là thông thường: đối với ống và tấm, một góc vát -V bao gồm một góc khoảng 60–70 độ có khe hở gốc cho phép hợp nhất hoàn toàn và mối nối phải sạch và khô ngay trước khi hàn. Vì Monel có tính lưu động thấp hơn thép nên khả năng tiếp cận mở và khả năng lắp đặt tốt{11}}giúp giảm nguy cơ thiếu-các{13}}khiếm khuyết khi kết hợp.
Các thông số GTAW chính xác cho Monel 400 là gì?
Đối với GTAW của Monel 400, sử dụng điện cực âm dòng một chiều (DCEN), 100% argon che chắn ở 15–20 cfh, hồ quang ngắn, các hạt dây không dệt, lượng nhiệt đầu vào vừa phải khoảng 0,5–1,5 kJ/mm và giữ nhiệt độ giữa các đường chuyền ở mức bằng hoặc thấp hơn khoảng 150 độ - mà không cần làm nóng trước.
DCEN (điện cực âm) là tiêu chuẩn cho Monel GTAW: nó tập trung nhiệt vào phôi để có độ xuyên thấu tốt trong khi vẫn giữ cho điện cực vonfram luôn mát. Argon tinh khiết là khí bảo vệ thông thường ở tốc độ 15–20 cfh (khoảng 7–9,5 L/phút); đối với các phần dày hơn, có thể thêm heli hoặc hỗn hợp argon-helium để tăng nhiệt truyền vào mối nối. Trên đường ống, chất tẩy ngược argon sẽ bảo vệ rễ khỏi quá trình oxy hóa. Giữ vòng cung ngắn - một vòng cung dài hút không khí vào tấm chắn và là một chất tạo độ xốp đã được chứng minh.
Phạm vi hiện tại phụ thuộc chủ yếu vào đường kính dây phụ và độ dày tiết diện, như được tóm tắt trong Bảng 4 (các giá trị được tổng hợp từ hướng dẫn của nhà sản xuất kim loại phụ{1}}; các giá trị chính xác phải đến từ thông số kỹ thuật quy trình hàn đủ tiêu chuẩn, WPS).
|
Đường kính dây phụ |
Dòng điện điển hình (A) |
Điện áp điển hình (V) |
Bình luận |
|
1,2 mm (0,045 in) |
80–110 |
13–16 |
Ống đo-ánh sáng và đường dẫn gốc |
|
1,6 mm (1/16 inch) |
90–130 |
14–18 |
Kích thước phổ biến nhất cho GTAW chung |
|
2,4 mm (3/32 in) |
70–120 |
10–18 |
Phần trung bình; trùng lặp với 1/16 trong phạm vi |
|
3,2 mm (1/8 inch) |
120–175 |
10–18 |
Phần nặng hơn và điền vào |
Bảng 4. Phạm vi thông số GTAW điển hình cho Monel 400 với chất độn ERNiCu-7 (DCEN, 100% argon).
Nhiệt đầu vào được kiểm soát bởi sự kết hợp giữa dòng điện, tốc độ di chuyển và kỹ thuật. Giữ cho vòng cung chuyển động thẳng, các hạt có dây hẹp và tránh dệt rộng, khiến hồ bơi quá nóng. Vì Monel 400 nở ra nhiều hơn thép khi bị nung nóng nên độ biến dạng hình thành nhanh chóng trên các mối hàn nhiều lớp; tốc độ di chuyển vừa phải và khả năng kiểm soát giao thoa giúp kiểm soát cả nguy cơ biến dạng và nứt nóng-. Nhiều quy trình giới hạn nhiệt độ giữa các đường truyền ở mức 100–150 độ; một số cho phép lên tới khoảng 200 độ, nhưng 150 độ là điểm kiểm soát thận trọng. Trình tự sáu{11}}bước hoàn chỉnh - từ xác minh vật liệu đến kiểm tra - được hiển thị trong Hình 1.

Hình 1. Quy trình hàn Monel 400 GTAW - sáu bước (sơ đồ; không thay thế cho WPS đủ tiêu chuẩn).
Tại sao mối hàn Monel lại có độ xốp và làm cách nào để ngăn chặn nó?
Độ xốp là khiếm khuyết số-một trong hàn Monel 400 và hầu như luôn là do nhiễm bẩn - dầu, mỡ, chất lỏng cắt, độ ẩm, dấu vết mang lưu huỳnh-hoặc độ bao phủ khí kém - chứ không phải bản thân các thông số hàn; bề mặt sạch sẽ, vật tư tiêu hao khô và lớp che chắn tốt sẽ ngăn chặn được điều đó.
Cơ chế là sự thoát khí trong quá trình đông đặc. Khi hydrocarbon, hơi ẩm hoặc các chất gây ô nhiễm khác được làm nóng bằng hồ quang, chúng sẽ phân hủy thành hydro, oxy và hơi nước. Các khí này hòa tan trong vũng hàn lỏng nhưng hầu như không hòa tan trong hợp kim niken hóa rắn, vì vậy chúng bị loại bỏ ở phía trước hóa rắn và bị giữ lại dưới dạng bong bóng. Bởi vì kim loại mối hàn niken-đồng đông cứng trong một phạm vi nhiệt độ hẹp, các bong bóng có rất ít thời gian để nổi ra ngoài và kết quả là mối hàn xốp, rò rỉ, yếu về mặt cơ học.
Phòng ngừa là một danh sách kiểm tra, không phải là bí mật:
- Sự sạch sẽ -Tẩy mối nối và dây hàn bằng axeton hoặc dung môi ngay trước khi hàn.
- Không có chất gây ô nhiễm -Lau sạch chất lỏng cắt, chất bôi trơn và bụi cửa hàng; không bao giờ hàn trên sơn hoặc mực đánh dấu.
- Vật tư khô -Bảo quản dây phụ trong bao bì khô ráo; thanh hoặc dây có vết gỉ, cặn hoặc hơi ẩm có thể nhìn thấy được sẽ bị loại bỏ.
- Che chắn -Sử dụng argon có độ tinh khiết cao và dòng kiểm tra; một vòng cung dài hoặc cửa gió lùa phá vỡ tấm chắn.
- Thanh lọc ngược -Làm sạch bên trong đường ống bằng argon để phần gốc được bảo vệ cả hai bên.
- Giữa các lượt đi -Kiểm soát nhiệt độ giữa các đường chuyền và làm sạch từng đường chuyền bằng bàn chải không gỉ chuyên dụng.
Tại sao Monel 400 bị nứt trong quá trình hàn và làm cách nào để ngăn chặn hiện tượng nứt nóng?
Hiện tượng nứt nóng (nứt do đông đặc) ở Monel 400 là do các màng eutectics - nóng chảy thấp, giàu lưu huỳnh, phốt pho hoặc đồng ở dạng lỏng trong khi kim loại xung quanh đã đông cứng lại - và nó bị ngăn chặn bởi các bề mặt sạch, lượng nhiệt đầu vào thấp, các hạt xâu chuỗi, nhiệt độ giữa các lớp được kiểm soát và lệnh cấm nghiêm ngặt đối với các dụng cụ bằng hợp kim đồng-.

Khi bể hàn nguội đi, các sợi nhánh phát triển từ đường nhiệt hạch về phía trung tâm. Nếu có mặt các nguyên tố lang thang như lưu huỳnh và phốt pho, chúng sẽ tập trung vào chất lỏng cuối cùng để đóng băng và tạo thành các màng-nóng chảy thấp dọc theo ranh giới hạt. Khi mối hàn co lại, đông đặc được đặt dưới áp suất co ngót cao hơn - với lượng nhiệt đầu vào cao, các hạt dệt rộng, độ kiềm cao hoặc các phần dày - những màng chất lỏng-này sẽ bị xé ra và vết nứt được đóng băng. Đây là lý do tại sao các quy trình của Monel lại tập trung vào vật liệu-có hàm lượng lưu huỳnh thấp, các mối nối sạch và lượng nhiệt đầu vào thấp.
Sự ô nhiễm đồng đáng được đề cập đặc biệt vì tính chất hóa học của hợp kim. Nếu đồng từ búa đồng thau, thanh đỡ bằng đồng hoặc dụng cụ đẽo gọt hợp kim đồng-đi vào bể nóng chảy, nó sẽ kết hợp với niken để tạo thành eutectic niken-đồng-nóng chảy thấp và dễ bị nứt. Trên thực tế, vũng hàn trở thành hợp kim nhạy cảm với vết nứt. Quy tắc là tuyệt đối: không bao giờ chạm vào khu vực hàn nóng bằng đồng hoặc đồng thau và chỉ sử dụng các dụng cụ bằng thép dành riêng cho hợp kim niken.
Các biện pháp kiểm soát-nứt nứt thực tế phản ánh danh sách độ xốp: xác minh hàm lượng lưu huỳnh thấp của chất nền và chất độn; tẩy dầu mỡ triệt để; sử dụng lượng nhiệt đầu vào vừa phải (0,5–1,5 kJ/mm) với các hạt dạng thanh; giữ đường giao nhau Nhỏ hơn hoặc bằng 150 độ; tránh hạn chế khớp quá mức bằng cách sắp xếp và sắp xếp-khớp tốt; và đối với các mối hàn có nhiều đường hàn, hãy để mối hàn nguội giữa các đường hàn. Nếu tìm thấy vết nứt, hãy mài nó ra hoàn toàn và-hàn lại - hàn trên vết nứt sẽ không bao giờ lành được.
Tôi nên hàn Monel 400 với thép cacbon hoặc thép không gỉ như thế nào?
Monel 400 hàn thành công với thép cacbon và thép không gỉ bằng cách sử dụng chất độn niken-đồng hoặc niken - thường là ERNiCu-7 hoặc ENiCu-7 - với WPS đủ tiêu chuẩn, độ pha loãng có kiểm soát và hiểu rằng mối nối khác nhau kế thừa các đặc tính cơ học của mặt yếu hơn.
Các mối nối Monel-với-thép khác nhau thường gặp trong các nhà máy hóa chất và hàng hải, nơi bộ phận Monel (van, máy bơm, ống) được nối với thép cacbon hoặc đường ống không gỉ. ERNiCu-7 là chất độn tiêu chuẩn cho các mối nối này vì lớp lắng đọng của nó tương thích với cả hai mặt: nó khớp với mặt Monel và chấp nhận độ pha loãng sắt vừa phải từ mặt thép mà không tạo thành các pha giòn. Đối với các ứng dụng ốp thép, lớp phủ niken nguyên chất đầu tiên có thể được áp dụng để kiểm soát việc thu gom sắt trước khi hoàn thiện bằng ERNiCu-7.
Hai rủi ro kỹ thuật là pha loãng và giãn nở nhiệt chênh lệch. Sắt từ phía thép sẽ làm loãng cặn hàn, vì vậy nhiệt đầu vào và kỹ thuật hàn phải giữ độ loãng ở mức thấp - và hỗ trợ thực hiện nhiều đường chuyền. Sự giãn nở nhiệt khác nhau giữa Monel và thép, do đó, các mối nối dài, có độ bền cao phải được thiết kế có tính linh hoạt. Trình độ chuyên môn luôn đi trước quá trình sản xuất: mối nối phải được bao phủ bởi WPS đủ tiêu chuẩn theo quy định quản lý và thợ hàn phải đủ trình độ về quy trình và vật liệu liên quan.
Bài đăng nào-Monel 400 yêu cầu làm sạch mối hàn?
-Làm sạch sau mối hàn sẽ loại bỏ vết nhiệt, cặn oxit và chất bẩn bám trong sắt bằng cách sử dụng bàn chải bằng thép không gỉ-chuyên dụng và xử lý tẩy gỉ dựa trên axit nitric-, sau đó là rửa sạch và sấy khô; điều này khôi phục khả năng chống ăn mòn của khu vực mối hàn - mặc dù nói đúng ra thì đó là làm sạch chứ không phải "thụ động" theo nghĩa thép không gỉ-vì Monel không có màng oxit crom-để hình thành.
Trong quá trình hàn, vùng bị ảnh hưởng bởi nhiệt-sẽ tạo ra sắc thái nhiệt - một lớp oxit mỏng - và các dụng cụ tại cửa hàng có thể để lại các hạt sắt bám trên bề mặt. Cả hai đều không có tác dụng bảo vệ: lớp cặn oxit là nơi bắt đầu ăn mòn và chất nhiễm bẩn sắt sẽ rỉ sét trong quá trình sử dụng và tạo thành các vết lõm trên hợp kim niken. Logic về độ sạch tương tự chi phối việc chuẩn bị trước mối hàn-được áp dụng sau khi hàn và nó quan trọng đối với các ứng dụng quan trọng-ăn mòn như đường ống nước biển và dịch vụ axit HF.
Trình tự làm sạch mối hàn sau{1}}Monel 400 điển hình là: (1) loại bỏ vết nhiệt và vết hàn bằng bàn chải dây thép không gỉ-chuyên dụng hoặc bàn chải thép mài mòn sạch - không bao giờ bằng thép cacbon-; (2) đối với cặn oxit cứng đầu, tẩy bằng dung dịch gốc axit nitric-(ví dụ: khoảng 10% axit nitric với 1–2% axit hydrofluoric cho cặn nặng hoặc xử lý-nhiệt độ phòng ~20% axit nitric để làm sạch bề mặt và loại bỏ cặn lỏng, tuân theo phương pháp làm sạch và tẩy rửa theo phong cách ASTM A380/A380M-phù hợp với hợp kim niken); (3) rửa kỹ bằng nước sạch hoặc nước khử ion; và (4) khô hoàn toàn. Dư lượng axit còn sót lại trong các kẽ hở sẽ tấn công hợp kim, vì vậy việc rửa sạch là không bắt buộc.
Cụm từ cửa hàng phổ biến "thụ động hóa Monel" không rõ ràng về mặt kỹ thuật: quá trình thụ động hóa thép không gỉ cố tình tạo ra một màng oxit crom- và Monel 400 không chứa crom. Những gì quá trình xử lý nitric thực sự làm là loại bỏ cặn oxit, than đen và ô nhiễm sắt để bề mặt đồng niken-niken - của hợp kim vốn có khả năng chống ăn mòn trong môi trường sử dụng - của nó được giữ sạch sẽ. Luôn xác nhận công thức ngâm chua với nhà sản xuất hợp kim hoặc chuyên gia xử lý bề mặt có trình độ và xử lý tất cả các axit bằng PPE thích hợp và giấy phép cơ sở.
Monel 400 có cần xử lý nhiệt sau{1}}màn hàn không?
Không có - Monel 400 không cứng được, do đó,-xử lý nhiệt sau hàn thường không cần thiết và không cần thiết để khôi phục khả năng chống ăn mòn; tính năng giảm căng thẳng chỉ được áp dụng khi thiết kế yêu cầu và việc-làm cứng do lão hóa sau khi hàn áp dụng cho Monel K-500 chứ không phải Monel 400.

Vì Monel 400 là dung dịch rắn một pha-không có sự biến đổi khi làm mát nên quá trình hàn không tạo ra cấu trúc vi mô cứng, giòn trong vùng chịu ảnh hưởng nhiệt-và không làm nhạy cảm hợp kim - nên không có cacbua crom để kết tủa như có thể có ở thép không gỉ. Vì-được hàn Monel 400 vẫn giữ được khả năng chống ăn mòn và độ dẻo, đó chính xác là lý do tại sao quy trình tiêu chuẩn chỉ đơn giản là hàn, làm sạch và kiểm tra.
Hai sắc thái. Đầu tiên, việc giảm ứng suất đôi khi được chỉ định để ổn định kích thước hoặc giảm ứng suất-dư lượng trên các bộ phận được hàn hoặc gia công nhiều; khi đó, nó phải tuân theo quy định quản lý và phạm vi nhiệt độ khuyến nghị của nhà sản xuất, vì chu trình không phù hợp có thể làm thô cấu trúc hạt. Thứ hai, đừng nhầm lẫn Monel 400 với Monel K-500 (UNS N05500): K-500 là kết tủa-có thể cứng lại và khi hàn, phải được lão hóa lại sau khi hàn để khôi phục độ bền - đó là quy trình khác với quy trình được mô tả ở đây đối với Monel 400.
Làm cách nào để xác nhận và kiểm tra mối hàn Monel 400?
Đánh giá quy trình hàn theo mã quản lý - thường là Mã nồi hơi và bình áp suất ASME Phần IX (WPS được PQR hỗ trợ) cho thiết bị áp lực - đủ điều kiện cho thợ hàn, sau đó kiểm tra bằng kiểm tra trực quan cộng với kiểm tra thẩm thấu, chụp X quang hoặc siêu âm theo yêu cầu của mã; đối với dịch vụ chua, hãy thêm kiểm tra độ cứng để xác nhận việc tuân thủ NACE MR0175/ISO 15156 ở mức Nhỏ hơn hoặc bằng 35 HRC.
Mối hàn Monel 400 chỉ đáng tin cậy như dấu vết trên giấy của nó. Văn bản Đặc tả quy trình hàn (WPS) ghi lại các biến thiết yếu - quy trình, kim loại cơ bản, kim loại phụ, độ phân cực, phạm vi dòng điện, khí bảo vệ và dòng chảy, giới hạn gia nhiệt trước/giao thoa và-xử lý mối hàn sau - và phải được hỗ trợ bởi Bản ghi chứng nhận quy trình (PQR) từ thử nghiệm phá hủy và không{5}}phá hủy của phiếu kiểm tra. Thợ hàn phải có bằng cấp hiệu suất (WPQ) cho quy trình này. Đây là khuôn khổ tiêu chuẩn của ASME Phần IX và được áp dụng không thay đổi cho Monel 400.
Việc kiểm tra thường bắt đầu bằng kiểm tra trực quan 100% (VT) để phát hiện độ xốp, vết nứt, vết cắt và sự kết hợp không hoàn toàn trên bề mặt - tất cả các khiếm khuyết mà bài viết này đã mô tả. Thử nghiệm thẩm thấu chất lỏng (PT) là công cụ tìm vết nứt bề mặt tiêu chuẩn cho hợp kim niken; chức năng chụp X quang (RT) hoặc kiểm tra siêu âm (UT) được bổ sung cho các mối hàn-giữ áp suất và kết cấu quan trọng theo mã hiện hành và thông số kỹ thuật của khách hàng. Trong trường hợp thành phần sẽ thấy dịch vụ chứa H₂S-, NACE MR0175/ISO 15156-3 liệt kê Monel 400 là có thể chấp nhận được ở độ cứng tối đa 35 HRC, do đó, khảo sát độ cứng trên kim loại mối hàn và vùng chịu ảnh hưởng nhiệt là bước chấp nhận tiêu chuẩn và khả năng truy xuất nguồn gốc tiêu hao được thể hiện bằng chứng chỉ vật liệu (ví dụ: chứng chỉ nhà máy EN 10204 3.1) cho kim loại cơ bản và chất độn ERNiCu-7 lô.