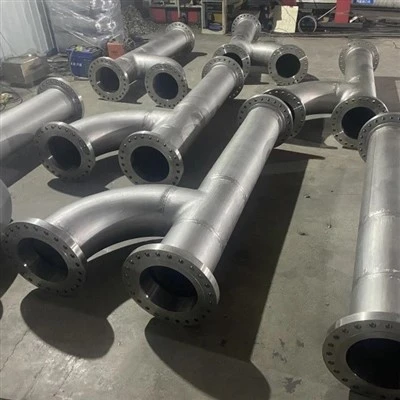
Hastelloy C276(UNS N10276, 15Mo-16Cr-4W) là sản phẩm phù hợp để khử axit (HCl, H2SO4 loãng, H3PO4) và dịch vụ chua nặng, với Số tương đương kháng rỗ (PREN) xấp xỉ 68. Inconel 625 (UNS N06625, 9Mo-21Cr-3.5Nb) là sự lựa chọn cho môi trường oxy hóa, nước biển, hàng không vũ trụ và dịch vụ hóa chất vừa phải, với PREN xấp xỉ 51 nhưng gần gấp đôi cường độ năng suất (414 so với 283 MPa) và chi phí bằng một phần ba. Sự lựa chọn được quyết định bởi loại axit và mức độ nghiêm trọng của clorua-H2S, chứ không phải theo giá cả.

Tại sao C276 và 625 là câu hỏi lựa chọn hợp kim niken phổ biến nhất?
C276 và 625 là hai hợp kim niken được chỉ định rộng rãi nhất trong dịch vụ hóa chất và dầu khí vì chúng mang lại sự kết hợp tốt nhất giữa khả năng chống ăn mòn, độ bền cơ học, khả năng hàn và hiệu suất đã được chứng minh- tại hiện trường, nhưng chúng chiếm các không gian ứng dụng chồng chéo nhưng khác biệt nên cần được đánh giá cẩn thận thay vì lựa chọn mặc định.
Các kỹ sư chỉ định vật liệu cho thiết bị xử lý hóa học, dịch vụ hydrocarbon chua, khử lưu huỳnh khí thải (FGD), nhà máy dược phẩm và ứng dụng hàng hải phải đối mặt với một quyết định định kỳ: tôi nên chọn Hastelloy C276 (UNS N10276) hay Inconel 625 (UNS N06625)? Cả hai hợp kim đều chứa hơn 50% niken, cả hai đều có khả năng chống ăn mòn tuyệt vời trong môi trường khắc nghiệt, cả hai đều có sẵn ở dạng tấm, ống, thanh và phụ tùng, và cả hai đều được chấp nhận theo các mã dịch vụ chua và bình chịu áp lực lớn (ASME, NACE MR0175, EN, JIS).
Tuy nhiên, sự khác biệt về chi phí là đáng kể: C276 thường có giá gấp 2,2-3,0 lần so với giá của 625, khiến việc lựa chọn sai trở thành một lỗi tốn kém theo cả hai hướng. Chọn C276 trong đó 625 là đủ, lãng phí tiền bạc; việc chọn 625 trong đó yêu cầu C276 sẽ gây ra lỗi sớm. Hướng dẫn này cung cấp khung lựa chọn dựa trên dữ liệu, có cấu trúc dựa trên bốn khía cạnh quyết định chính: hóa học (xác định khả năng chống chế độ ăn mòn), tính chất cơ học (xác định mức áp suất và tuổi thọ thiết kế), chất lượng dịch vụ chua (xác định khả năng chấp nhận NACE MR0175) và chi phí (xác định tính khả thi của dự án).
Nguồn: Bản tin kỹ thuật Haynes International Hastelloy C276; Bản tin kỹ thuật Inconel 625 kim loại đặc biệt; NACE MR0175/ISO 15156; kinh nghiệm thực địa tổng hợp 1980-2025.
Sự khác biệt hóa học giữa C276 và 625 là gì?
C276 có hàm lượng molypden cao hơn nhiều (15-17% so với 8-10%) cộng với 3-4,5% vonfram, mang lại khả năng chống lại axit giảm và dịch vụ chua nghiêm trọng, trong khi 625 có hàm lượng crom cao hơn (20-23% so với 14,5-16,5%) cộng với niobi, giúp nó có khả năng chống oxy hóa tốt hơn, độ bền cao hơn và khả năng hàn tốt hơn.
Sự khác biệt cơ bản giữa C276 và 625 nằm ở sự cân bằng của các nguyên tố hợp kim, điều khiển trực tiếp chế độ ăn mòn mà mỗi hợp kim chống lại. Molypden và vonfram là chất bảo vệ chính chống lại hiện tượng rỗ clorua, ăn mòn kẽ hở và giảm sự tấn công của axit. C276 với 15-17 phần trăm Mo và 3-4,5 phần trăm W có PREN (Số tương đương kháng rỗ, được tính bằng phần trăm Cr cộng với 3,3 lần phần trăm Mo cộng với 16 lần phần trăm N) xấp xỉ 68, thuộc loại cao nhất trong số các hợp kim thương mại.
Inconel 625với 8-10% Mo và không có vonfram thì có PREN xấp xỉ 51, vẫn ở mức tuyệt vời nhưng thấp hơn khoảng 25%. Ngược lại, 625 có lượng crom cao hơn (20-23% so với 14,5-16,5%), mang lại khả năng chống chịu tốt hơn với môi trường oxy hóa như axit nitric và chứa niobi (3,15-4,15%) kết tủa dưới dạng pha gamma-kép nguyên tố để cho hiệu suất chảy gần gấp đôi so với C276. Hàm lượng sắt cũng thấp hơn ở 625 (tối đa 5% so với 4-7% đối với C276), góp phần mang lại khả năng chống ăn mòn cao hơn trong một số môi trường.
Bảng 1. So sánh thành phần hóa học (Tiêu chuẩn ASTM)
|
Yếu tố |
C276 (UNS N10276) |
Inconel 625 (UNS N06625) |
Chức năng chính |
|
Niken (Ni) |
57 phút (bal.) |
58 phút (bal.) |
Kim loại cơ bản, chất ổn định austenit |
|
Crom (Cr) |
14.5 - 16.5 phần trăm |
20.0 - 23.0 phần trăm |
Khả năng chống oxy hóa/thụ động |
|
Molypden (Mo) |
15.0 - 17.0 phần trăm |
8.0 - 10.0 phần trăm |
Khử axit, rỗ clorua |
|
Vonfram (W) |
3.0 - 4.5 phần trăm |
Chưa được thêm |
Khả năng chống rỗ, độ bền-nhiệt độ cao |
|
Niobi + Ta |
Chưa được thêm |
3.15 - 4.15 phần trăm |
chất tăng cường nguyên tố Gamma-gấp đôi{1}} |
|
Sắt (Fe) |
4.0 - 7.0 phần trăm |
tối đa 5,0 |
Cân bằng, giảm chi phí |
|
Coban (Co) |
tối đa 2,5 |
tối đa 1,0 |
Dư lượng, quan trọng đối với hạt nhân |
|
Mangan (Mn) |
tối đa 1,0 |
tối đa 0,50 |
Dư lượng, khử oxy |
|
Cacbon (C) |
tối đa 0,010 |
tối đa 0,10 |
Khả năng hàn (thấp đối với C276) |
|
Silic (Si) |
tối đa 0,08 |
tối đa 0,50 |
Chống oxy hóa |
|
Vanadi (V) |
tối đa 0,35 |
Chưa được thêm |
Chất tăng cường nhiệt độ-cao |
|
Nhôm (Al) |
Chưa được thêm |
tối đa 0,40 |
Chống oxy hóa |
|
Titan (Ti) |
Chưa được thêm |
tối đa 0,40 |
Ổn định hạt |
|
Nitơ (N) |
Không được chỉ định |
Không được chỉ định |
Thấp cả hai, đóng góp PREN nhỏ |
|
PREN (được tính toán) |
khoảng 68 |
khoảng 51 |
C276 cao hơn khoảng 33 phần trăm |
Nguồn: ASTM B575-24 (tấm C276); ASTM B443-21 (tấm 625); Bảng dữ liệu quốc tế Haynes H-2002; Bảng dữ liệu kim loại đặc biệt SMC-067.
Làm thế nào để so sánh các đặc tính cơ học và giới hạn nhiệt độ?
Inconel 625 có cường độ chảy gần gấp đôi so với C276 (414-517 MPa so với 283-355 MPa), khả năng chống rão vượt trội lên tới 700 độ C và hiệu suất mỏi tốt hơn, trong khi C276 mang lại độ dẻo cao hơn (độ giãn dài 40% so với 30%) và khả năng định dạng tốt hơn một chút cho các chế tạo phức tạp.

Sự khác biệt về tính chất cơ học giữa 625 và C276 chủ yếu đến từ việc bổ sung niobi vào 625. Khi 625 được nung nóng ở nhiệt độ 550-750 độ C, niobi kết tủa dưới dạng pha gamma-kép-nguyên tố (Ni3Nb), mang lại độ bền đáng kể. Loại 2 (ủ) 625 có cường độ năng suất tối thiểu là 414 MPa ở dạng tấm, trong khi C276 được ủ bằng dung dịch có cường độ năng suất tối thiểu là 283 MPa ở dạng tấm.
Lợi thế về độ bền 45-50 phần trăm này có nghĩa là 625 có thể được sử dụng trong các phần mỏng hơn với cùng mức áp suất, tiết kiệm trọng lượng và chi phí trong các ứng dụng đường ống và bình chịu áp lực. C276 không thể làm cứng bằng kết tủa và chỉ dựa vào việc tăng cường dung dịch rắn từ Mo và W, cho độ bền thấp hơn nhưng độ dẻo tốt hơn. Cả hai hợp kim đều được phê duyệt cho dịch vụ đông lạnh xuống tới -196 độ C với độ bền va đập tốt.
Ở nhiệt độ cao, 625 duy trì độ bền tốt hơn do kết tủa gamma-gấp đôi{2}}nguyên tố ổn định, với độ bền rão-ở 700 độ C xấp xỉ 140 MPa trong 1000 giờ, so với khoảng 80 MPa đối với C276. Đối với dịch vụ liên tục trên 600 độ C, 625 thường được ưu tiên cho các ứng dụng kết cấu. Tuy nhiên, C276 có nhiệt độ sử dụng tối đa cao hơn (khoảng 1040 độ C trong môi trường không chứa lưu huỳnh) so với 625 (khoảng 980 độ C trong không khí).
Bảng 2. So sánh tính chất cơ học (Điều kiện ủ dung dịch)
|
Tài sản |
C276 (ASTM B575) |
Inconel 625 Cấp 1 (ASTM B443) |
Inconel 625 Cấp 2 (ASTM B443) |
|
Sức mạnh năng suất (0,2 phần trăm, tối thiểu) |
283 MPa (tấm), 355 MPa (tấm) |
414 MPa (tấm) |
517 MPa (bar) |
|
Độ bền kéo (phút) |
690 MPa |
827 MPa |
1034 MPa |
|
Độ giãn dài (phút) |
40 phần trăm |
30 phần trăm |
30 phần trăm |
|
Độ cứng (điển hình) |
85-95 HRB |
145-200 HB |
200-280 HB |
|
Tỉ trọng |
8,89 g/cm3 |
8,44 g/cm3 |
8,44 g/cm3 |
|
Phạm vi nóng chảy |
1323-1371 độ C |
1290-1350 độ C |
1290-1350 độ C |
|
Mô đun đàn hồi |
205 GPa |
207 GPa |
207 GPa |
|
Giãn nở nhiệt (20-100 độ C) |
11.2 x 10⁻⁶/K |
12.8 x 10⁻⁶/K |
12.8 x 10⁻⁶/K |
|
Độ dẫn nhiệt (20 độ C) |
10.2 W/m.K |
12.0 W/m.K |
12.0 W/m.K |
|
Nhiệt độ dịch vụ tối đa (trong không khí) |
1040 độ C |
980 độ C |
980 độ C |
|
Leo dốc-Vỡ vỡ 700 độ C / 1000 giờ |
khoảng 80 MPa |
khoảng 140 MPa |
khoảng 140 MPa |
|
Tác động Charpy ở -196 độ C |
xuất sắc (lớn hơn 100 J) |
xuất sắc (lớn hơn 100 J) |
xuất sắc (lớn hơn 100 J) |
Nguồn: ASTM B575/B443-21/24; Bảng dữ liệu quốc tế Haynes H-2002; Bản tin kỹ thuật Inconel 625 kim loại đặc biệt.
Hợp kim nào tốt hơn cho dịch vụ chua (H2S + Clorua trên NACE MR0175)?
Cả C276 và 625 đều được phê duyệt theo NACE MR0175/ISO 15156 cho dịch vụ chua, nhưng C276 là lựa chọn an toàn hơn và được chỉ định phổ biến hơn cho môi trường chua nghiêm trọng với áp suất riêng phần H2S cao và clorua cao, trong khi 625 được chấp nhận cho dịch vụ chua vừa phải và thường được ưa thích khi cần cường độ cao hơn.
Dịch vụ chua đề cập đến môi trường chứa hydro sunfua (H2S) hòa tan trong nước, có thể gây ra nứt do ứng suất sunfua (SSC), nứt do ứng suất-do hydro{2}} gây ra (SOHIC) và nứt do hydro-gây ra (HIC) trong các hợp kim nhạy cảm. NACE MR0175/ISO 15156 là tiêu chuẩn quản lý việc lựa chọn vật liệu trong dịch vụ dầu khí chua. Cả C276 và 625 đều được liệt kê trong NACE MR0175 là có thể chấp nhận được để sử dụng ở tất cả các vùng của tiêu chuẩn, bao gồm các môi trường khắc nghiệt nhất với áp suất riêng phần H2S cao, độ pH thấp (xuống tới 2,5 hoặc thấp hơn trong một số trường hợp) và nồng độ clorua cao (đến mức bão hòa).
Tuy nhiên, kinh nghiệm thực tế và thử nghiệm trong phòng thí nghiệm theo NACE TM0177 và TM0284 đã chỉ ra rằng C276 có khả năng chống chịu sự giòn do hydro vượt trội và SCC hỗ trợ clorua-trong những điều kiện khắc nghiệt nhất, đặc biệt khi sự kết hợp của áp suất riêng phần H2S vượt quá 1 MPa, clorua vượt quá 50.000 ppm và pH dưới 3.5. 625 trong điều kiện ủ (Cấp 2) có khả năng kháng cao hơn Cấp 1 trong những điều kiện này do không có của mạng lưới cacbua.
Đối với ống dẫn nước và thiết bị bề mặt trong các giếng chua nghiêm trọng nhất, C276 thường được chỉ định. Đối với dịch vụ có độ chua vừa phải trong đó cường độ là ưu tiên hàng đầu (ví dụ: các bộ phận đầu giếng áp suất cao), 625 thường được chọn. Cả hai hợp kim đều yêu cầu điều kiện ủ dung dịch-và độ cứng dưới 35 HRC (thường dưới 90 HRB đối với C276 và dưới 240 HB đối với 625) để đáp ứng yêu cầu NACE.
Bảng 3. Lựa chọn dịch vụ chua (NACE MR0175/ISO 15156)
|
tham số |
C276 (UNS N10276) |
Inconel 625 (UNS N06625 Lớp 2) |
|
Trạng thái NACE MR0175 |
Đã được phê duyệt, tất cả các khu vực |
Đã được phê duyệt, tất cả các khu vực (Cấp 2) |
|
Áp suất riêng phần H2S tối đa |
Không giới hạn (không có giới hạn trên) |
Không giới hạn (không có giới hạn trên) |
|
Nhiệt độ tối đa (ủ) |
232 độ C (450 độ F) |
232 độ C (450 độ F) |
|
Max Clorua (chua) |
Không giới hạn (bão hòa) |
Không giới hạn (độ bão hòa, có giới hạn pH) |
|
pH tối thiểu (chua) |
Không có giới hạn dưới được chỉ định |
Lớn hơn 3,5 (một số điều kiện) |
|
Điện trở SSC (NACE TM0177) |
Tuyệt vời (không có lỗi trong 720 giờ) |
Tuyệt vời (không có lỗi trong 720 giờ) |
|
Kháng SOIC |
Xuất sắc |
Tốt đến xuất sắc (Lớp 2) |
|
Kháng HIC (NACE TM0284) |
Xuất sắc (CLR thường dưới 1 phần trăm) |
Tốt đến xuất sắc |
|
Giới hạn độ cứng (NACE) |
Dưới 35 HRC (điển hình là 85-95 HRB) |
Ít hơn 35 HRC (điển hình 200-240 HB) |
|
Điều kiện bắt buộc |
Dung dịch được ủ |
Dung dịch ủ (Cấp 2) |
|
Hạn chế làm việc nguội |
Ít hơn 20 phần trăm |
Dưới 20 phần trăm (Lớp 2) |
Nguồn: NACE MR0175/ISO 15156 Phần 3 (2020); Bản tin dịch vụ chua chát của Haynes C276; Bản tin dịch vụ chua Inconel 625 của kim loại đặc biệt; dữ liệu thực địa 1990-2020.
So sánh C276 và 625 về axit khử (HCl, H2SO4, H3PO4)?
C276 rõ ràng là chất chiến thắng trong việc khử môi trường axit (HCl, H2SO4 loãng, H3PO4, axit hữu cơ) vì hàm lượng Mo và W cao chống lại các cơ chế ăn mòn tích cực đặc trưng cho các axit không-oxy hóa, với tốc độ ăn mòn thường thấp hơn 3-10 lần so với 625 trong cùng điều kiện.

Các axit khử như axit clohydric (HCl), axit sunfuric loãng (H2SO4 dưới 70%) và axit photphoric (H3PO4) không bị thụ động mà thay vào đó tấn công màng thụ động trên thép không gỉ. Molypden là nguyên tố hợp kim chính có khả năng chống lại sự tấn công của axit, còn vonfram mang lại khả năng bảo vệ bổ sung. C276 với 15-17% Mo và 3-4,5% W mang lại sức đề kháng vượt trội trong những môi trường này. Khi đun sôi HCl 5%, C276 bị ăn mòn ở tốc độ 0,5-1,0 mm/năm trong khi 625 bị ăn mòn ở tốc độ 2,5-5,0 mm/năm.
Trong 10% H2SO4 ở 80 độ C, C276 ăn mòn ở tốc độ 0,05-0,1 mm mỗi năm trong khi 625 ăn mòn ở tốc độ 0,5-1,0 mm mỗi năm. Trong 85% H3PO4 ở 100 độ C (điều kiện bay hơi điển hình), C276 bị ăn mòn ở mức dưới 0,05 mm mỗi năm trong khi 625 bị ăn mòn ở mức xấp xỉ 0,5 mm mỗi năm. Đối với máy làm giàu axit photphoric, bộ làm mát axit sunfuric xử lý axit loãng, thiết bị lọc axit clohydric và lò phản ứng anhydrit axit axetic, C276 là thông số kỹ thuật tiêu chuẩn. 625 có thể được sử dụng trong dịch vụ axit khử nhẹ (nhiệt độ phòng, nồng độ dưới 5 phần trăm) nhưng nhìn chung không hiệu quả về mặt chi phí so với các hợp kim thấp hơn như 316L hoặc Hợp kim 20 trong những điều kiện này.
Bảng 4. Tốc độ ăn mòn trong axit khử (mm/năm)
|
Môi trường |
Nhiệt độ |
C276 |
Inconel 625 |
Lựa chọn được đề xuất |
|
HCl 1 phần trăm |
Đun sôi |
0.05 - 0.10 |
0.20 - 0.50 |
C276 (chi phí cao hơn) |
|
HCl 5 phần trăm |
Đun sôi |
0.50 - 1.00 |
2.50 - 5.00 |
Yêu cầu C276 |
|
HCl 10 phần trăm |
80 độ C |
0.20 - 0.50 |
1.00 - 2.50 |
Yêu cầu C276 |
|
H2SO4 10 phần trăm |
80 độ C |
0.05 - 0.10 |
0.50 - 1.00 |
C276 (625 cận biên) |
|
H2SO4 30 phần trăm |
80 độ C |
0.10 - 0.20 |
0.80 - 1.50 |
Yêu cầu C276 |
|
H2SO4 50 phần trăm |
80 độ C |
0.15 - 0.30 |
1.00 - 2.00 |
Yêu cầu C276 |
|
H3PO4 30 phần trăm |
100 độ C |
0.02 - 0.05 |
0.10 - 0.20 |
ưu tiên C276 |
|
H3PO4 85 phần trăm |
100 độ C |
0.03 - 0.05 |
0.30 - 0.50 |
Yêu cầu C276 |
|
Axit axetic 100 phần trăm |
Đun sôi |
ít hơn 0,05 |
ít hơn 0,05 |
Cả hai đều chấp nhận được |
|
Axit formic 50 phần trăm |
Đun sôi |
0.05 - 0.10 |
0.20 - 0.40 |
ưu tiên C276 |
Nguồn: Hướng dẫn chống ăn mòn quốc tế Haynes; Dữ liệu ăn mòn kim loại đặc biệt Inconel 625; Cẩm nang ASM Tập. 13Ăn mòn (2003); dữ liệu trường tổng hợp.
So sánh C276 và 625 trong môi trường oxy hóa và nước biển?
Inconel 625 là lựa chọn tốt hơn cho môi trường oxy hóa (HNO3, clorua sắt, Cl2 ướt trộn với chất oxy hóa) và bằng hoặc tốt hơn C276 trong nước biển và dịch vụ hàng hải, trong khi C276 chỉ được ưu tiên khi môi trường là sự kết hợp giữa khử và oxy hóa, chẳng hạn như trong máy lọc FGD.
Các môi trường oxy hóa như axit nitric (HNO3) và clorua sắt (FeCl3) là chất thụ động và cần crom (không phải molypden) để kháng. Inconel 625 với 20-23% Cr mang lại khả năng chống chịu tốt hơn trong những môi trường này so với C276 chỉ với 14,5-16,5% Cr. Khi đun sôi 65% HNO3, 625 bị ăn mòn ở mức 0,1-0,3 mm/năm trong khi C276 bị ăn mòn ở mức 0,5-1,0 mm/năm.
Trong các thử nghiệm rỗ clorua sắt (FeCl3) (ASTM G48), 625 thường có nhiệt độ rỗ tới hạn (CPT) là 70-80 độ C, so với 60-70 độ C đối với C276. Trong dịch vụ nước biển, cả hai hợp kim đều xuất sắc ở nhiệt độ phòng, nhưng 625 có hiệu suất tốt hơn một chút trong nước biển nóng trên 50 độ C, với CPT trên 80 độ C so với 60-70 độ C đối với C276. Trong dịch vụ clo ướt, C276 được ưa chuộng hơn vì hàm lượng Mo cao hơn, hiệu quả hơn Cr trong môi trường này. Đối với máy lọc FGD trong đó môi trường xen kẽ giữa oxy hóa và khử, sự lựa chọn phụ thuộc vào vùng cụ thể: 625 cho đầu ra oxy hóa/hấp thụ, C276 cho vùng khử/dập tắt.
Bảng 5. Khả năng chống ăn mòn trong môi trường oxy hóa và nước biển
|
Môi trường |
C276 (mm/năm) |
Inconel 625 (mm/năm) |
Khuyến khích |
|
HNO3 65 phần trăm, sôi |
0.5 - 1.0 |
0.1 - 0.3 |
625 (tiết kiệm đáng kể) |
|
HNO3 30 phần trăm, 80 độ C |
0.05 - 0.10 |
ít hơn 0,03 |
625 |
|
FeCl3 10 phần trăm, 50 độ C |
0.20 - 0.40 |
0.10 - 0.20 |
625 |
|
Nước biển, nhiệt độ phòng, không hoạt động |
ít hơn 0,01 |
ít hơn 0,01 |
Cả hai đều xuất sắc |
|
Nước biển, 80 độ C, chảy |
ít hơn 0,05 |
ít hơn 0,01 |
625 ưa thích |
|
Nước biển, vùng bắn tung tóe, 18 tháng |
có thể tấn công kẽ hở |
kháng cự |
625 |
|
Cl2 ướt, 50 độ C |
ít hơn 0,10 |
0.5 - 1.0 |
C276 |
|
CPT (ASTM G48 Phương pháp C) |
60-70 độ C |
70-80 độ C |
625 tốt hơn cho hàng hải |
|
CCT (ASTM G48 Phương pháp D) |
45-55 độ C |
50-60 độ C |
625 tốt hơn một chút |
Nguồn: Phương pháp thử nghiệm tiêu chuẩn ASTM G48-21 về ăn mòn rỗ và kẽ hở; Bản tin nước biển Haynes C276; Hướng dẫn sử dụng kim loại đặc biệt Inconel 625.
C276 và 625 nên được hàn như thế nào cho thiết bị xử lý?
Cả hai hợp kim đều có thể hàn được bằng cách sử dụng hàn hồ quang vonfram khí (GTAW) với các kim loại phụ phù hợp (ERNiCrMo-4 cho C276, ERNiCrMo-3 cho 625), nhưng C276 nhạy hơn đáng kể với nhiệt đầu vào và yêu cầu kiểm soát chặt chẽ hơn, trong khi 625 có độ ổn định cao hơn và thường là lựa chọn ưu tiên cho hàn hiện trường và chế tạo phức tạp.

Hàn là một bước quan trọng trong quá trình chế tạo thiết bị xử lý C276 và 625 vì quy trình không đúng có thể phá hủy khả năng chống ăn mòn của kim loại cơ bản trong vùng ảnh hưởng nhiệt (HAZ). C276 đặc biệt nhạy cảm với nhiệt độ đầu vào và nhiệt độ giữa các lớp vì hàm lượng Mo và W cao thúc đẩy sự kết tủa của pha mu và pha P trong phạm vi 600-1100 độ C, làm cạn kiệt Mo và W khỏi ma trận xung quanh và làm giảm khả năng chống ăn mòn.
Lượng nhiệt đầu vào khuyến nghị cho C276 là 0,5-1,5 kJ/mm, nhiệt độ trung gian dưới 93 độ C và không làm nóng trước. Kim loại phụ là ERNiCrMo-4 (AWS A5.14) để có thành phần phù hợp. Inconel 625 dễ tha thứ hơn vì giai đoạn tăng cường gamma-double-prime trong kim loại mối hàn có thể được kiểm soát bằng nhiệt đầu vào. Nhiệt đầu vào khuyến nghị cho 625 là 0,5-2,0 kJ/mm, đường truyền nhiệt dưới 150 độ C.
Kim loại phụ là ERNiCrMo{13}}3 (AWS A5.14), cũng được bán rộng rãi. Đối với các mối nối khác nhau (ví dụ: 625 với thép cacbon, 625 với thép không gỉ), ERNiCrMo-3 là lựa chọn tiêu chuẩn và mang lại kết quả tuyệt vời. Để nối C276 với các hợp kim thấp hơn, có thể sử dụng ERNiCrMo-3 hoặc ERNiCrMo-4, nhưng nên sử dụng lớp bơ của hợp kim phù hợp. Không cần xử lý nhiệt sau hàn đối với cả hợp kim ở các phần mỏng; đối với các phần dày, ủ dung dịch ở nhiệt độ khuyến nghị của nhà sản xuất, sau đó làm nguội nhanh bằng nước sẽ khôi phục các đặc tính tối ưu.
Bảng 6. So sánh các thông số hàn
|
tham số |
Hastelloy C276 |
Inconel 625 |
Ghi chú |
|
Kim loại phụ (phù hợp) |
ERNiCrMo-4 (UNS N10276) |
ERNiCrMo-3 (UNS N06625) |
AWS A5.14 |
|
Kim loại phụ (thay thế) |
ERNiCrMo-10, ERNiCrMo-11 |
ERNiCr-3 cho sự khác biệt |
Sử dụng cho các điều kiện đặc biệt |
|
Khí bảo vệ |
99,99 phần trăm Ar |
99,99 phần trăm Ar |
O2 dưới 50 trang/phút |
|
Khí hỗ trợ |
99,99 phần trăm Ar, thanh lọc hoàn toàn |
99,99 phần trăm Ar, thanh lọc hoàn toàn |
Cần thiết để vượt qua root |
|
Đầu vào nhiệt (khuyến nghị) |
0.5 - 1.5 kJ/mm |
0.5 - 2.0 kJ/mm |
C276 chặt chẽ hơn |
|
Nhiệt độ giữa các đường (tối đa) |
93 độ C |
150 độ C |
Thấp hơn cho C276 |
|
Làm nóng trước |
Không có |
Không có |
Cả ở nhiệt độ phòng |
|
Hậu-Xử lý nhiệt mối hàn |
Không cần thiết (mỏng), dung dịch ủ (dày) |
Không cần thiết (mỏng), dung dịch ủ (dày) |
Tránh nhiệt độ 600-900 độ C PWHT |
|
Đánh giá khả năng hàn (tương đối) |
Trung bình (nhạy cảm với nhiệt) |
Tốt (tha thứ hơn) |
625 dễ dàng hơn cho công việc hiện trường |
|
Vị trí hàn |
Tất cả các vị trí |
Tất cả các vị trí |
Cả hai đều phù hợp |
|
Đăng-Kiểm tra mối hàn |
PT, RT/UT, kiểm tra ferit |
PT, RT/UT, kiểm tra ferit |
ASTM A923 cho dày 625 |
Nguồn: Mã hàn kết cấu AWS D1.6 - Thép không gỉ; Hướng dẫn hàn Haynes International C276; Cẩm nang hàn kim loại đặc biệt Inconel 625; ASME Phần IX.
C276 vs 625 vs 825 vs 20: Lựa chọn vật liệu cho dịch vụ hóa chất và chua
C276 là tùy chọn có-chi phí cao nhất và có khả năng chống ăn mòn- cao nhất dành cho môi trường axit và axit có tính khử nghiêm trọng nhất, 625 là lựa chọn phù hợp cho môi trường oxy hóa và dịch vụ có độ chua vừa phải, 825 lấp đầy nền tảng trung bình cho axit sulfuric và dịch vụ chua nhẹ với chi phí thấp hơn và Hợp kim 20 là lựa chọn hợp túi tiền cho axit sulfuric và clorua thấp hơn.
Việc lựa chọn vật liệu cho dịch vụ hóa học và chua đòi hỏi phải cân bằng khả năng chống ăn mòn, tính chất cơ học, khả năng chế tạo và chi phí. Bốn hợp kim C276, 625, 825 và Hợp kim 20 đại diện cho hệ thống phân cấp ăn mòn chi phí-bao trùm hầu hết các ứng dụng xử lý hóa học. Hợp kim 20 (UNS N08020) là lựa chọn có chi phí thấp nhất (khoảng 30-40% C276) và phù hợp với dịch vụ axit sulfuric có nồng độ lên tới 40% và clorua vừa phải.
Hợp kim 825 (UNS N08825) là lựa chọn ở giữa (khoảng 50-60% C276) và mang lại hiệu suất tốt trong axit sulfuric, axit photphoric và dịch chua ở mức độ vừa phải. Inconel 625 (UNS N06625) là tùy chọn có độ bền- cao hơn, khả năng chống oxy hóa (khoảng 35-45 phần trăm C276) dành cho nước biển, axit nitric, FGD và hàng không vũ trụ.
Hastelloy C276 (UNS N10276) là dòng sản phẩm hàng đầu (đắt nhất) dành cho dịch vụ khử axit và chua mạnh nhất. Việc chọn sai hợp kim thường dẫn đến chi tiêu quá mức (sử dụng C276 trong đó 625 sẽ hoạt động) hoặc hỏng hóc sớm (sử dụng Hợp kim 20 khi cần có C276), do đó, nên tham khảo ma trận bên dưới cho bất kỳ ứng dụng hóa chất hoặc dịch vụ chua nào.
Bảng 7. Ma trận lựa chọn vật liệu: C276, 625, 825 và Hợp kim 20
|
Ứng dụng |
C276 |
Inconel 625 |
Hợp kim 825 |
Hợp kim 20 |
|
HCl (bất kỳ nồng độ nào) |
Xuất sắc (tiêu chuẩn) |
Hạn chế pha loãng, lạnh |
Không được đề xuất |
Giới hạn ở pha loãng lạnh |
|
H2SO4 (pha loãng, nóng) |
Xuất sắc (tiêu chuẩn) |
cận biên |
Tốt |
Tốt |
|
H2SO4 (đậm đặc, nóng) |
Giới hạn ở mức dưới 70 phần trăm |
Giới hạn |
Không được đề xuất |
Không được đề xuất |
|
H3PO4 (đậm đặc) |
Xuất sắc (tiêu chuẩn) |
cận biên |
Tốt |
Tốt |
|
HNO3 (bất kỳ nồng độ nào) |
cận biên |
Xuất sắc (tiêu chuẩn) |
Giới hạn |
Giới hạn |
|
Nước biển (vùng nóng, vùng bắn tung tóe) |
Tốt |
Xuất sắc (tiêu chuẩn) |
Tốt |
Giới hạn |
|
Dịch vụ chua (nghiêm trọng, NACE Cấp VI{0}}VII) |
Xuất sắc (tiêu chuẩn) |
Tốt (Lớp 2) |
cận biên |
Không được đề xuất |
|
Dịch vụ chua (trung bình, NACE Cấp I{0}}IV) |
Xuất sắc |
Xuất sắc |
Tốt |
Giới hạn |
|
Đầu ra hấp thụ FGD (oxy hóa) |
Tốt |
Xuất sắc (tiêu chuẩn) |
Tốt |
Giới hạn |
|
Vùng làm nguội FGD (giảm, nóng) |
Xuất sắc (tiêu chuẩn) |
Giới hạn |
Tốt |
Giới hạn |
|
Dược phẩm (không ưu tiên Co) |
Có thể chấp nhận được |
Xuất sắc (Co thấp hơn) |
Tốt |
Tốt |
|
Hàng không vũ trụ (yêu cầu cường độ cao) |
Không điển hình |
Xuất sắc (tiêu chuẩn) |
Không điển hình |
Không điển hình |
|
Chi phí vật liệu tương đối |
100 phần trăm (cơ sở) |
35-45 phần trăm |
55-65 phần trăm |
30-40 phần trăm |
|
Chi phí chế tạo tương đối |
100 phần trăm (cơ sở) |
70-80 phần trăm |
80-90 phần trăm |
70-80 phần trăm |
Nguồn: NACE MR0175/ISO 15156 (2020); Hướng dẫn chống ăn mòn quốc tế của Haynes; Bản tin kim loại đặc biệt Inconel 625; Tiêu chuẩn ASME BPE cho dược phẩm.
Nghiên cứu điển hình: Nâng cấp hợp kim tháp hấp thụ FGD từ 625L lên C276
Một nhà máy điện-đốt than của Hoa Kỳ đã nâng cấp vùng làm nguội giảm của tháp hấp thụ FGD từ Inconel 625 lên C276 vào năm 2015 sau khi 625 gặp phải hiện tượng ăn mòn tăng tốc nghiêm trọng ở vùng giảm nhiệt độ-cao, loại bỏ tình trạng ngừng hoạt động đột xuất và giảm 75% chi phí bảo trì hàng năm trong 8 năm tiếp theo.

Nhà máy điện 600 MW vận hành hệ thống FGD đá vôi ướt với vùng làm nguội đầu vào chịu khí thải ở nhiệt độ 180-220 độ C chứa SO2, HCl, HF và tro bay. Thông số kỹ thuật ban đầu là Inconel 625 dành cho phần dưới của bộ làm nguội và chất hấp thụ đầu vào, được chọn nhờ khả năng chống rỗ clorua. Tuy nhiên, chỉ sau 4 năm sử dụng, kiểm tra siêu âm cho thấy tốc độ ăn mòn là 0,5-0,8 mm mỗi năm tại khu vực làm nguội đầu vào, với các vết rỗ xuyên tường ở một số vị trí.
Phân tích lỗi cho thấy sự kết hợp của nhiệt độ cao (200 độ C), các điều kiện khử (pH thấp 1{18}}3, SO2 cao), clorua từ quá trình đốt cháy và HF đã tạo ra môi trường không đủ 625. Nhà máy đã thay thế thiết bị khử khí đầu vào và hạ thấp 3 mét bộ hấp thụ vào năm 2015 bằng lớp nền C276 được bọc bằng thép carbon. Sau 8 năm khai thác (2015-2023), đoạn C276 không có hiện tượng hao hụt tường và rỗ. Ước tính khoản tiết kiệm hàng năm từ việc loại bỏ tình trạng mất điện ngoài kế hoạch và giảm kiểm tra là khoảng 280.000 đô la mỗi năm. Điều quan trọng là phần hấp thụ phía trên (vùng oxy hóa) và ống thoát vẫn giữ nguyên ở mức 625, nơi nó tiếp tục hoạt động tốt. Trường hợp này minh họa tầm quan trọng của việc lựa chọn vật liệu theo vùng cụ thể trong một tàu.
Nguồn: Sổ tay tài liệu FGD EPRI 2018; trường hợp hiện trường được cung cấp bởi khách hàng của JN Alloy (ẩn danh); Cơ sở dữ liệu nghiên cứu trường hợp FGD quốc tế của Haynes.
Nghiên cứu điển hình: Lựa chọn vật liệu ống dẫn nước trong giếng HPHT
Một nhà điều hành ở Trung Đông đã chọn C276 cho ống sản xuất lỗ khoan trong khí chua có nhiệt độ-áp suất cao- (HPHT) cao sau khi 625 bị loại do giới hạn NACE MR0175 ở độ pH thấp, với ống C276 hoạt động đáng tin cậy trong 7 năm ở nhiệt độ đáy lỗ-180 độ C, 15% H2S và 120.000 ppm clorua.

Người vận hành đã lên kế hoạch sản xuất từ một giếng khí sâu có điều kiện đáy-lỗ là 180 độ C, áp suất 100 MPa, 15% H2S trong pha khí, 120.000 ppm clorua trong nước sản xuất và độ pH 3,0. NACE MR0175/ISO 15156 Phần 3 đã được áp dụng để đánh giá chất lượng vật liệu. Người vận hành lần đầu tiên xem xét Inconel 625 Cấp 2 (ủ) vì độ bền cao hơn và chi phí thấp hơn.
Tuy nhiên, độ pH được chỉ định là 3,0 thấp hơn giới hạn dưới 3,5 điển hình đối với 625 trong môi trường axit-chứa clorua và thử nghiệm trong phòng thí nghiệm theo NACE TM0177 Phương pháp A ở điều kiện dự án cho thấy 625 mẫu không đạt trong vòng 200 giờ. Sau đó, C276 đã được thử nghiệm trong cùng điều kiện và không có lỗi nào xảy ra trong thử nghiệm tiêu chuẩn kéo dài 720{16}}giờ. Ống C276 (UNS N10276, OD 3-1/2 inch, thành 0,276 inch) đã được chọn, cung cấp ở điều kiện ủ bằng dung dịch với độ cứng 85-95 HRB và khả năng truy xuất nguồn gốc đầy đủ theo EN 10204 3.2.
Ống đã được sử dụng được 7 năm (2017-2024) với kết quả kiểm tra hàng năm cho thấy không có hiện tượng hao mòn thành ống, không bị nứt và không bị rỗ. C276 có giá xấp xỉ 3,2 lần giá của 825 và gấp 2,5 lần giá của 625 Cấp 2, nhưng tính kinh tế giếng đã biện minh cho mức giá cao hơn vì sự cố của ống trong môi trường chua HPHT này sẽ dẫn đến việc bỏ giếng với chi phí 50+ triệu đô la.
Nguồn: NACE MR0175/ISO 15156 Phần 3 (2020); SPE-185703-MS Giấy lựa chọn ống dịch vụ chua; Bản tin dịch vụ chua HPHT quốc tế của Haynes.
Những tiêu chuẩn nào chi phối C276 và 625 trong dịch vụ hóa chất và chua?
C276 được bao phủ bởi ASTM B462 (rèn), B574 (thanh), B575 (tấm), B619 (ống hàn), B622 (ống liền mạch), B626 (ống hàn), B366 (phụ kiện) và tương đương ASME SB-; 625 được bao phủ bởi tiêu chuẩn tương đương ASTM B443 (tấm), B444 (ống), B446 (thanh), B564 (vật rèn) và ASME SB{14}} tương đương. Cả hai đều được chấp nhận trong ASME BPVC Phần VIII Phân khu 1 và NACE MR0175/ISO 15156.
Khung tiêu chuẩn cho C276 và 625 được thiết lập tốt và mang lại cho các kỹ sư sự tự tin về đặc tính vật liệu, yêu cầu thử nghiệm và các điều kiện cho phép trong thiết kế. Đối với C276 (UNS N10276), các tiêu chuẩn sản phẩm chính của ASTM là: B462 (mặt bích rèn, phụ kiện, van), B574 (thanh và thanh), B575 (tấm, tấm, dải), B619 (ống hàn), B622 (ống liền mạch), B626 (ống hàn), B366 (phụ kiện). Các chất tương đương ASME SB{14}} được phê duyệt để sử dụng trong các bình chịu áp lực Phần VIII Phân khu 1.
Đối với dịch vụ chua, NACE MR0175/ISO 15156 Phần 3 liệt kê C276 kèm theo lưu ý rằng nó có thể được chấp nhận ở tất cả các vùng của tiêu chuẩn trong điều kiện ủ dung dịch-có độ cứng dưới 35 HRC. Đối với Inconel 625 (UNS N06625), các tiêu chuẩn sản phẩm chính của ASTM là: B443 (tấm, tấm, dải - ủ cấp 1, ủ dung dịch cấp 2), B444 (ống), B446 (thanh - cấp 1 và cấp 2), B564 (vật rèn) và B704/B705 (ống hàn). ASME SB-443 và SB-444 được phê duyệt để sử dụng Phần VIII.
Đối với dịch vụ chua, NACE MR0175 chỉ định 625 trong điều kiện ủ (Cấp 2) với độ cứng dưới 35 HRC. Đối với thiết bị áp suất ở EU, việc tuân thủ PED 2014/68/EU yêu cầu phải có dấu CE và chứng nhận EN 10204 3.1 hoặc 3.2. Đối với chế tạo hàn, ASME Mục IX hoặc AWS D1.6 cung cấp chứng nhận quy trình hàn.
Bảng 8. Tiêu chuẩn áp dụng cho C276 và 625
|
Mẫu sản phẩm |
Hastelloy C276 (UNS N10276) |
Inconel 625 (UNS N06625) |
|
Tấm, tấm, dải |
ASTM B575 / ASME SB-575 |
ASTM B443 / ASME SB-443 |
|
Ống liền mạch |
ASTM B622 / ASME SB-622 |
ASTM B444 / ASME SB-444 |
|
Ống hàn |
ASTM B619 / ASME SB-619 |
ASTM B705 / ASME SB-705 |
|
Ống hàn |
ASTM B626 / ASME SB-626 |
ASTM B704 / ASME SB-704 |
|
Thanh và Thanh |
ASTM B574 / ASME SB-574 |
ASTM B446 / ASME SB-446 |
|
Vật rèn (Mặt bích, phụ kiện) |
ASTM B462 / ASME SB-462 |
ASTM B564 / ASME SB-564 |
|
Phụ kiện hàn mông- |
ASTM B366 / ASME SB-366 |
ASTM B366 / ASME SB-366 |
|
Thiết kế bình chịu áp lực |
ASME BPVC Phần VIII Phân khu 1 |
ASME BPVC Phần VIII Phân khu 1 |
|
Dịch vụ chua chát |
NACE MR0175 / ISO 15156 Phần 3 |
NACE MR0175 / ISO 15156 Phần 3 |
|
Mã hàn |
ASME Phần IX, AWS D1.6 |
ASME Phần IX, AWS D1.6 |
|
Tuân thủ Châu Âu |
EN 10204 3.1/3.2, PED 2014/68/EU |
EN 10204 3.1/3.2, PED 2014/68/EU |
Nguồn: ASTM Quốc tế 2024; Phiên bản ASME BPVC 2023; NACE MR0175/ISO 15156 2020; Tiêu chuẩn EN.
Tổng chi phí sở hữu trong 20 năm của C276 so với 625 là bao nhiêu?
Mặc dù C276 có giá gấp 2,2-3,0 lần giá nguyên liệu ban đầu là 625, nhưng trong các ứng dụng dịch vụ giảm axit và chua nghiêm trọng, tuổi thọ dài hơn và giảm bảo trì của C276 mang lại tổng chi phí sở hữu trong 20 năm thấp hơn 15-25%, trong khi trong môi trường oxy hóa và nước biển nơi cả hai hợp kim đều hoạt động, 625 là sự lựa chọn kinh tế rõ ràng với TCO thấp hơn 50-60%.
Tổng chi phí phân tích quyền sở hữu đối với hợp kim niken phải xem xét chi phí nguyên liệu ban đầu, chi phí chế tạo, bảo trì theo lịch trình, thời gian ngừng hoạt động đột xuất và tần suất thay thế. Bảng dưới đây so sánh C276 và 625 cho hai ứng dụng đại diện: (1) máy lọc HCl cần có C276 vì lý do kỹ thuật và (2) hệ thống đường ống nước biển trong đó 625 là đủ về mặt kỹ thuật.
Trong trường hợp máy lọc HCl, việc chọn 625 để tiết kiệm 30% nguyên liệu sẽ dẫn đến chi phí bảo trì cao hơn 3-5 lần và có khả năng thay thế sớm, khiến 625 đắt hơn trong 20 năm. Trong trường hợp nước biển, việc chọn C276 sẽ là kỹ thuật quá mức vì 625 có khả năng chống ăn mòn cao hơn mức cần thiết và chất lượng C276 cao cấp không thể phục hồi được nhờ tuổi thọ dài hơn.
Bảng 9. 20-So sánh TCO năm: C276 so với 625 trong hai ứng dụng
|
Mục chi phí |
Máy chà sàn HCl: C276 (USD) |
Máy chà sàn HCl: 625 (USD) |
Đường ống dẫn nước biển: C276 (USD) |
Đường ống dẫn nước biển: 625 (USD) |
|
Chi phí vật liệu (5.000 kg) |
$120,000 |
$48,000 |
$120,000 |
$48,000 |
|
Lao động chế tạo |
$50,000 |
$42,000 |
$50,000 |
$42,000 |
|
Cài đặt ban đầu |
$30,000 |
$30,000 |
$30,000 |
$30,000 |
|
Bảo trì theo lịch trình (20 năm) |
$60,000 |
$180,000 |
$40,000 |
$40,000 |
|
Thời gian ngừng hoạt động đột xuất |
$40,000 |
$300,000 |
$20,000 |
$20,000 |
|
Giữa{0}}Thay thế cuộc sống |
$0 |
$120,000 |
$0 |
$0 |
|
Tổng cộng 20 năm |
$300,000 |
$720,000 |
$260,000 |
$180,000 |
|
Chi phí hàng năm |
$15,000/năm |
$36,000/năm |
$13,000/năm |
$9,000/năm |
|
Người chiến thắng (TCO thấp nhất) |
C276 (tiết kiệm $420K) |
- |
- |
625 (tiết kiệm $80K) |
Nguồn: Phân tích kỹ thuật của JN Alloy dựa trên dữ liệu tổng hợp của ngành; đại diện cho các tiêu chuẩn chi phí bảo trì nhà máy hóa chất điển hình ở Bắc Mỹ 2018-2024.
Câu hỏi thường gặp: C276 so với 625
Hỏi: Inconel 625 có thể thay thế trực tiếp Hastelloy C276 trong thiết bị hiện có không?
Trả lời: Trong hầu hết các trường hợp, không. 625 chỉ có thể thay thế C276 trong những môi trường cụ thể mà 625 là đủ về mặt kỹ thuật (môi trường oxy hóa, nước biển, dịch vụ có độ chua vừa phải). Trong axit khử mạnh (HCl, H2SO4 loãng, H3PO4) và axit khử mạnh (H2S lớn hơn 1 MPa, Cl lớn hơn 50.000 ppm, pH nhỏ hơn 3,5), 625 sẽ bị hỏng sớm. Nếu bạn đang cân nhắc việc thay thế để tiết kiệm chi phí, kỹ sư chống ăn mòn nên xem xét các điều kiện vận hành cụ thể dựa trên dữ liệu trong Bảng 4 và 5. Nếu các điều kiện không chắc chắn, lựa chọn thận trọng là giữ lại C276.
Hỏi: Vật liệu 625 có thể hàn được bằng quy trình thép không gỉ tiêu chuẩn không?
Đáp: 625 yêu cầu chất độn dựa trên niken-(ERNiCrMo-3, AWS A5.14) và các quy trình đủ tiêu chuẩn theo ASME Mục IX hoặc AWS D1.6, chứ không phải các quy trình tiêu chuẩn bằng thép không gỉ. Sử dụng chất độn ER308L hoặc ER316L trên 625 sẽ khiến kim loại hàn có khả năng chống ăn mòn thấp hơn kim loại cơ bản và có khả năng bị hỏng sớm. Nhiệt đầu vào phải được kiểm soát ở mức 0,5-2,0 kJ/mm và đường truyền nhiệt dưới 150 độ C. C276 thậm chí còn nhạy hơn, yêu cầu chất độn ERNiCrMo-4, đầu vào nhiệt 0,5-1,5 kJ/mm và đường truyền nhiệt dưới 93 độ C.
Hỏi: Nhiệt độ tối đa của C276 so với 625 trong không khí là bao nhiêu?
Đáp: C276 có nhiệt độ sử dụng tối đa khoảng 1040 độ C trong môi trường không có lưu huỳnh-, trong khi 625 có nhiệt độ tối đa khoảng 980 độ C trong không khí. Tuy nhiên, trong khí quyển-chứa lưu huỳnh (ví dụ: H2S, S02), C276 bị giới hạn ở khoảng 400-450 độ C do sự tấn công của lưu huỳnh. 625 có độ bền nhiệt độ cao-lên đến 700 độ C tốt hơn một chút nhờ cường độ nguyên tố gamma-gấp đôi{22}}. Đối với dịch vụ liên tục trên 600 độ C với tải trọng kết cấu, 625 thường được ưu tiên. Đối với việc tiếp xúc với nhiệt độ cao không liên tục mà không có lưu huỳnh, C276 có thể chấp nhận được ở nhiệt độ 1040 độ C.
Hỏi: Hợp kim nào tốt hơn cho các ứng dụng hạt nhân?
Trả lời: Inconel 625 là lựa chọn phổ biến hơn cho các ứng dụng hạt nhân vì hàm lượng coban thấp hơn (tối đa 1% so với 2,5% đối với C276), giúp giảm các sản phẩm kích hoạt trong vòng sơ cấp và tiêu chuẩn ASME Mục III mở rộng cho dịch vụ hạt nhân. C276 được sử dụng trong một số ứng dụng hạt nhân, đặc biệt là xử lý nhiên liệu đã qua sử dụng, nơi cần có khả năng chống lại axit nitric và clorua. Đối với các dự án hạt nhân mới, 625 là mặc định điển hình trừ khi các mối lo ngại về ăn mòn cụ thể yêu cầu C276.
Hỏi: Tại sao C276 lại đắt hơn 625?
Đáp: C276 đắt hơn 625 chủ yếu do hàm lượng molypden cao hơn (15-17% so với 8-10%) và hàm lượng vonfram bổ sung (3-4,5%). Molypden có giá gấp khoảng 8-10 lần giá niken trên một đơn vị và vonfram cũng đắt tương tự. Hàm lượng hợp kim cao hơn cũng làm cho C276 khó tan chảy, cán nóng và ủ tại nhà máy hơn và chậm hơn, làm tăng thêm chi phí chuyển đổi. Quy mô thị trường của C276 cũng nhỏ hơn 625, làm giảm tính kinh tế theo quy mô. Tính đến năm 2024-2026, tấm C276 thường có giá gấp 2,2-3,0 lần giá tấm 625.
Hỏi: C276 và 625 có thể hàn được với nhau không?
Trả lời: Có, C276 và 625 có thể được hàn với nhau bằng cách sử dụng ERNiCrMo-3 (chất độn 625) hoặc ERNiCrMo-4 (chất độn C276) làm kim loại phụ. ERNiCrMo-3 là lựa chọn phổ biến hơn vì nó được bán rộng rãi hơn và có khả năng tương thích tốt với cả kim loại cơ bản. Đối với các mối nối khác với thép cacbon hoặc thép không gỉ tiêu chuẩn, ERNiCrMo-3 là khuyến nghị tiêu chuẩn, thường có lớp bơ của hợp kim cao hơn ở mặt cacbon/thép không gỉ để giảm sự pha loãng. Cần phải có trình độ chuyên môn theo ASME Mục IX đối với các mối hàn sản xuất.
JN Alloy cung cấp tấm, ống, thanh, mặt bích và phụ kiện Hastelloy C276 (UNS N10276) và Inconel 625 (UNS N06625) được chứng nhận cho dịch vụ hóa chất và chua trên toàn thế giới. Tất cả nguyên liệu đều được cung cấp theo EN 10204 3.1/3.2 MTC, có khả năng truy xuất nguồn gốc đầy đủ và xuất xứ từ các nhà máy được chứng nhận ISO 9001-. Liên hệ với chúng tôi để biết bảng dữ liệu kỹ thuật, hướng dẫn chế tạo và định giá trực tiếp tại nhà máy.
Email: Info@jnalloy.com|WhatsApp/Điện thoại: +86-193-3990-0211|Web: www.jnalloy.com