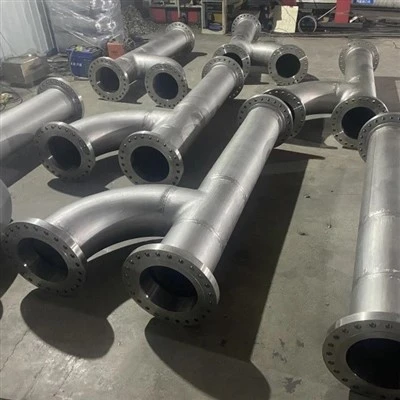
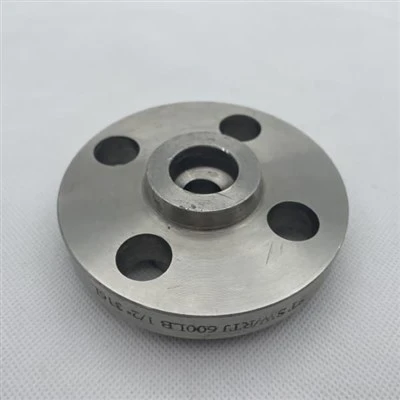
Việc lựa chọn giữa mặt bích rèn và mặt bích dạng tấm trông giống như một quyết định mua hàng, nhưng thực chất nó là một quyết định về vật liệu và quy tắc. MỘTmặt bích rènđược tạo hình bằng cách ép phôi thép nóng hoặc hợp kim niken dưới áp suất trong khuôn, do đó cấu trúc tinh thể bên trong của kim loại tuân theo đường viền của bộ phận. MỘTmặt bích tấmđược cắt đơn giản - bằng plasma, laser hoặc oxy-nhiên liệu - từ một đĩa tấm cán phẳng và sau đó được gia công theo kích cỡ.

Hai mặt bích có thể có kích thước ASME B16.5 giống hệt nhau và trông giống nhau được bắt vít thành một đường thẳng. Bên trong, chúng không giống nhau. Hướng dẫn này giải thích sự khác biệt trong ngôn ngữ đơn giản, định lượng khoảng cách về độ bền và - quan trọng nhất - nêu rõ khi nào mã ASME thực sự cho phép sử dụng mặt bích tấm.
Mặt bích rèn có dòng chảy hạt liên tục, theo đường viền và là mã mặc định cho các mối nối trục giữ áp suất; mặt bích tấm rẻ hơn, nhưng theo ASME B16.5, bị giới hạn ở mặt bích mù và một số mặt bích thu nhỏ nhất định không có trục.
Mặt bích rèn là gì và nó được tạo ra như thế nào?
Mặt bích rèn được tạo hình bằng cách ép và đóng búa kim loại nóng vào khuôn thay vì cắt nó từ một tấm phẳng.
Để tạo ra một cái, phôi thép không gỉ hoặc hợp kim niken được nung nóng đến nhiệt độ rèn, sau đó đảo ngược và ép hoặc đóng thành khuôn gần giống với mặt bích đã hoàn thiện. Bộ phận này được cắt tỉa, gia công theo kích thước B16.5/B16.47, xử lý nhiệt (ủ dung dịch cho hợp kim không gỉ và niken austenit) và được kiểm tra - thường bằng siêu âm, kiểm tra chất lỏng hoặc kiểm tra hạt từ tính - trước khi được đánh dấu và đóng dấu.
Biến dạng nén thực hiện ba tác dụng hữu ích cùng một lúc: nó đóng các lỗ xốp bên trong và các khoảng trống còn sót lại do nóng chảy, nó phá vỡ hạt đúc thô thành kích thước hạt mịn, đồng đều và nó kéo các tạp chất thành "dây" theo hướng kim loại được đẩy. Mặt bích rèn không gỉ được sản xuất theo tiêu chuẩn ASTM A182 (ví dụ F304/L, F316/L, F51 song công); rèn hợp kim niken chạy theo tiêu chuẩn ASTM B564 (Hợp kim 600/600, Hợp kim 625, Hợp kim C276, Hợp kim 800, Hợp kim 400).
Mặt bích tấm là gì và nó được tạo ra như thế nào?
Mặt bích dạng tấm là một đĩa phẳng được cắt từ tấm kim loại cán và đặt trên máy tiện - không có rèn và không có trục hình thành.
Việc sản xuất rất đơn giản: chọn một tấm có cấp độ yêu cầu (không gỉ theo tiêu chuẩn ASTM A240; tấm hợp kim niken theo thông số kỹ thuật của tấm B-series có liên quan), cắt phôi hình tròn bằng plasma, oxy-nhiên liệu hoặc laser, khoan vòng tròn bu lông và gia công mặt bịt kín. Do không có biến dạng dẻo nên phôi tấm không thể tạo thành côn cổ hàn hoặc trục được gia cố; bộ phận vẫn phẳng như tấm mà nó được tạo ra.
Sự đánh đổi là hiển nhiên: phế liệu nguyên liệu thấp, gia công tối thiểu và thời gian thực hiện ngắn. Hạn chế cũng rõ ràng - đĩa thành phẩm chỉ mang các đặc tính mà tấm cán đã có, theo mọi hướng. Do đó, mặt bích tấm xuất hiện thường xuyên nhất dưới dạng mặt bích mù, mặt bích đệm khớp nối có đường kính lớn và dịch vụ tiện ích áp suất thấp.
"Dòng hạt" là gì và tại sao nó lại quan trọng?
Dòng chảy hạt là hướng mà các tinh thể cực nhỏ và các sợi tạp chất của kim loại bị kéo căng; kim loại bền dọc theo thớ của nó và yếu đi dọc theo thớ gỗ - giống như cách một tấm ván gỗ bền dọc theo các thớ của nó.
Hãy nghĩ về một cái cây. Cưa ngang thân cây và bạn thấy các vòng sinh trưởng đồng tâm - đó là "hạt cuối". Cưa dọc theo thân cây và các sợi chạy dọc theo chiều dài của tấm ván; tấm ván đó chống lại sự uốn cong dọc theo các sợi và dễ dàng tách ra khỏi chúng. Thép hành xử theo cùng một cách. Khi kim loại được gia công - cán hoặc rèn - các hạt và các tạp chất phi kim loại nhỏ của nó được tạo thành các "dây" dài theo hướng gia công. Tải trọng mang song song với đường thớ đó được truyền tốt; tải trọng kéo ngang hạt hoặc làm lộ ra các đầu hạt bị cắt sẽ tạo ra đường dẫn tự nhiên cho các vết nứt.
Dòng chảy hạt thực sự khác nhau như thế nào giữa hai loại?
Trong mặt bích rèn, thớ quấn liên tục xung quanh vòng tròn lỗ khoan, trục và bu lông; trong mặt bích tấm, thớ chạy phẳng và kết thúc đột ngột ở mọi bề mặt gia công.
Việc rèn đẩy vật liệu phôi ra ngoài và hướng lên trên khuôn, do đó hạt bị biến dạng theo đường viền của mặt bích - giống như các vòng tăng trưởng trong một cái bát được chạm khắc. Không có bề mặt thớ chéo lộ ra ở lỗ khoan hoặc trục; các ứng suất chính (độ căng bu lông, áp suất bên trong, độ uốn của trục) chạy theo đường dòng chảy.
Mặt bích dạng tấm thì khác. Tấm được cán phẳng nên mọi đường thớ của nó chạy ngang, song song với hai mặt lớn. Khi xưởng khoan tâm và quay đường kính ngoài, nó sẽ cắt ngắn thớ đó và để lộ " thớ cuối" trên lỗ khoan, mặt trục và mặt bịt kín. Những đầu tiếp xúc đó chính xác là nơi mà các lớp ghép, các thanh giằng và các vết nứt do mỏi mở ra đầu tiên.
Cái nào mạnh hơn - rèn hay tấm?
Trên bảng dữ liệu có thông số kỹ thuật tối thiểu được công bố, cả hai có thể trông giống nhau; Trong quá trình sử dụng, quá trình rèn trở nên cứng hơn, chống mỏi hơn và bền hơn nhờ độ dày của nó.

Trên thực tế, các cơ chế tối thiểu đã gần như vậy. Cả ASTM A182 F316 (rèn) và ASTM A240 Lớp 316 (tấm) đều chỉ định độ bền kéo tối thiểu khoảng 515 MPa (75 ksi) và năng suất tối thiểu khoảng 205 MPa (30 ksi). Vì vậy, việc so sánh bảng thông số kỹ thuật song song không tiết lộ khoảng cách kỹ thuật.
Lợi thế rèn xuất hiện khi các số tối thiểu không nắm bắt được nó:
- Độ dẻo dai.Gia công nóng giúp tinh luyện hạt thô khi đúc, nâng cao độ bền va đập Charpy V-Notch - khả năng hấp thụ chấn động mà không bị gãy.
- Sự vững chắc.Các mối hàn chịu lực nén sẽ đóng các khoảng trống, đường ống và độ xốp bên trong có thể còn sót lại trong tấm; âm thanh siêu âm là phù hợp hơn nhiều.
- Sức mạnh hướng làm việc.Các sản phẩm rèn thường có độ bền cao hơn khoảng 10–15% theo hướng làm việc so với mức tối thiểu của tấm ủ, vì kích thước hạt được tinh chế và các khuyết tật được đóng lại.
- Độ dày xuyên suốt.Tấm yếu nhất thông qua độ dày của chính nó (hướng "Z") - chính xác là tải trước bu lông định hướng và lực kéo áp suất của miếng đệm. Các lớp mỏng và các thanh dọc hoạt động như các vết nứt có sẵn dưới tải trọng đó.
- Mệt mỏi.Chu kỳ nhiệt và chu kỳ áp suất lan truyền các vết nứt vuông góc với hạt. Các dòng chảy rèn liên tục lái các vết nứt đi; hạt cuối tấm tạo cho chúng một đường đi thẳng.
Lộ trình sản xuất có thay đổi khả năng chống ăn mòn không?
Có - đặc biệt là trong hợp kim không gỉ và niken - vì mặt bích dạng tấm để lại thớ cuối cùng lộ ra ở bề mặt bịt kín và lỗ khoan nơi bắt đầu bị ăn mòn.
Cán kéo căng các tạp chất sunfua và oxit thành các thanh dọc mở ở bất kỳ mặt cắt nào. Thớ cuối lộ ra trên mặt tiếp xúc của miếng đệm và trên lỗ khoan là vị trí khởi đầu điển hình cho hiện tượng rỗ, ăn mòn kẽ hở và nứt do ăn mòn ứng suất clorua - chính xác là các dạng hư hỏng mà các kỹ sư đấu tranh trong 304/316 và trong hợp kim niken xử lý nước biển, nước muối và quá trình hóa học có tính axit. Một mặt bích rèn quấn thớ của nó xung quanh các bề mặt đó, do đó, mặt bịt kín mang thớ dài chứ không phải thớ cuối.
Đây là một lý do khiến các thông số kỹ thuật về dịch vụ chua (NACE MR0175 / ISO 15156), ngoài khơi và dưới biển hầu như đều yêu cầu rèn. Trong dịch vụ ăn mòn, sự khác biệt về chi phí không chỉ nằm ở vật liệu - mà còn là nguy cơ rò rỉ tại mối nối bu lông quay.
Mặt bích tấm có hợp pháp theo ASME B16.5 không?
Đối với gần như mọi loại mặt bích thực sự nối với đường ống, ASME B16.5 yêu cầu vật liệu đúc hoặc rèn; tấm chỉ được phép sử dụng theo mã đối với mặt bích mù và một số mặt bích thu nhỏ nhất định không có trục.
Phạm vi ASME B16.5 rất rõ ràng. Tiêu chuẩn này bao gồm "các mặt bích và phụ kiện có mặt bích được làm từ vật liệu đúc hoặc rèn" và cho phép riêng biệt "các mặt bích mù và các mặt bích giảm nhất định được làm từ vật liệu đúc, rèn hoặc tấm". Câu thứ hai là toàn bộ vũ trụ pháp lý cho biển số. Về mặt thực tế:
- Mặt bích mù:nắp đóng cuối dòng - đây là nơi tấm được sử dụng thường xuyên và chính xác.
- Giảm mặt bích không có trục:những thiết bị có ổ cắm nhỏ hơn nằm dưới ngưỡng kích thước trong B16.5 Bảng 6, do đó mã không yêu cầu hub.
- Không được phép mang theo đĩa:cổ hàn (WN), ren (THD), mối hàn ổ cắm (SW), mặt bích trượt (SO) và mặt bích khớp nối trung tâm là "phụ kiện mặt bích" và phải được đúc hoặc rèn. Một "tấm trượt" được gia công từ đĩa không tuân thủ B16.5 như một khớp nối giữ áp suất, ngay cả khi kích thước của nó phù hợp.
Hợp kim niken được giữ ở mức đọc chặt chẽ hơn. Các trường hợp ASME B16 (ví dụ Trường hợp B16 21 cho UNS N06674) nêu rõ rằng, ngoại trừ mặt bích mù và mặt bích giảm không có trục, mặt bích chỉ được chế tạo từ vật rèn theo tiêu chuẩn ASTM B564. Đối với đường kính lớn, ASME B16.47 (NPS 26 đến NPS 60; Dòng A phù hợp với MSS SP-44, Dòng B với API 605) cũng ưu tiên rèn cho dịch vụ trục, mặc dù mặt bích mù dạng tấm lớn phổ biến ở áp suất thấp, ống dẫn không quan trọng và nhiệm vụ về nước.
Lưu ý kỹ thuật: nhà chế tạo có thể gia công một tấm "đặc biệt", nhưng làm như vậy sẽ lấy bộ phận nằm ngoài B16.5 và yêu cầu phê duyệt kỹ thuật được ghi lại theo mã đường ống hiện hành (ASME B31.3) hoặc mã bình áp lực (ASME BPVC Phần VIII). Nó không phải là một sự thay thế thả vào.
Thông số kỹ thuật vật liệu ASTM nào thực sự được áp dụng?
Đối với mặt bích rèn, không gỉ chạy theo tiêu chuẩn ASTM A182 và tấm theo tiêu chuẩn ASTM A240; đối với hợp kim niken, vật rèn tuân theo tiêu chuẩn ASTM B564 và được mạ theo thông số kỹ thuật của tấm sê-ri B phù hợp - bạn không thể chứng nhận việc rèn ngoài tấm.
- Rèn không gỉ:ASTM A182 - mặt bích, phụ kiện và bộ phận van được rèn/cán dành cho dịch vụ nhiệt độ cao: F304/L, F316/L, F321, F347, F51/F55 song công.
- Tấm không gỉ:ASTM A240 - tấm, tấm và dải không gỉ crom và crom-niken dùng cho bình chịu áp lực: Gr 304/L, Gr 316/L.
- Rèn hợp kim niken:Vật liệu rèn hợp kim niken ASTM B564 -: UNS N06600 (Hợp kim 600), N06625 (Hợp kim 625), N10276 (Hợp kim C276), N08800 (Hợp kim 800), N04400 (Hợp kim 400).
- Tấm hợp kim niken:ví dụ: ASTM B424 (tấm hợp kim 800), B575 (tấm hợp kim C276), B463 (tấm hợp kim 20). Hình thức sản phẩm phải phù hợp với đặc điểm kỹ thuật. Không thể tạo ra vật rèn cấp B564 bằng cách cắt tấm B575 và sau đó đóng dấu thành vật rèn; báo cáo thử nghiệm máy nghiền phải thể hiện đúng mẫu và xử lý nhiệt đúng.
So sánh chi phí và thời gian thực hiện như thế nào?
Mặt bích dạng tấm rẻ hơn và nhanh hơn; mặt bích rèn có chi phí ban đầu cao hơn nhưng là lựa chọn tuân thủ quy tắc duy nhất cho dịch vụ trung tâm, áp suất cao hoặc quan trọng.

Tấm phôi được cắt từ tấm hàng hóa có hình dạng gần như lưới và ít gia công, do đó chi phí đơn vị thấp và ngày sản xuất ngắn - một lợi thế phát triển ở đường kính lớn, mỏng. Quá trình rèn đòi hỏi phôi thép, thời gian ép và khuôn, xử lý nhiệt và kiểm tra không phá hủy, do đó giá thành sản phẩm cao hơn và giao hàng lâu hơn, mặc dù chi phí trên mỗi đơn vị giảm theo số lượng khi dụng cụ được khấu hao.
Quan điểm tổng chi phí thường giải quyết tranh chấp. Mặt bích dạng tấm không tuân thủ quy tắc hoặc bị rò rỉ hoặc nứt sớm trong quá trình vận hành theo chu kỳ hoặc ăn mòn sẽ gây ra chi phí thay thế, ngừng hoạt động và an toàn làm giảm mức tiết kiệm ban đầu. Do đó, việc chỉ định tùy chọn rẻ nhất cho mỗi sản phẩm chỉ hợp lý khi cả quy tắc và nghĩa vụ đều cho phép điều đó.
Vậy khi nào bạn nên chỉ định rèn và tấm?
Chỉ định rèn bất cứ khi nào có áp suất, nhiệt độ, tải theo chu kỳ, dịch vụ ăn mòn hoặc loại mặt bích có trục; tấm dự trữ cho nhiệm vụ không quan trọng và áp suất thấp được mã cho phép.
Chọn giả mạo khi:
- loại mặt bích là cổ hàn, khớp trượt, ren, mối hàn ổ cắm hoặc khớp nối có trục - dù sao thì B16.5 cũng yêu cầu;
- xếp hạng là Loại 300 trở lên hoặc dịch vụ có nhiệt độ cao, đông lạnh hoặc chu trình nhiệt/áp suất;
- nghĩa vụ là dịch vụ chua (NACE MR0175), ngoài khơi, dưới biển hoặc hạt nhân;
- bạn đang hàn đường ống hợp kim niken (B564) trong môi trường clorua hoặc axit;
- mặt đệm phải chống lại sự tấn công của hạt cuối vào mối nối quan trọng có độ rò rỉ thấp.
Chọn tấm (trong giới hạn mã) khi:
- bạn cần một mặt bích mù để kiểm tra hoặc đầu trống trong Loại 150, dịch vụ không nguy hiểm;
- công việc là công việc có đường kính lớn, áp suất thấp, không khí, nước hoặc ống dẫn (ví dụ B16.47 đệm mù);
- đây là dịch vụ tạm thời hoặc tiện ích trong đó việc rèn sẽ được chỉ định quá mức;
- bất kỳ sai lệch nào so với B16.5 đều phải được phê duyệt kỹ thuật bằng văn bản theo B31.3 hoặc BPVC Phần VIII.
Tóm tắt song song
Bảng 1 chắt lọc sự so sánh để sử dụng thông số kỹ thuật trực tiếp.
|
Kích thước |
Mặt bích rèn |
mặt bích tấm |
|
Dạng thô |
Phôi được gia công nóng, ép vào khuôn |
Đĩa cắt từ tấm cán |
|
Thông số kỹ thuật không gỉ |
ASTM A182 (F304/L, F316/L, F51) |
ASTM A240 (Gr 304/L, 316/L) |
|
Thông số hợp kim niken |
Vật rèn ASTM B564 |
Tấm dòng B (B424, B575, …) |
|
dòng chảy hạt |
Liên tục, theo đường viền của bộ phận |
Bằng phẳng, song song; đầu cắt lộ ra |
|
Các loại trung tâm (WN/SO/SW/THD/LJ) |
Có - tiêu chuẩn mã |
Không - không tuân thủ B16.5 |
|
sử dụng ASME B16.5 |
Phạm vi duy trì áp suất đầy đủ |
Mặt bích mù; chỉ giảm trung tâm nhỏ |
|
Độ cứng/mệt mỏi |
Cao; hạt tinh chế, khoảng trống đóng lại |
Như cuộn; yếu hơn thông qua độ dày |
|
Nguy cơ ăn mòn cuối hạt |
Bề mặt và lỗ khoan bịt kín thấp |
Nâng cao ở mặt cắt gia công |
|
Chi phí tương đối |
Cao hơn |
Thấp hơn |
|
Thời gian dẫn điển hình |
dài hơn |
ngắn hơn |
|
Dịch vụ phù hợp nhất |
Áp suất cao, đạp xe, chua/ngoài khơi, quá trình hợp kim niken |
Áp suất thấp, mù, không quan trọng |
Bảng 1 - So sánh mặt bích rèn và mặt bích tấm về mặt sản xuất, mã, hiệu suất và chi phí.
Câu hỏi thường gặp
Sự khác biệt giữa mặt bích rèn và mặt bích tấm là gì?
Mặt bích rèn được tạo hình nóng từ phôi để hạt kim loại đi theo đường viền của mặt bích; mặt bích tấm được cắt từ tấm cán phẳng. Mặt bích rèn cứng hơn, chống mỏi hơn và được yêu cầu phải có mã cho dịch vụ chịu áp lực trung tâm; mặt bích dạng tấm rẻ hơn nhưng bị hạn chế bởi ASME B16.5 đối với mặt bích giảm thiểu và không có trục nhất định.
Mặt bích tấm có tuân thủ ASME B16.5 không?
Chỉ dành cho mặt bích mù và mặt bích giảm không có trục dưới ngưỡng kích thước B16.5. Tất cả các mặt bích có trục khác - cổ hàn, mặt bích trượt, mặt bích có ren, mối hàn ổ cắm - phải được làm từ vật liệu đúc hoặc rèn.
Cái nào mạnh hơn, mặt bích rèn hay mặt bích tấm?
Đối với cùng một hợp kim (ví dụ 316), độ bền kéo và giới hạn chảy tối thiểu được công bố có thể bằng nhau, nhưng quá trình rèn mang lại độ bền va đập cao hơn, tuổi thọ mỏi dài hơn và độ bền xuyên suốt độ dày đáng tin cậy vì gia công nóng sẽ tinh chế hạt và đóng các khoảng trống bên trong.