Xếp hạng mặt bích là gì? Tổng quan về ngôn ngữ-đơn giản
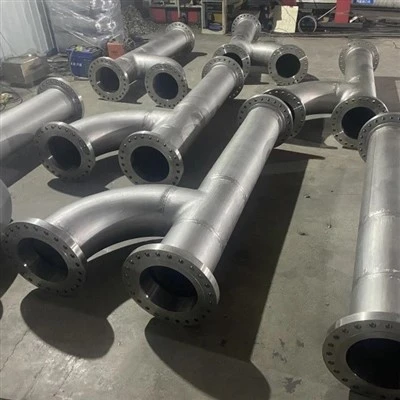
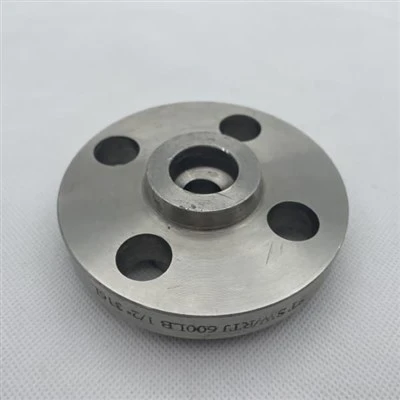
Mặt bích là một khớp nối cơ học hình đĩa-kết nối hai phần ống, van hoặc thiết bị. Nó hoạt động bằng cách bắt vít hai mặt bích phù hợp với nhau bằng một miếng đệm ở giữa, tạo thành một vòng đệm kín, chịu áp lực- mà sau này có thể tháo chốt để kiểm tra hoặc bảo trì.
Mỗi mặt bích mang một cấp áp suất -, một con số cho kỹ sư biết áp suất tối đa mà mối nối có thể xử lý một cách an toàn ở nhiệt độ nhất định. Số lớp càng cao thì áp suất cho phép càng cao. Việc hiểu sai con số này có thể dẫn đến thất bại nghiêm trọng, không- tuân thủ quy định hoặc thời gian ngừng hoạt động tốn kém.

Các loại áp suất mặt bích ở Bắc Mỹ được Hiệp hội Kỹ sư Cơ khí Hoa Kỳ (ASME) tiêu chuẩn hóa. Tài liệu quản lý mặt bích ống là ASME B16.5 (NPS 1/2 đến NPS 24).
Bản tin này giải thích ý nghĩa của từng số lớp, xếp hạng áp suất thay đổi như thế nào theo nhiệt độ, loại mặt và vật liệu nào để ghép với từng lớp và cách kết hợp lớp mặt bích với điều kiện vận hành thực tế của bạn.
Tiêu chuẩn quản lý: Ai đặt ra quy tắc?
Mặt bích công nghiệp không được thiết kế bởi các kỹ sư riêng lẻ từ đầu. Chúng được sản xuất theo các tiêu chuẩn-về kích thước và áp suất được thiết lập rõ ràng, xác định mọi thứ từ mẫu lỗ bu lông-cho đến xếp hạng áp suất–nhiệt độ.
ASME B16.5 - Tiêu chuẩn chính
ASME B16.5, Mặt bích ống và phụ kiện mặt bích: NPS 1/2 đến NPS 24, là tiêu chuẩn thống trị ở Bắc Mỹ và được áp dụng rộng rãi trên toàn thế giới. Nó bao gồm bảy loại áp suất - 150, 300, 400, 600, 900, 1500 và 2500 - và xác định xếp hạng áp suất–nhiệt độ (P-T) cho 22 nhóm vật liệu. Tất cả dữ liệu so sánh trong bản tin này về xếp hạng áp suất đều có nguồn gốc từ ASME B16.5-2017.
ASME B16.47 - Mặt bích có đường kính lớn{1}}
Đối với mặt bích NPS 26 đến NPS 60, áp dụng ASME B16.47. Nó xác định hai dòng: Dòng A (có nguồn gốc từ MSS SP-44) và Dòng B (có nguồn gốc từ API 605). Mặt bích Series A nặng hơn và phù hợp với hệ thống đường ống; Dòng B nhẹ hơn, phổ biến trong sử dụng trong nhà máy chế biến.
Vòng đệm khớp ASME B16.20 -
ASME B16.20 chi phối các miếng đệm kim loại cho mặt bích Khớp kiểu vòng (RTJ) - các vòng hình bầu dục và hình bát giác được sử dụng trong các ứng dụng-áp suất cao, nhiệt độ-cao và khí chua.
ASME B31.3 - Mã đường ống quy trình
ASME B31.3 quy định các yêu cầu về thiết kế, chế tạo và thử nghiệm đối với đường ống xử lý. Nó chỉ định các loại dịch vụ đường ống (B đến F) ảnh hưởng trực tiếp đến các yêu cầu cấp mặt bích tối thiểu. Các kỹ sư phải điều chỉnh các lựa chọn loại mặt bích của mình cho phù hợp với loại chất lỏng B31.3 của dịch vụ.
NACE MR0175 / ISO 15156 - Dịch vụ chua chát
Đối với các dịch vụ có chứa hydro sunfua (H2S) - được gọi là dịch vụ chua - NACE MR0175 (hiện được xuất bản chung dưới dạng ISO 15156) yêu cầu các giới hạn độ cứng vật liệu cụ thể, yêu cầu xử lý nhiệt và tiêu chí lựa chọn vật liệu thay thế các quyết định về cấp áp suất tiêu chuẩn.
Bảy lớp áp lực ASME: Những con số thực sự có ý nghĩa gì
Lớp áp suất không phải là một giá trị áp suất duy nhất - mà là một nhóm đường cong áp suất-nhiệt độ. Áp suất cho phép giảm khi nhiệt độ tăng, vì kim loại trở nên kém bền hơn ở nhiệt độ cao hơn. Đây là lý do tại sao mặt bích Loại 150 tương tự được đánh giá ở mức 285 psi ở 100 độ F chỉ có thể xử lý 170 psi ở 800 độ F.

Lớp 150
Loại 150 là loại mặt bích thấp nhất và phổ biến nhất, được sử dụng trong hệ thống nước, HVAC, hơi nước-áp suất thấp và dây chuyền xử lý{2}}nhẹ. Áp suất định mức tối đa của nó là 285 psi ở nhiệt độ môi trường xung quanh (100 độ F) đối với thép cacbon A105. Loại 150 sử dụng 4 mẫu bu lông trên kích thước nhỏ hơn. Đây là lựa chọn hiệu quả nhất về mặt chi phí và chỉ nên được chọn khi điều kiện hoạt động rõ ràng nằm trong phạm vi PT của nó.
Lớp 300
Loại 300 gần gấp đôi công suất áp suất của Loại 150 (740 psi ở 100 độ F đối với A105). Đây là lựa chọn tiêu chuẩn cho các dịch vụ xử lý áp suất trung bình,{6}}hệ thống hơi nước và các ứng dụng nhà máy lọc dầu nói chung. Mặt bích loại 300 lớn hơn và nặng hơn loại 150.
Lớp 400
Loại 400 ít được chỉ định hơn - nó nằm trong khoảng từ 300 đến 600 và được sử dụng chủ yếu trong các ứng dụng hơi nước có nhiệt độ-cao trong đó vượt quá đường bao Loại 300 P-T nhưng Loại 600 sẽ được thiết kế vượt quá-. Áp suất tối đa là 990 psi ở môi trường xung quanh đối với A105.
Lớp 600
Loại 600 (1.480 psi ở môi trường xung quanh, A105) là loại tiêu chuẩn dành cho-đường ống xử lý áp suất cao, thiết bị lọc dầu và hệ thống khí nén. Đây thường là loại tối thiểu được chỉ định trong dịch vụ khí chua-NACE. Loại 600 trở lên thường sử dụng mặt Khớp kiểu vòng (RTJ) để tạo ra con dấu kim loại-với-kim loại.
Lớp 900
Loại 900 (2.220 psi ở môi trường xung quanh) được sử dụng trong đường ống khí đốt tự nhiên, hơi nước áp suất cao- và các dịch vụ xử lý có yêu cầu khắt khe khác. Kiểu bu-lông lớn hơn và độ dày thành lớn hơn mang lại giới hạn an toàn đáng kể cho các ứng dụng có-độ rung theo chu kỳ hoặc cao.
Lớp 1500
Loại 1500 (3.705 psi ở môi trường xung quanh) được chỉ định cho đường dây cấp nước nồi hơi phát điện-, tua bin hơi nước áp suất cao{4}}và các ứng dụng khắc nghiệt tương tự. Mặt bích ở loại này nặng hơn đáng kể và yêu cầu bề mặt tiếp xúc đệm được gia công chính xác.
Lớp 2500
Lớp 2500 (6.170 psi ở môi trường xung quanh) là lớp cao nhất được xác định trong ASME B16.5. Nó được sử dụng trong dịch vụ hydro, dây chuyền xử lý áp suất cực cao- và kết nối đầu giếng. Mặt bích loại 2500 cực kỳ nặng và tốn kém. Bất kỳ thông số kỹ thuật nào ở cấp độ này phải được xem xét bởi kỹ sư bình chịu áp lực được cấp phép.
Bảng 1: Xếp hạng nhiệt độ-áp suất ASME B16.5 - Thép cacbon A105 và thép không gỉ 316L
Xếp hạng nhiệt độ áp suất ASME B16.5 | |||||||
Nhiệt độ (độ F) | Lớp 150 | Lớp 300 | Lớp 400 | Lớp 600 | Lớp 900 | Lớp 1500 | Lớp 2500 |
Thép cacbon - ASTM A105 (Nhóm 1.1) | |||||||
| 100 độ F (38 độ) | 285 psi | 740 psi | 990 psi | 1480 psi | 2220 psi | 3705 psi | 6170 psi |
| 200 độ F (93 độ) | 260 psi | 675 psi | 900 psi | 1350 psi | 2025 psi | 3375 psi | 5625 psi |
| 400 độ F (204 độ) | 230 psi | 600 psi | 800 psi | 1200 psi | 1800 psi | 3000 psi | 5000 psi |
| 600 độ F (316 độ) | 200 psi | 520 psi | 695 psi | 1040 psi | 1560 psi | 2600 psi | 4330 psi |
| 800 độ F (427 độ) | 170 psi | 430 psi | 575 psi | 860 psi | 1290 psi | 2155 psi | 3590 psi |
Thép không gỉ - ASTM A182 Lớp F316L (Nhóm 2.3) | |||||||
| 100 độ F (38 độ) | 275 psi | 720 psi | 960 psi | 1440 psi | 2160 psi | 3600 psi | 6000 psi |
| 400 độ F (204 độ) | 215 psi | 560 psi | 750 psi | 1125 psi | 1685 psi | 2810 psi | 4685 psi |
| 600 độ F (316 độ) | 170 psi | 440 psi | 590 psi | 880 psi | 1320 psi | 2205 psi | 3670 psi |
| 800 độ F (427 độ) | 140 psi | 365 psi | 490 psi | 730 psi | 1095 psi | 1825 psi | 3045 psi |
Bảng 2: So sánh loại mặt bích - Áp suất, trọng lượng, chi phí và ứng dụng
Tóm tắt so sánh lớp mặt bích | ||||||
Lớp học | Áp suất tối đa (150 độ F, thép carbon) | Mẫu bu lông | Trọng lượng tương đối | Ứng dụng điển hình | Chỉ số chi phí (Lớp 150=1.0) | Lớp đường ống (ASME B31.3) |
| Lớp 150 | 285 psi | 4 bu lông | 1.0× | Tiện ích-áp suất thấp, nước, HVAC | 1.0× | B |
| Lớp 300 | 740 psi | 4–8 bu lông | 2.0× | Dây chuyền xử lý chung, hơi nước tới 600 độ F | 1.8× | C |
| Lớp 400 | 990 psi | 8 bu lông | 2.5× | Quy trình vừa phải, hơi nước có nhiệt độ-cao | 2.5× | C/D |
| Lớp 600 | 1.480 psi | 8 bu lông | 3.5× | Nhà máy lọc dầu, đường ống-áp suất cao | 3.5× | D |
| Lớp 900 | 2.220 psi | 8 bu lông | 5.0× | Khí-áp suất cao, kết nối đường ống | 5.0× | E |
| Lớp 1500 | 3.705 psi | 8 bu lông | 7.5× | Sản xuất điện, hơi nước áp suất cao | 7.5× | E/F |
| Lớp 2500 | 6.170 psi | 8 bu lông | 8–12 bu lông | Dịch vụ hydro, quy trình cực-HP | 12.0× | F |
Các loại mặt bích: Cách đạt được độ kín
Mặt của mặt bích là bề mặt được gia công trên đó miếng đệm nằm. Các loại mặt khác nhau phù hợp với mức áp suất, loại chất lỏng và vật liệu đệm khác nhau. Ví dụ: các loại mặt không khớp -, việc bắt vít mặt bích mặt nâng vào van gang-mặt phẳng - có thể khiến mặt bích gang-bị nứt dưới tải trọng của bu lông.

Mặt nâng lên (RF)
Kiểu khuôn mặt phổ biến nhất. Khu vực nâng lên hình tròn đồng tâm (thường cao 1/16 inch đối với Loại 150/300, 1/4 inch đối với loại cao hơn) tập trung tải trọng đệm. Được sử dụng với các vòng đệm xoắn ốc hoặc vòng đệm trong hầu hết các ứng dụng xử lý.
Mặt phẳng (FF)
Mặt bích ngang bằng với đầu ống. Được sử dụng khi kết nối với thiết bị có mặt bích-phẳng, chẳng hạn như máy bơm có thân bằng gang hoặc thiết bị ASME Lớp 125. Yêu cầu một miếng đệm toàn mặt-để phân phối tải trọng bu lông và ngăn ngừa nứt mặt bích của thiết bị giòn.
Khớp kiểu vòng (RTJ)
Rãnh được gia công trên mặt bích tiếp nhận một vòng đệm kim loại nguyên khối (mặt cắt ngang hình bầu dục hoặc hình bát giác-). Vòng biến dạng dưới tải trọng của bu lông để tạo ra vòng đệm kim loại-đến-kim loại phù hợp với Loại 600 trở lên, hơi nước nhiệt độ-cao và dịch vụ axit H2S. Được quản lý bởi ASME B16.20.
Lưỡi và rãnh (T&G)
Một mặt bích có vòng nâng lên (lưỡi); mặt bích giao phối có một phần lõm phù hợp (rãnh). Miếng đệm được giới hạn hoàn toàn và không thể thổi ra ngoài, khiến loại mặt này được ưa chuộng cho các dịch vụ độc hại, gây chết người hoặc có tính dễ bay hơi cao. Được sử dụng cho vỏ máy bơm và vòi phun bình chứa.
Nam và Nữ (M&F)
Tương tự như T&G nhưng có vòng đệm phẳng nằm trong hốc mặt nữ. Được sử dụng trong các hệ thống đường ống quan trọng hoặc có lót trong đó vị trí miếng đệm phải được kiểm soát chính xác.
Bảng 3: Các loại mặt bích - Tiêu chuẩn, miếng đệm và ứng dụng
Các loại mặt bích - Tiêu chuẩn và hướng dẫn lựa chọn | |||||
Loại khuôn mặt | Tiêu chuẩn | Các lớp áp dụng | Loại đệm | Hiệu suất niêm phong | Dịch vụ điển hình |
| Mặt nâng lên (RF) | ASME B16.5 | 150–2500 | Vết thương/vòng xoắn ốc | Tốt | Quy trình chung, tiện ích |
| Mặt phẳng (FF) | ASME B16.5 | ASME 125/150 | Miếng đệm mềm toàn mặt- | Vừa phải | Áp suất-thấp; van gang |
| Khớp kiểu vòng (RTJ) | ASME B16.20 | 300–2500 | Nhẫn hình bầu dục/bát giác | Xuất sắc | Áp suất-cao, nhiệt độ-cao, H2S |
| Lưỡi & Rãnh (T&G) | ASME B16.5 | 150–2500 | Rất tốt | Dịch vụ, máy bơm, chất độc/gây chết người | |
| Nam & Nữ (M&F) | ASME B16.5 | 150–2500 | Vòng phẳng | Rất tốt | Dịch vụ quan trọng, đường ống lót |
Vật liệu mặt bích: Kết hợp kim loại với quy trình
Chỉ cấp áp suất chính xác là không đủ để xác định mặt bích. Vật liệu phải tương thích với chất lỏng xử lý, nhiệt độ vận hành, môi trường ăn mòn và mọi yêu cầu về mã hiện hành. ASME B16.5 sắp xếp vật liệu mặt bích thành các nhóm được đánh số, mỗi nhóm có bảng xếp hạng P-T riêng.
Mặt bích thép cacbon (Nhóm 1.1 và 1.2)
ASTM A105 (rèn) là vật liệu mặt bích được sử dụng rộng rãi nhất trên toàn cầu. Nó bao gồm dịch vụ ở nhiệt độ môi trường xung quanh đến trung bình trong môi trường-không ăn mòn hoặc ăn mòn nhẹ. Đối với dịch vụ ở nhiệt độ-thấp (xuống đến -50 độ F), tiêu chuẩn ASTM A350-LF2 (Nhóm 1.2) được chỉ định, với vật liệu rèn đã được kiểm tra va đập theo yêu cầu của ASME B31.3.
Mặt bích inox (Nhóm 2.2, 2.3, 2.4)
316L (A182-F316L, Nhóm 2.3):Tiêu chuẩn ngành dành cho mặt bích-chống ăn mòn. Cấp độ-cacbon thấp 'L' ngăn cản sự nhạy cảm của mối hàn. Thích hợp cho môi trường xử lý hóa chất, dược phẩm, thực phẩm/đồ uống và vùng nước biển. PREN (Số tương đương với khả năng chống rỗ) xấp xỉ 24.
317L (A182-F317L, Nhóm 2.3):Hàm lượng molypden cao hơn 316L giúp cải thiện khả năng kháng axit sulfuric và acetic. Được chỉ định trong các nhà máy giấy và bột giấy cũng như hệ thống xử lý-axit. PREN khoảng 28.
904L (A182-F904L, UNS N08904, Nhóm 2.4):Loại siêu austenit có 4,5% Mo và 1,5% Cu, được thiết kế đặc biệt để kháng axit sulfuric. Vượt trội hơn 316L đáng kể trong H2SO4 loãng. PREN khoảng 36. EETA dự trữ và cung cấp mặt bích 904L.
254 SMO/F44 (A182-F44, UNS S31254, Nhóm 2.4):Loại austenit siêu austenit 6% molypden-có khả năng chống rỗ nước biển, ăn mòn kẽ hở và nứt ăn mòn do ứng suất do clorua- gây ra (SCC) vượt trội. PREN xấp xỉ 43. Được sử dụng rộng rãi trong dịch vụ khử muối, ngoài khơi và nhà máy tẩy trắng. EETA dự trữ và cung cấp 254 mặt bích SMO.
Mặt bích hợp kim niken (Nhóm 3.1–3.4)
Monel 400 (B564-N04400, Nhóm 3.2):Khả năng kháng axit hydrofluoric và nước biển vượt trội. Được sử dụng trong các đơn vị alkyl hóa HF, trang trí máy bơm hàng hải và khử muối nước mặn.
Hastelloy C-276 (B564-N10276, Nhóm 3.3):Vật liệu chuẩn cho dịch vụ ăn mòn nghiêm trọng - axit mạnh, clo ướt, khử lưu huỳnh trong khí thải (FGD). Được xếp hạng ở mức 1.000 độ F. EETA cung cấp mặt bích C-276 cho Loại 150 đến 1500.
Inconel 625 (B564-N06625, Nhóm 3.3):Độ bền nhiệt độ-cao đặc biệt và khả năng chống oxy hóa đến 1.800 độ F. Được chỉ định trong các nhà máy hóa chất cấp độ dưới biển, hàng không vũ trụ-và dịch vụ khí đốt nhiệt độ-cao. EETA cung cấp mặt bích Inconel 625 ở tất cả các loại tiêu chuẩn.
Bảng 4: Nhóm vật liệu mặt bích, thông số kỹ thuật của ASTM và hiệu suất ăn mòn
Nhóm vật liệu mặt bích & Phân loại ASME B16.5 | ||||||
Vật liệu | Thông số kỹ thuật ASTM | Nhóm ASME B16.5 | Ngành tiêu biểu | Nhiệt độ tối đa (độ F/độ) | Chống ăn mòn | Cung cấp EETA |
| Thép cacbon | A105 / A350-LF2 | 1.1 / 1.2 | Hóa dầu, điện | 800 độ F / 427 độ | Thấp | KHÔNG |
| Thép không gỉ 316L | A182-F316L | 2.3 | Hóa chất, dược phẩm, thực phẩm | 850 độ F / 454 độ | Cao | Đúng |
| Thép không gỉ 317L | A182-F317L | 2.3 | Bột giấy & giấy, axit | 850 độ F / 454 độ | Cao | Đúng |
| Thép không gỉ 904L | A182-F904L (UNS N08904) | 2.4 | Axit sunfuric, khử muối | 900 độ F / 482 độ | Rất cao | Đúng |
| 254 SMO (6 tháng) | A182-F44 (UNS S31254) | 2.4 | Nước biển, thuốc tẩy, axit | 900 độ F / 482 độ | Rất cao | Đúng |
| Hợp kim 400 (Monel) | B564-N04400 | 3.2 | Dịch vụ hàng hải, axit HF | 900 độ F / 482 độ | Xuất sắc | Đúng |
| Hợp kim C-276 (Hastelloy) | B564-N10276 | 3.3 | Ăn mòn nghiêm trọng, FGD | 1000 độ F / 538 độ | Thượng đẳng | Đúng |
| Inconel 625 | B564-N06625 | 3.3 | Khí ở ngoài khơi,{0}}nhiệt độ cao | 1800 độ F / 982 độ | Thượng đẳng | Đúng |
Cách chọn loại mặt bích phù hợp: Khung quyết định từng bước-từng bước{1}}
Việc chọn loại mặt bích chính xác đòi hỏi một cách tiếp cận có hệ thống. Các kỹ sư không được chỉ làm tròn đến lớp tiếp theo - cả thông số kỹ thuật vượt quá-(chi phí và trọng lượng không cần thiết) và dưới-đặc điểm kỹ thuật (lỗi an toàn) đều là những lỗi kỹ thuật nghiêm trọng.

Bước 1 - Xác định áp suất vận hành tối đa cho phép (MAOP)
Thiết lập áp suất cao nhất mà hệ thống có thể đạt được, bao gồm các điều kiện đặt van tăng áp, đảo ngược và giảm áp. Thêm biên độ thiết kế cho mỗi mã hiện hành của bạn (thường cao hơn áp suất vận hành bình thường từ 10–33%).
Bước 2 - Xác định Nhiệt độ hoạt động tối đa cho phép (MAOT)
Xác định nhiệt độ tối đa của quá trình và tính đến sự chênh lệch. Hãy nhớ rằng mức áp suất giảm theo nhiệt độ - luôn kiểm tra bảng P-T ở MAOT của bạn chứ không phải ở môi trường xung quanh.
Bước 3 - Xác định nhóm vật liệu
Chọn mộtvật liệu mặt bíchtương thích với chất lỏng quá trình. Sử dụng bảng ăn mòn (NACE, Sổ tay Outokumpu, dữ liệu của nhà cung cấp) để xác nhận khả năng tương thích hóa học. Xác định số nhóm vật liệu ASME B16.5 tương ứng cho hợp kim đã chọn của bạn.
Bước 4 - Tra cứu xếp hạng P{1}}T
-tham khảo chéo MAOP, MAOT và nhóm vật liệu của bạn trong bảng xếp hạng ASME B16.5 P{2}}T. Chọn loại thấp nhất có xếp hạng P-T vượt quá áp suất thiết kế của bạn ở nhiệt độ thiết kế.
Bước 5 - Kiểm tra các yêu cầu về mã
Xác nhận loại đã chọn đáp ứng mức tối thiểu của loại đường ống ASME B31.3 cho loại chất lỏng. Đối với dịch vụ chua, áp dụng các yêu cầu NACE MR0175 / ISO 15156. Đối với trường hợp hỏa hoạn hoặc dịch vụ gây chết người, có thể áp dụng các hạn chế bổ sung.
Bước 6 - Chỉ định loại mặt và miếng đệm
Đối với Loại 150–300 trong dịch vụ sạch, không{2}}gây chết người: Mặt nâng với miếng đệm vết thương xoắn ốc là tiêu chuẩn. Đối với Loại 600 trở lên hoặc ở H2S, hơi nước ở nhiệt độ-cao hoặc dịch vụ gây chết người: Ưu tiên sử dụng Mối nối kiểu vòng (RTJ). Tham khảo ASME PCC-1 để biết các yêu cầu về ứng suất của đệm lót.
Bảng 5: Ma trận lựa chọn loại mặt bích và vật liệu theo điều kiện sử dụng
Ma trận lựa chọn vật liệu và lớp mặt bích | ||||||
Điều kiện dịch vụ | Lớp đề xuất | Loại khuôn mặt | Nhóm vật liệu | Vòng đệm | Tiêu chuẩn chính | Mức độ rủi ro |
| Cấp nước / HVAC (< 150 psi, < 300°F) | Lớp 150 | Mặt ngẩng lên | 1.1 | Vết thương xoắn ốc | ASME B16.5 | Thấp |
| Hơi nước áp suất-thấp (150–285 psi, Nhỏ hơn hoặc bằng 600 độ F) | Lớp 150 | Mặt ngẩng lên | 1.1 | Vết thương xoắn ốc | ASME B16.5 | Thấp |
| Quá trình áp suất-trung bình (300–720 psi) | Lớp 300 | Mặt ngẩng lên | 1,1 hoặc 2,3 | Vết thương xoắn ốc | ASME B16.5 | Vừa phải |
| Khí/dầu áp suất cao- (600–1.400 psi) | Lớp 600 | Vòng chung | 1.1 | Nhẫn hình bầu dục | ASME B16.5 / B16.20 | Cao |
| High-temp steam (>750 độ F, > 1.500 psi) | Lớp 900–1500 | Vòng chung | 1.1 | vòng bát giác | ASME B16.5 / ASME PTC | Cao |
| Dịch vụ ăn mòn nước biển / biển | Lớp 150–300 | Tăng/RTJ | 2.3 / 3.2 | Vết thương xoắn ốc | NACE MR0175 | Vừa phải |
| H2S/khí chua (dịch vụ NACE) | Lớp 600–900 | Vòng chung | 1.2 (HIC đã được thử nghiệm) | Nhẫn hình bầu dục | NACE MR0175 / ISO 15156 | Phê bình |
| Axit đậm đặc (H2SO4, HCl) | Lớp 150–300 | Mặt ngẩng lên | 2.4 / 3.3 | Phong bì PTFE | ASME B16.5 | Cao |
| Đông lạnh (LNG, < −100 độ F) | Lớp 150–300 | Mặt ngẩng lên | 1,2 (nhiệt độ-thấp) | Vết thương xoắn ốc | ASME B31.3 / MSS SP-44 | Cao |
| Ultra-high-pressure H2 or process (>5.000 psi) | Lớp 2500 | Vòng chung | 1.1 / 2.3 | vòng bát giác | ASME B16.5 | Phê bình |
Câu hỏi thường gặp
Câu hỏi 1: Tôi có thể ghép mặt bích Loại 300 với mặt bích Loại 150 không?
Trả lờiBạn có thể bắt vít chúng lại với nhau một cách vật lý vì các mẫu lỗ bu lông khớp với nhau trong phạm vi kích thước nhất định, nhưng việc lắp ráp được xếp vào loại thấp hơn (Loại 150). Điều này đôi khi được thực hiện có chủ ý trong quá trình nâng cấp hệ thống, nhưng thành phần cấp thấp hơn{2}}trở thành yếu tố hạn chế. ASME B31.3 yêu cầu khớp nối phải được xếp loại thành phần yếu nhất.
Câu hỏi 2: Chữ 'L' trong 316L có nghĩa là gì và nó có quan trọng đối với mặt bích không?
Trả lời'L' là viết tắt của hàm lượng cacbon thấp - với hàm lượng cacbon tối đa 0,03% so với 0,08% đối với tiêu chuẩn 316.-Các cấp cacbon thấp ngăn chặn sự kết tủa của cacbua crom trong vùng ảnh hưởng nhiệt-trong quá trình hàn, gây ra tình trạng được gọi là độ nhạy cảm làm giảm đáng kể khả năng chống ăn mòn. Đối với các kết nối mặt bích hàn, luôn chỉ định cấp L-.
Câu 3: PREN là gì và tại sao việc lựa chọn mặt bích lại quan trọng?
Trả lờiPREN (Số tương đương với khả năng chống rỗ) là chỉ số dựa trên công thức-dự đoán khả năng chống ăn mòn rỗ của thép không gỉ: PREN=%Cr + 3.3 × %Mo + 16 × %N. PREN trên 40 thường được yêu cầu cho dịch vụ nước biển ngập. Đối với ngữ cảnh: 316L có PREN ~24, 904L có PREN ~36 và 254 SMO có PREN ~43. Việc lựa chọn vật liệu mặt bích chỉ theo cấp áp suất mà không xem xét PREN trong các dịch vụ ăn mòn sẽ dẫn đến hư hỏng sớm.
Câu hỏi 4: Khi nào cần sử dụng mặt bích Khớp nối kiểu vòng (RTJ)?
Trả lờiMặt bích RTJ được yêu cầu hoặc được khuyến nghị mạnh mẽ trong bốn trường hợp: (1) Loại 600 trở lên, (2) nhiệt độ trên 750 độ F (400 độ), (3) dịch vụ chua H2S trên mỗi NACE MR0175 và (4) dịch vụ chất lỏng gây chết người hoặc độc hại. RTJ tạo ra một vòng đệm kim loại-với-kim loại không bị suy giảm vật liệu đệm, mang lại khả năng chống nổ vượt trội.
Câu 5: Sự khác biệt giữa ASME B16.5 và ASME B16.47 là gì?
Trả lờiASME B16.5 bao gồm các mặt bích ống từ NPS 1/2 đến NPS 24. ASME B16.47 bao gồm các mặt bích có đường kính-lớn từ NPS 26 đến NPS 60. Mặt bích B16.47 Series A (từ MSS SP-44) nặng hơn và được sử dụng trong đường ống; Mặt bích dòng B (từ API 605) nhẹ hơn và được sử dụng trong các nhà máy chế biến. Nếu bạn chỉ định mặt bích lớn hơn NPS 24, bạn phải tham khảo B16.47.
Câu hỏi 6: Mặt bích loại 150 có thể xử lý chân không hoàn toàn không?
Trả lờiCó - Mặt bích loại 150 được sử dụng thường xuyên trong dịch vụ chân không. Mối lo ngại trong dịch vụ chân không là rủi ro nổ miếng đệm (không áp dụng) và khả năng biến dạng mặt bích trong điều kiện chênh lệch chân không hoàn toàn. Đối với chân không sâu (< 1 mmHg), consult the equipment manufacturer and verify the bolted joint design using ASME PCC-1 methodology.
Câu hỏi 7: Làm cách nào để xác nhận mức áp suất nếu vật liệu của tôi không có trong ASME B16.5?
Trả lờiNếu vật liệu chính xác của bạn không được liệt kê, hãy xác định nhóm vật liệu ASME B16.5 gần nhất dựa trên độ bền kéo và cường độ chảy tối thiểu. Trong những trường hợp như vậy, xếp hạng có thể được tính toán theo ASME B16.5 Phụ lục II hoặc mặt bích có thể được thiết kế như một mặt bích đặc biệt theo ASME Phần VIII, Phân mục 1, Phụ lục 2. Luôn có sự tham gia của kỹ sư bình áp lực được cấp phép cho các ứng dụng vật liệu phi tiêu chuẩn.